 ×
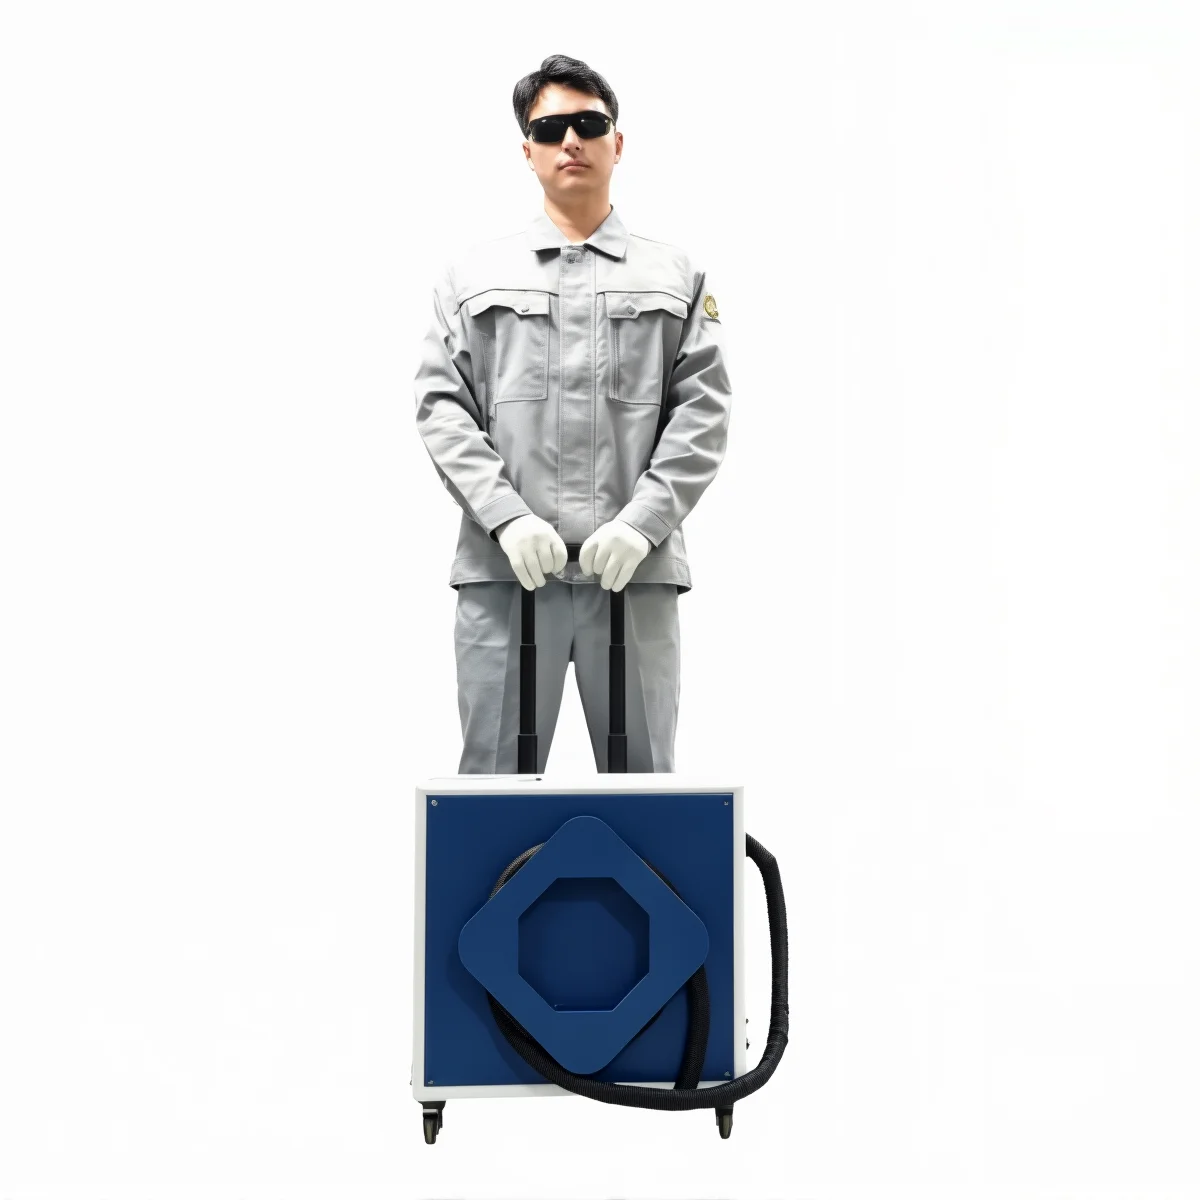
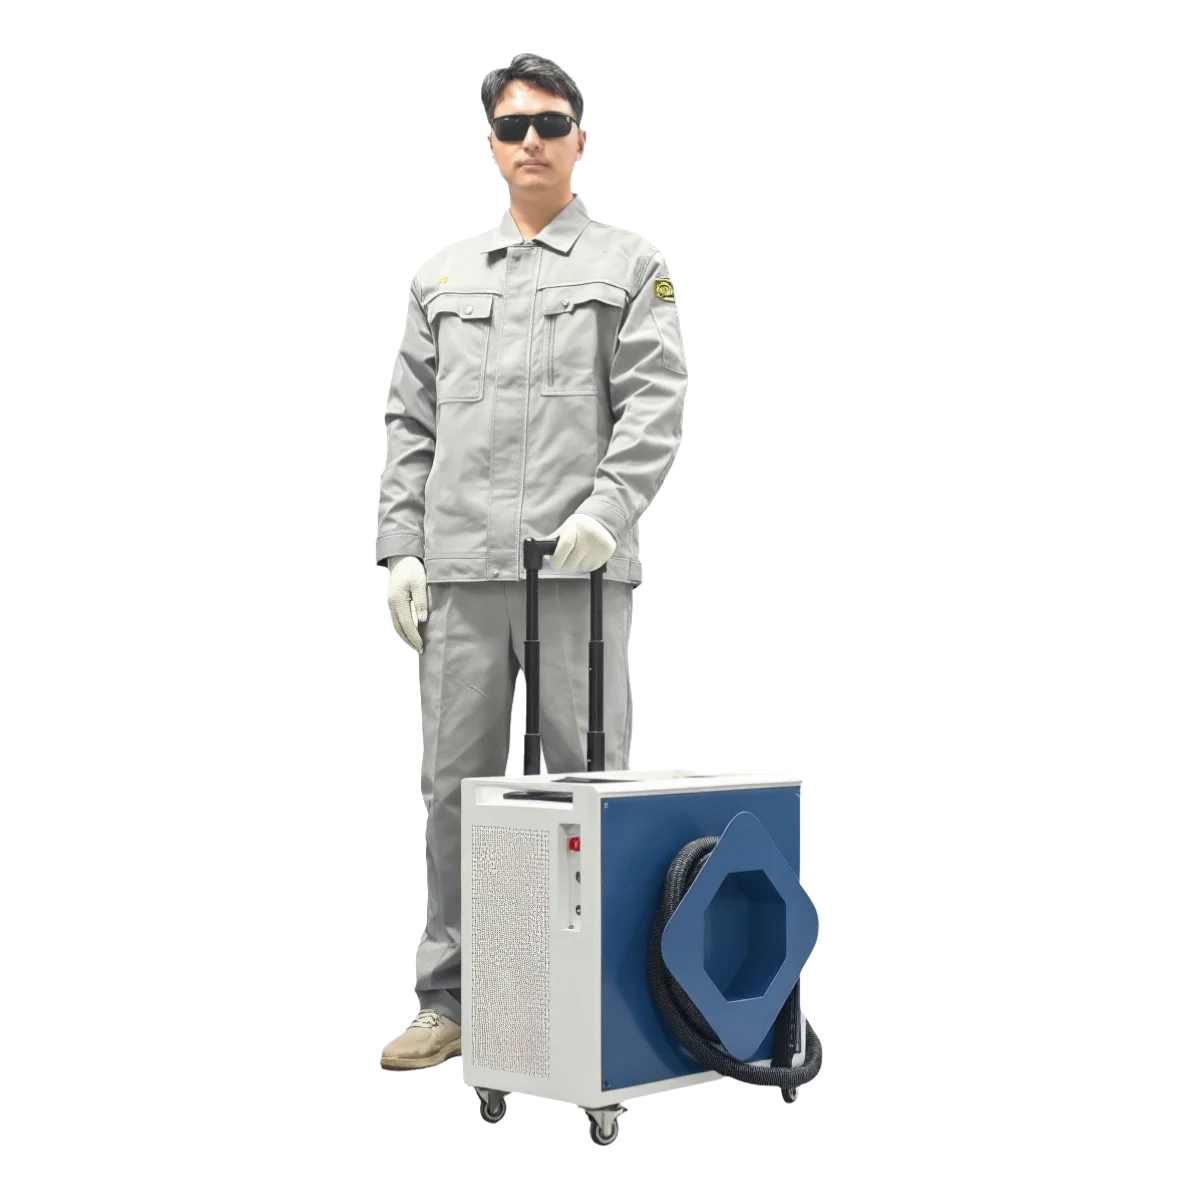
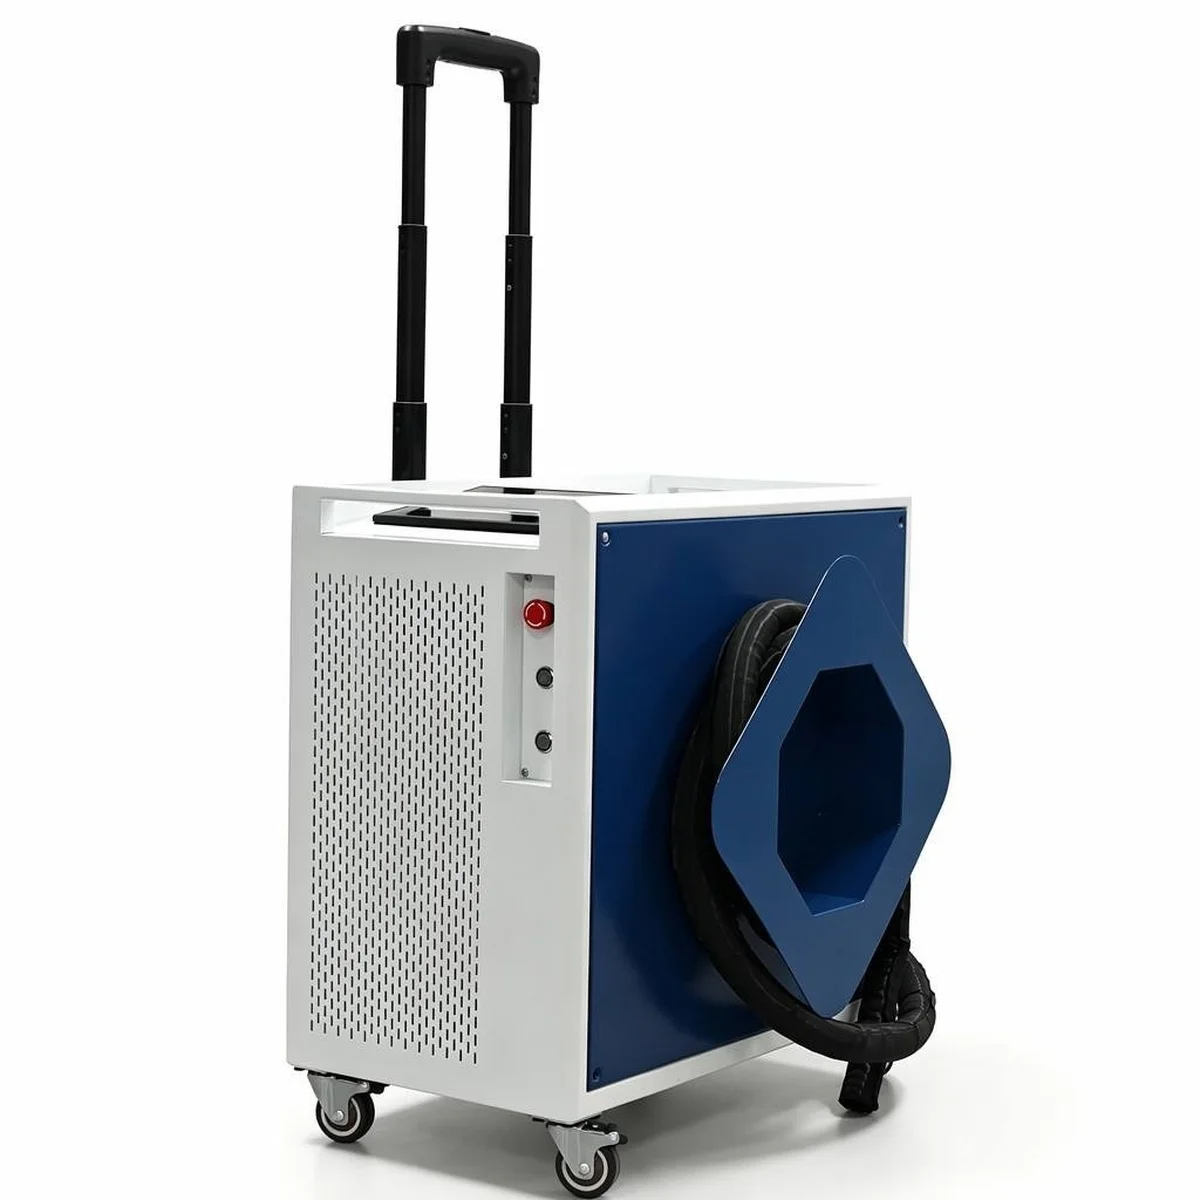
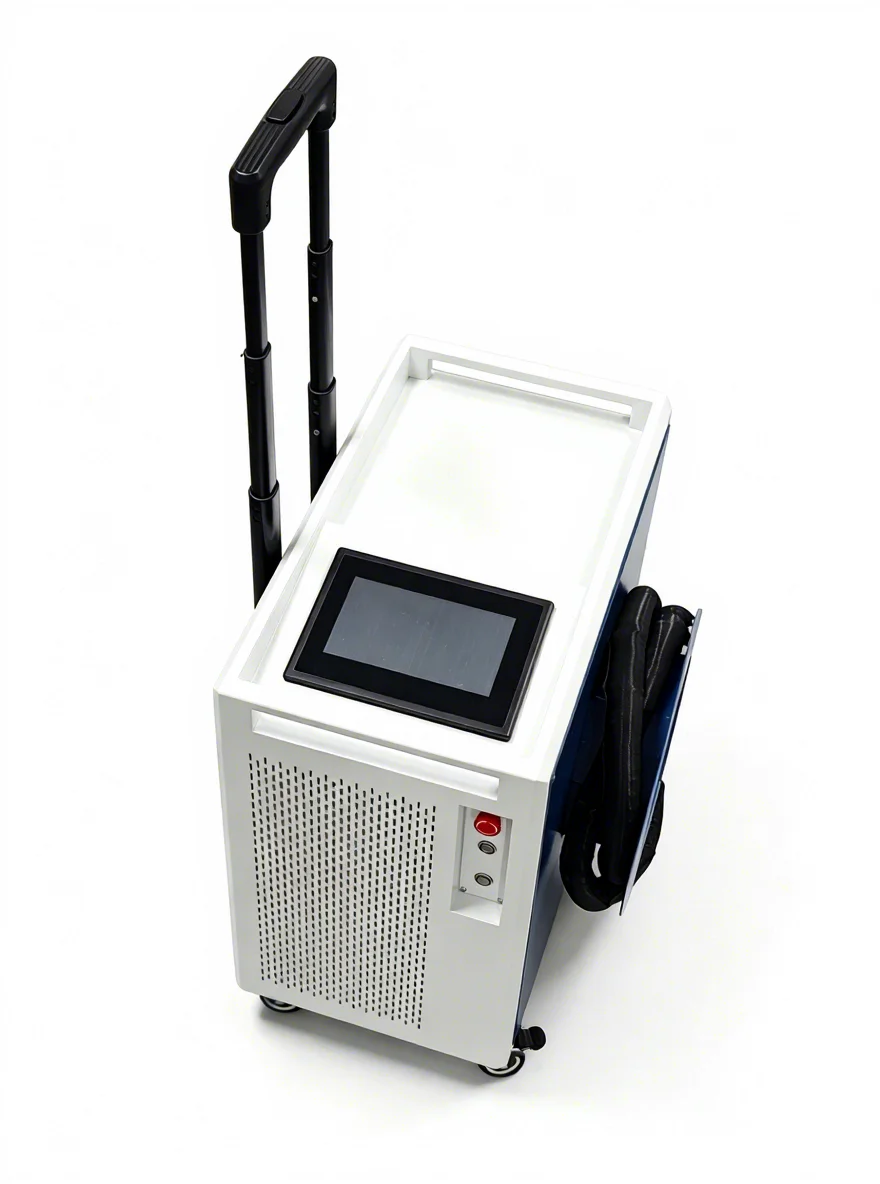
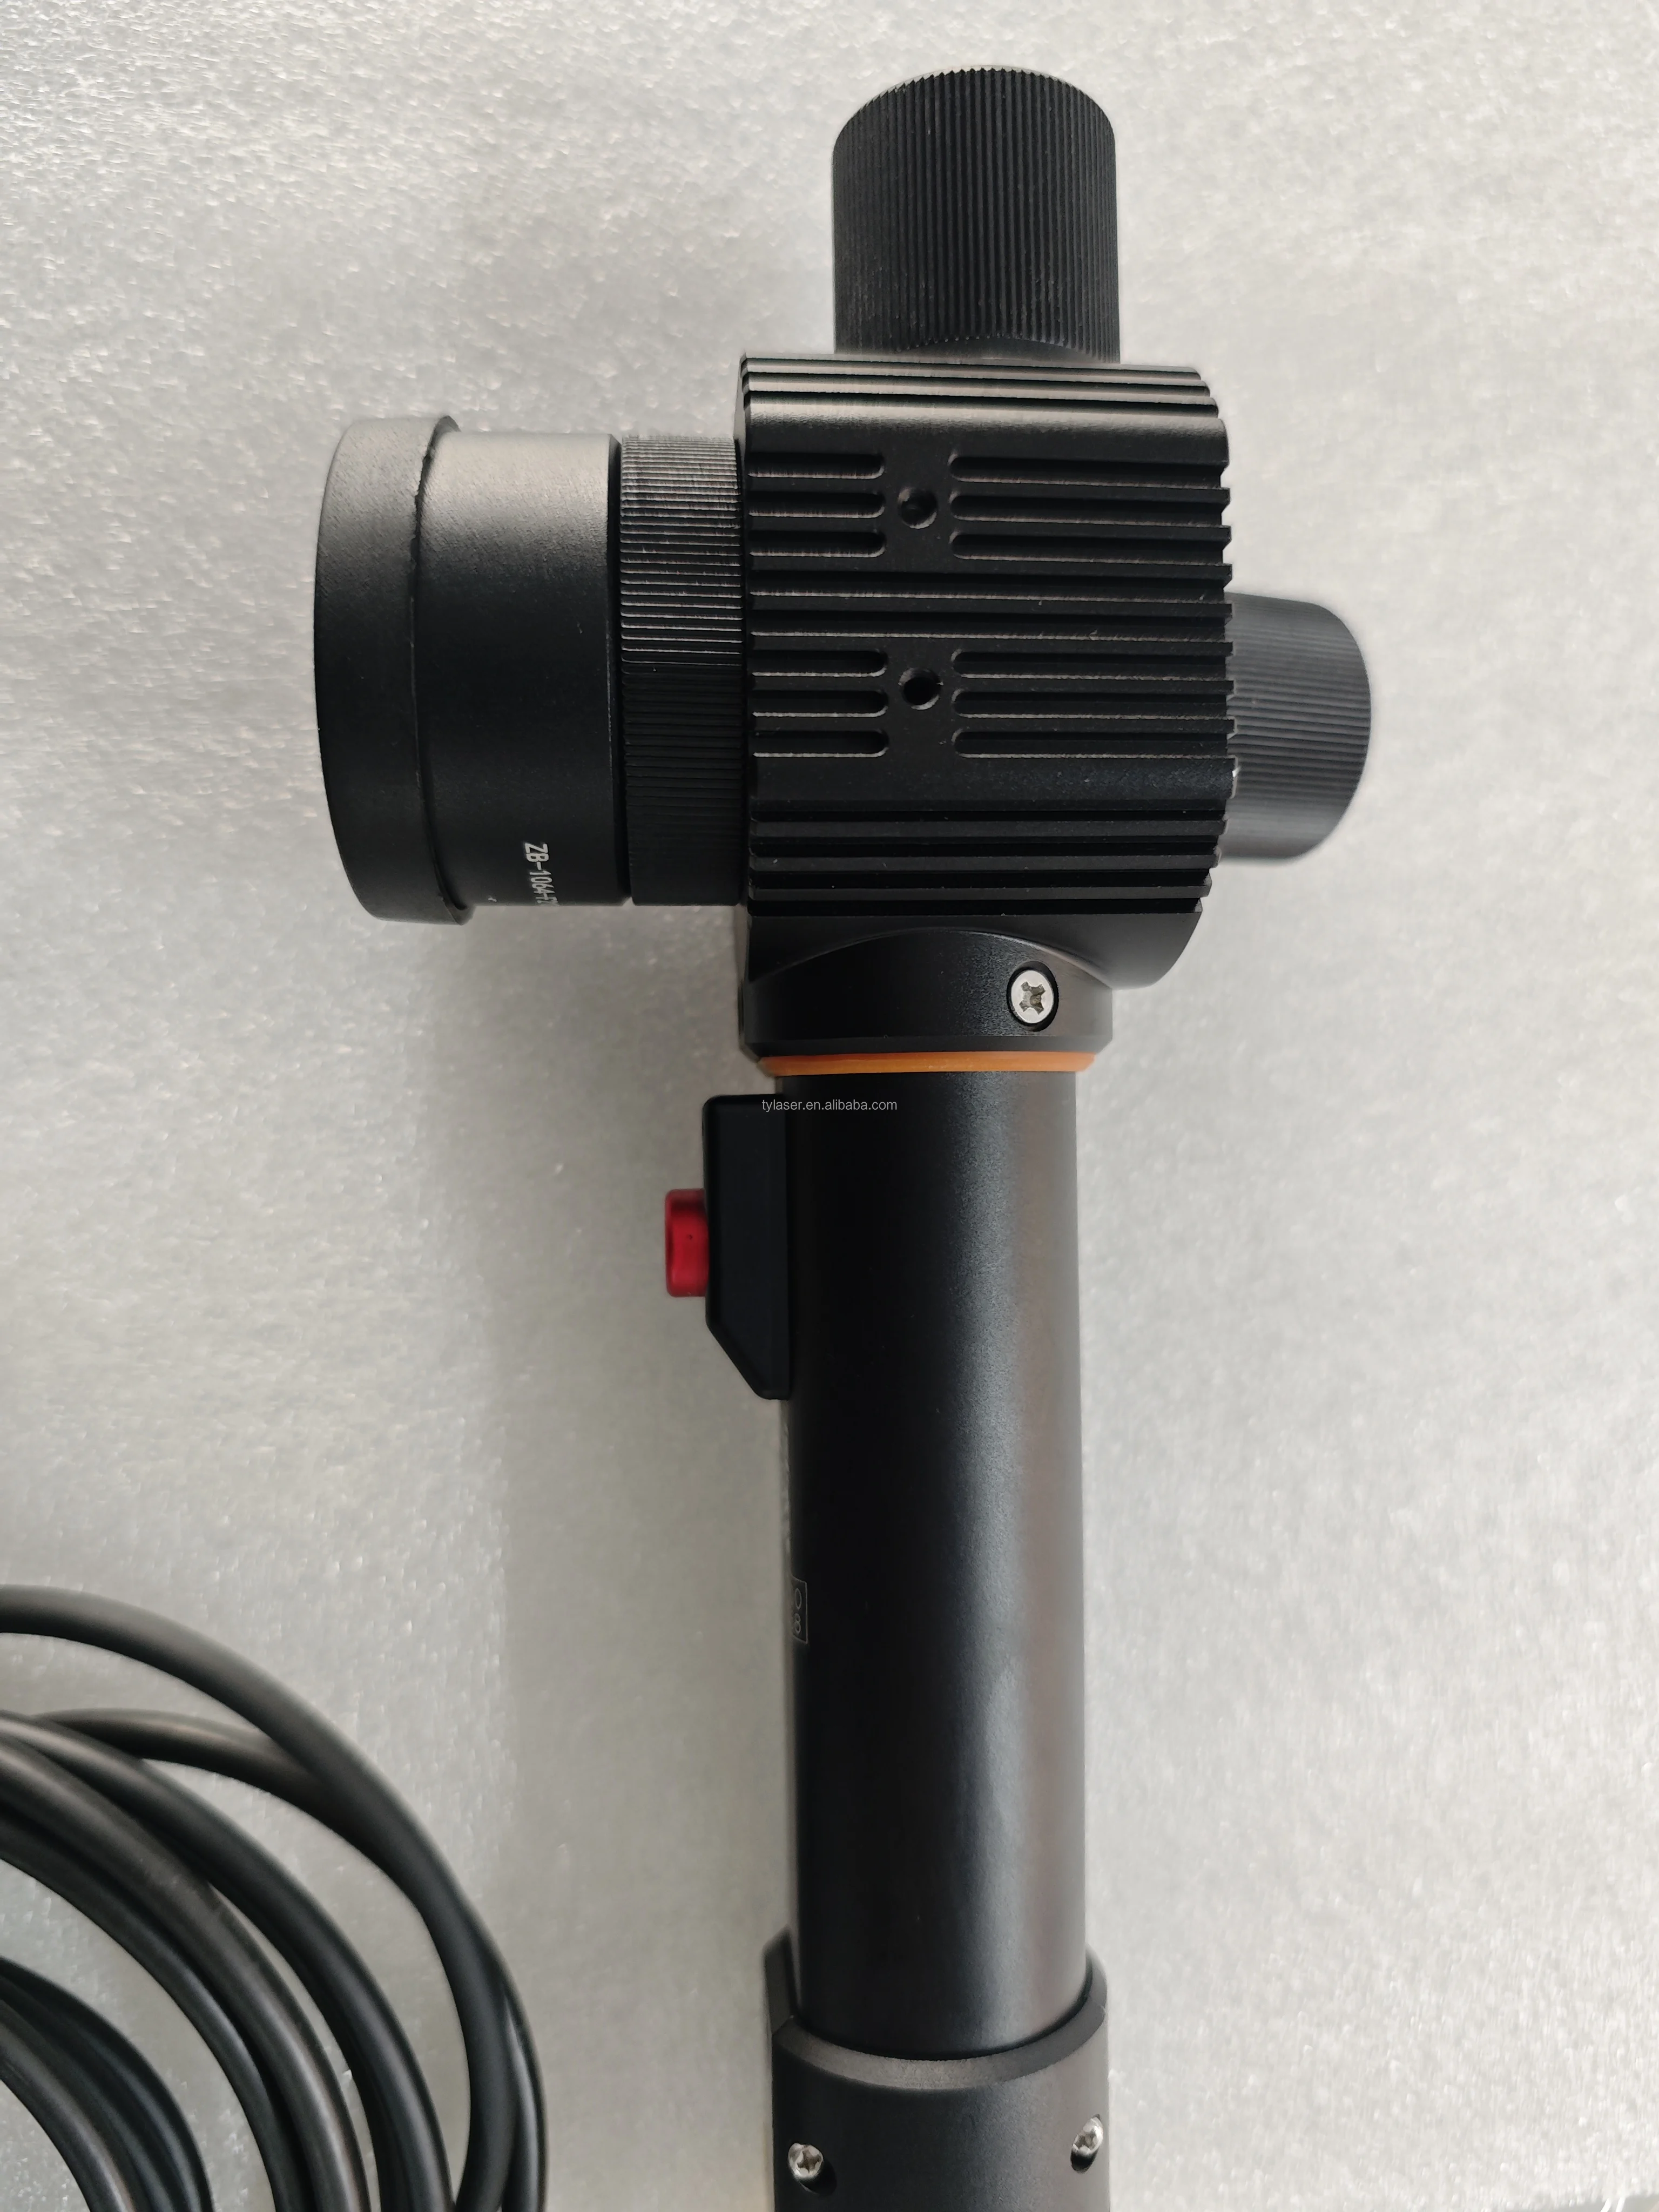


Número do modelo |
MH-PLC |
Potência do laser |
50 W / 100 W / 200 W / 300 W |
Potência |
220v 110v 50HZ 60HZ |
Fonte de Laser |
Guangzhi/Max/JPT |
Largura de Varredura |
10–150 mm (opcional) |
Distância Focal Esperada |
160mm/210mm |
Comprimento do fibra |
3-5M |
Peso bruto |
80kg |
Certificado |
Certificado CE |
Garantia |
2 anos |


A limpeza a laser pode remover ferrugem, óxidos, tinta e revestimentos selecionados de superfícies adequadas. Os resultados dependem do material base, da composição e da espessura da camada. Compartilhe fotos e detalhes do material para ajudar a identificar um processo de limpeza adequado.
Parâmetros de laser corretamente selecionados podem remover camadas indesejadas, limitando ao mesmo tempo alterações no substrato. Resultados isentos de danos não são automáticos. Superfícies sensíveis, peças finas e revestimentos desconhecidos devem ser testados quanto à conformidade com o acabamento exigido antes da produção.
Sistemas pulsados oferecem controle flexível da entrega de energia para limpeza seletiva. Sistemas de onda contínua podem ser adequados para superfícies robustas que toleram maior entrada de calor. Escolha com base no substrato, no revestimento, no acabamento exigido e na produtividade testada — não apenas na potência em watts.
A velocidade de limpeza varia conforme a espessura do revestimento, sua aderência, a geometria da superfície e o grau de limpeza exigido. Compare os resultados utilizando o mesmo material e os mesmos critérios de acabamento. Um teste útil registra a área limpa, o tempo de processamento, as configurações utilizadas e quaisquer passes adicionais.
A limpeza a laser pode direcionar áreas específicas sem utilizar meios abrasivos ou agentes químicos de limpeza. Vale a pena avaliar onde a remoção seletiva e a redução da limpeza pós-processo são relevantes. A jateamento abrasivo ou processos químicos podem continuar sendo mais econômicos para algumas aplicações em grandes áreas ou complexas.
Incluem eletricidade, filtros de extração, óptica protetora, manutenção do sistema de refrigeração, mão de obra e descarte de resíduos. A limpeza a laser evita o uso de meios de jateamento, mas o sistema completo ainda exige manutenção. Compare o custo por peça limpa ou por metro quadrado, conforme o acabamento exigido.
A limpeza libera partículas e pode liberar substâncias perigosas provenientes de revestimentos. É necessário um sistema adequado de extração e filtração para a aplicação. Sistemas abertos de alta potência também exigem uma área controlada para laser, blindagem apropriada, operadores treinados e equipamentos de proteção corretamente selecionados.
Forneça o material base, o contaminante ou revestimento, a espessura aproximada da camada, as dimensões da peça, a carga de trabalho diária e o acabamento exigido. Fotos e amostras representativas ajudam a avaliar se a prioridade é remoção seletiva, preservação da superfície ou maior produtividade.
Máquina de Solda a Laser Portátil
Sistemas adequados podem soldar aço inoxidável, aço carbono, alumínio e outros metais selecionados. A compatibilidade depende da liga, da espessura, do estado da superfície e do projeto da junta. Combinações de metais dissimilares exigem avaliação individual; uma combinação bem-sucedida não valida todas as ligas.
A espessura máxima de soldagem confiável depende do material, do tipo de junta, do encaixe, da potência do laser e da penetração exigida. Uma simples declaração de espessura máxima não é suficiente. Forneça seu desenho da junta e os requisitos de aceitação para definir uma faixa de produção adequada.
Para juntas adequadas, a soldagem a laser pode aumentar a velocidade de deslocamento e reduzir a distorção e o trabalho de acabamento. O benefício varia conforme o encaixe, o material e os requisitos de qualidade. Compare o tempo total por peça aprovada, incluindo preparação, soldagem, inspeção e retrabalho.
A operação básica pode ser mais fácil de aprender do que algumas técnicas convencionais de soldagem, mas a qualidade consistente da solda ainda exige prática e parâmetros adequados. A formação em segurança com laser e uma área de trabalho aprovada são essenciais antes da operação. Facilidade de manuseio não substitui a qualificação do processo.
O gás de proteção é normalmente utilizado para proteger a solda; o gás deve ser compatível com o material e o processo. Algumas juntas com encaixe preciso podem ser soldadas sem arame de adição. Outras juntas se beneficiam de um alimentador de arame compatível e de material de adição, quando suportado.
Com um encaixe adequado e parâmetros apropriados, a soldagem a laser pode produzir juntas estreitas e consistentes, reduzindo o trabalho de acabamento. A aparência final depende do material, da limpeza, da proteção gasosa e da técnica do operador. Confirme os resultados com base nos seus próprios critérios visuais e mecânicos de aceitação.
A soldagem a laser portátil de alta potência exige uma área de trabalho controlada, barreiras ou invólucros adequados, sistema de extração e equipamentos de proteção específicos para a aplicação. Feixes refletidos também representam riscos. A proteção convencional para soldagem é insuficiente; siga as instruções da máquina e uma avaliação de segurança no local realizada por profissional qualificado.
Orçamento para gás de proteção, eletricidade, lentes protetoras, bicos, manutenção do sistema de refrigeração e arame de adição, quando utilizado. Inclua a mão de obra e o acabamento pós-soldagem. Compare o custo por solda aceita, em vez de considerar apenas a potência do laser ou o preço da máquina.
Máquina de Marcação a Laser
Lasers de fibra são amplamente utilizados em metais e plásticos selecionados. Sistemas de fibra MOPA acrescentam controle da largura de pulso para obter efeitos específicos de marcação. Lasers UV e CO₂ são adequados para diferentes materiais e acabamentos. Selecione a fonte testando seu substrato real e a marcação exigida.
A marcação a laser altera ou remove material, em vez de aplicar tinta de impressão comum. A durabilidade depende do método de marcação, da profundidade, do substrato e do ambiente de uso. Para peças expostas à abrasão, a produtos químicos ou ao calor, especifique os ensaios de durabilidade relevantes antes da aprovação.
Essas são aplicações comuns de marcação a laser, mas os formatos suportados e as funções de dados variáveis dependem do controlador e do software. Para códigos de rastreabilidade, avalie o contraste, o tamanho e a legibilidade com o leitor ou verificador previsto — não apenas a aparência.
O controle de pulso MOPA pode ajudar a obter efeitos de cor específicos em aço inoxidável e marcas pretas em alumínio anodizado. Os resultados dependem da liga, do acabamento e dos parâmetros. Trata-se de impressão em cores completas, e nem toda tarefa de marcação exige um laser MOPA.
Fixações rotativas adequadas podem suportar peças cilíndricas, enquanto algumas superfícies com formato exigem focagem 3D ou posicionamento dedicado. Confirme as dimensões, o peso, a geometria e o local da marcação na peça. Um acessório rotativo isoladamente não torna toda superfície curva adequada.
A potência necessária depende do material, do tempo de ciclo e da profundidade da marcação. A escolha da lente afeta o campo disponível e as características do ponto alcançáveis. Uma potência mais elevada ou um campo maior não produzem automaticamente marcas mais finas; avalie ambas as opções em comparação com sua arte-final e peça.
O tempo de ciclo depende do tamanho da arte-final, da densidade de preenchimento, da profundidade, do material e do método de carregamento. A velocidade de varredura anunciada não corresponde à produtividade real de peças acabadas. Avalie um ciclo completo que inclua posicionamento, marcação, descarregamento e qualquer verificação de código exigida.
A integração depende do controlador selecionado, da licença de software e das interfaces disponíveis. Defina os gatilhos, as fontes de dados variáveis, o rastreamento de peças e o tratamento de erros antes da compra. A marcação em esteira, as conexões com bancos de dados e o software personalizado devem ser confirmados como itens específicos de configuração.
Máquina de corte a laser de fibras
As máquinas de corte a laser de fibra podem processar metais comuns, como aço carbono, aço inoxidável e alumínio, com configurações adequadas. A espessura máxima cortável depende do modelo, do material e do gás auxiliar utilizado. Utilize um gráfico de corte específico para cada modelo e distinga o corte de qualidade produtiva do corte de espessura máxima.
Escolha uma potência compatível com os materiais e espessuras que você mais utiliza, com o volume de pedidos e com a qualidade exigida nas bordas. Uma potência mais elevada pode aumentar a produtividade em trabalhos adequados, mas deve ser avaliada também quanto ao fornecimento de gás, tempo de carregamento, capacidade elétrica e investimento total.
Parâmetros bem ajustados podem produzir bordas limpas, mas resíduos (dross), oxidação e rugosidade dependem do material, da espessura, do gás utilizado e da geometria da peça. Defina sua qualidade aceitável de bordas e os requisitos do processo subsequente. Não suponha que todas as peças estarão prontas para uso sem acabamento final.
Os custos principais incluem gás auxiliar, eletricidade, bicos, janelas protetoras, refrigeração, extração, manutenção e mão de obra. A utilização do material também é relevante. Compare o custo por peça acabada utilizando desenhos representativos e os preços locais de gás e eletricidade.
A seleção do gás afeta a oxidação da borda, a velocidade e o custo. O oxigênio é comum para aço carbono; o nitrogênio é frequentemente escolhido quando se exige uma borda livre de óxidos. O ar comprimido é adequado para algumas aplicações. Confirme a qualidade, a pressão e a capacidade do gás aprovados para a máquina e o material específicos.
Apenas uma máquina configurada especificamente para ambas as aplicações pode realizar essa tarefa. O corte de tubos exige dispositivos de fixação, suportes e software adequados. Confirme os formatos, as dimensões, os limites de carga e os comprimentos úteis dos tubos; uma máquina para corte de chapas não inclui, automaticamente, a capacidade de corte de tubos.
Prepare o espaço necessário no piso, a rota de acesso, a fundação (quando especificada), o fornecimento elétrico, o gás auxiliar, o sistema de refrigeração e a extração. Os requisitos variam conforme a configuração. Solicite o layout de instalação e as especificações das utilidades para a máquina exata antes de organizar sua oficina.
A orientação por meio de software e os dados de corte validados podem simplificar a operação, mas os operadores ainda precisam de treinamento em configuração, aninhamento (nesting), manuseio de materiais, verificação da qualidade do corte e manutenção. Confirme o software fornecido, o escopo do treinamento e o suporte técnico antes de selecionar uma configuração.
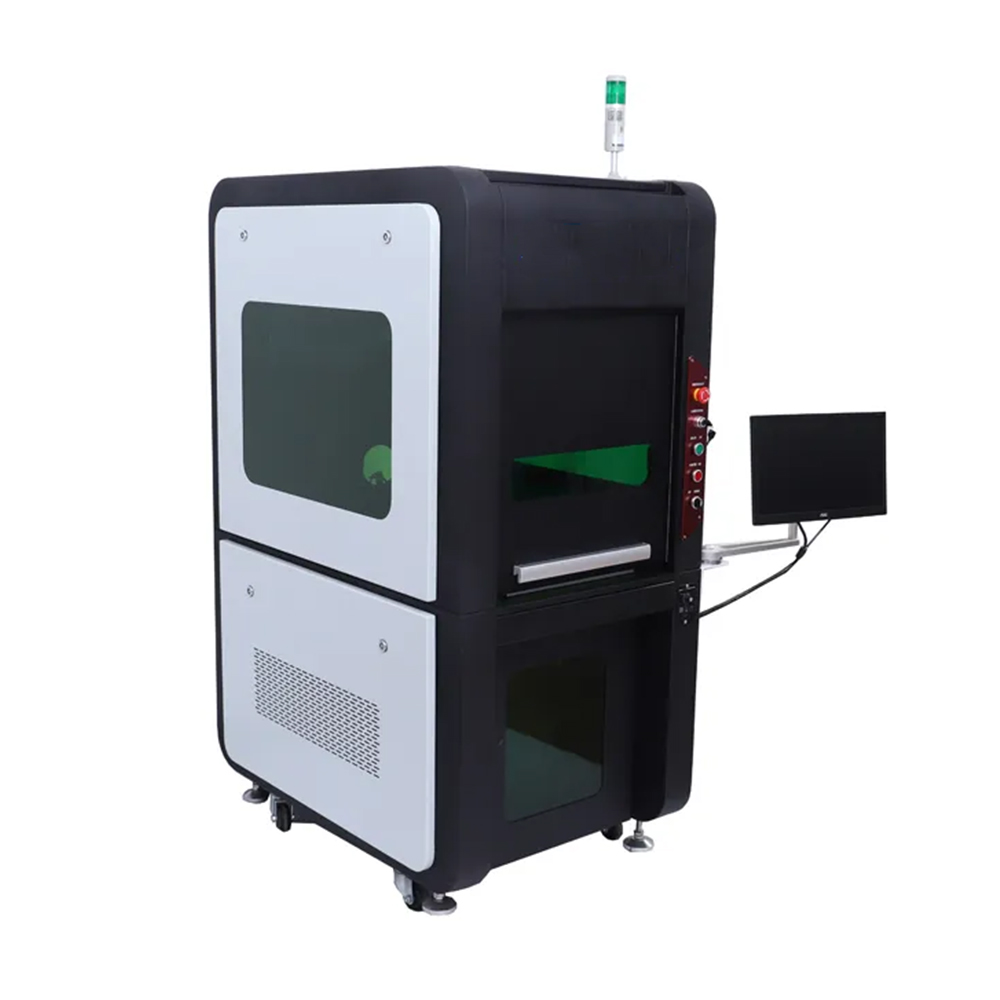
Número de Produtos: Máquina de marcação totalmente fechada

Número de Produtos: Máquina de Marcação a Laser de Fibra com Tela de Toque de 50 W
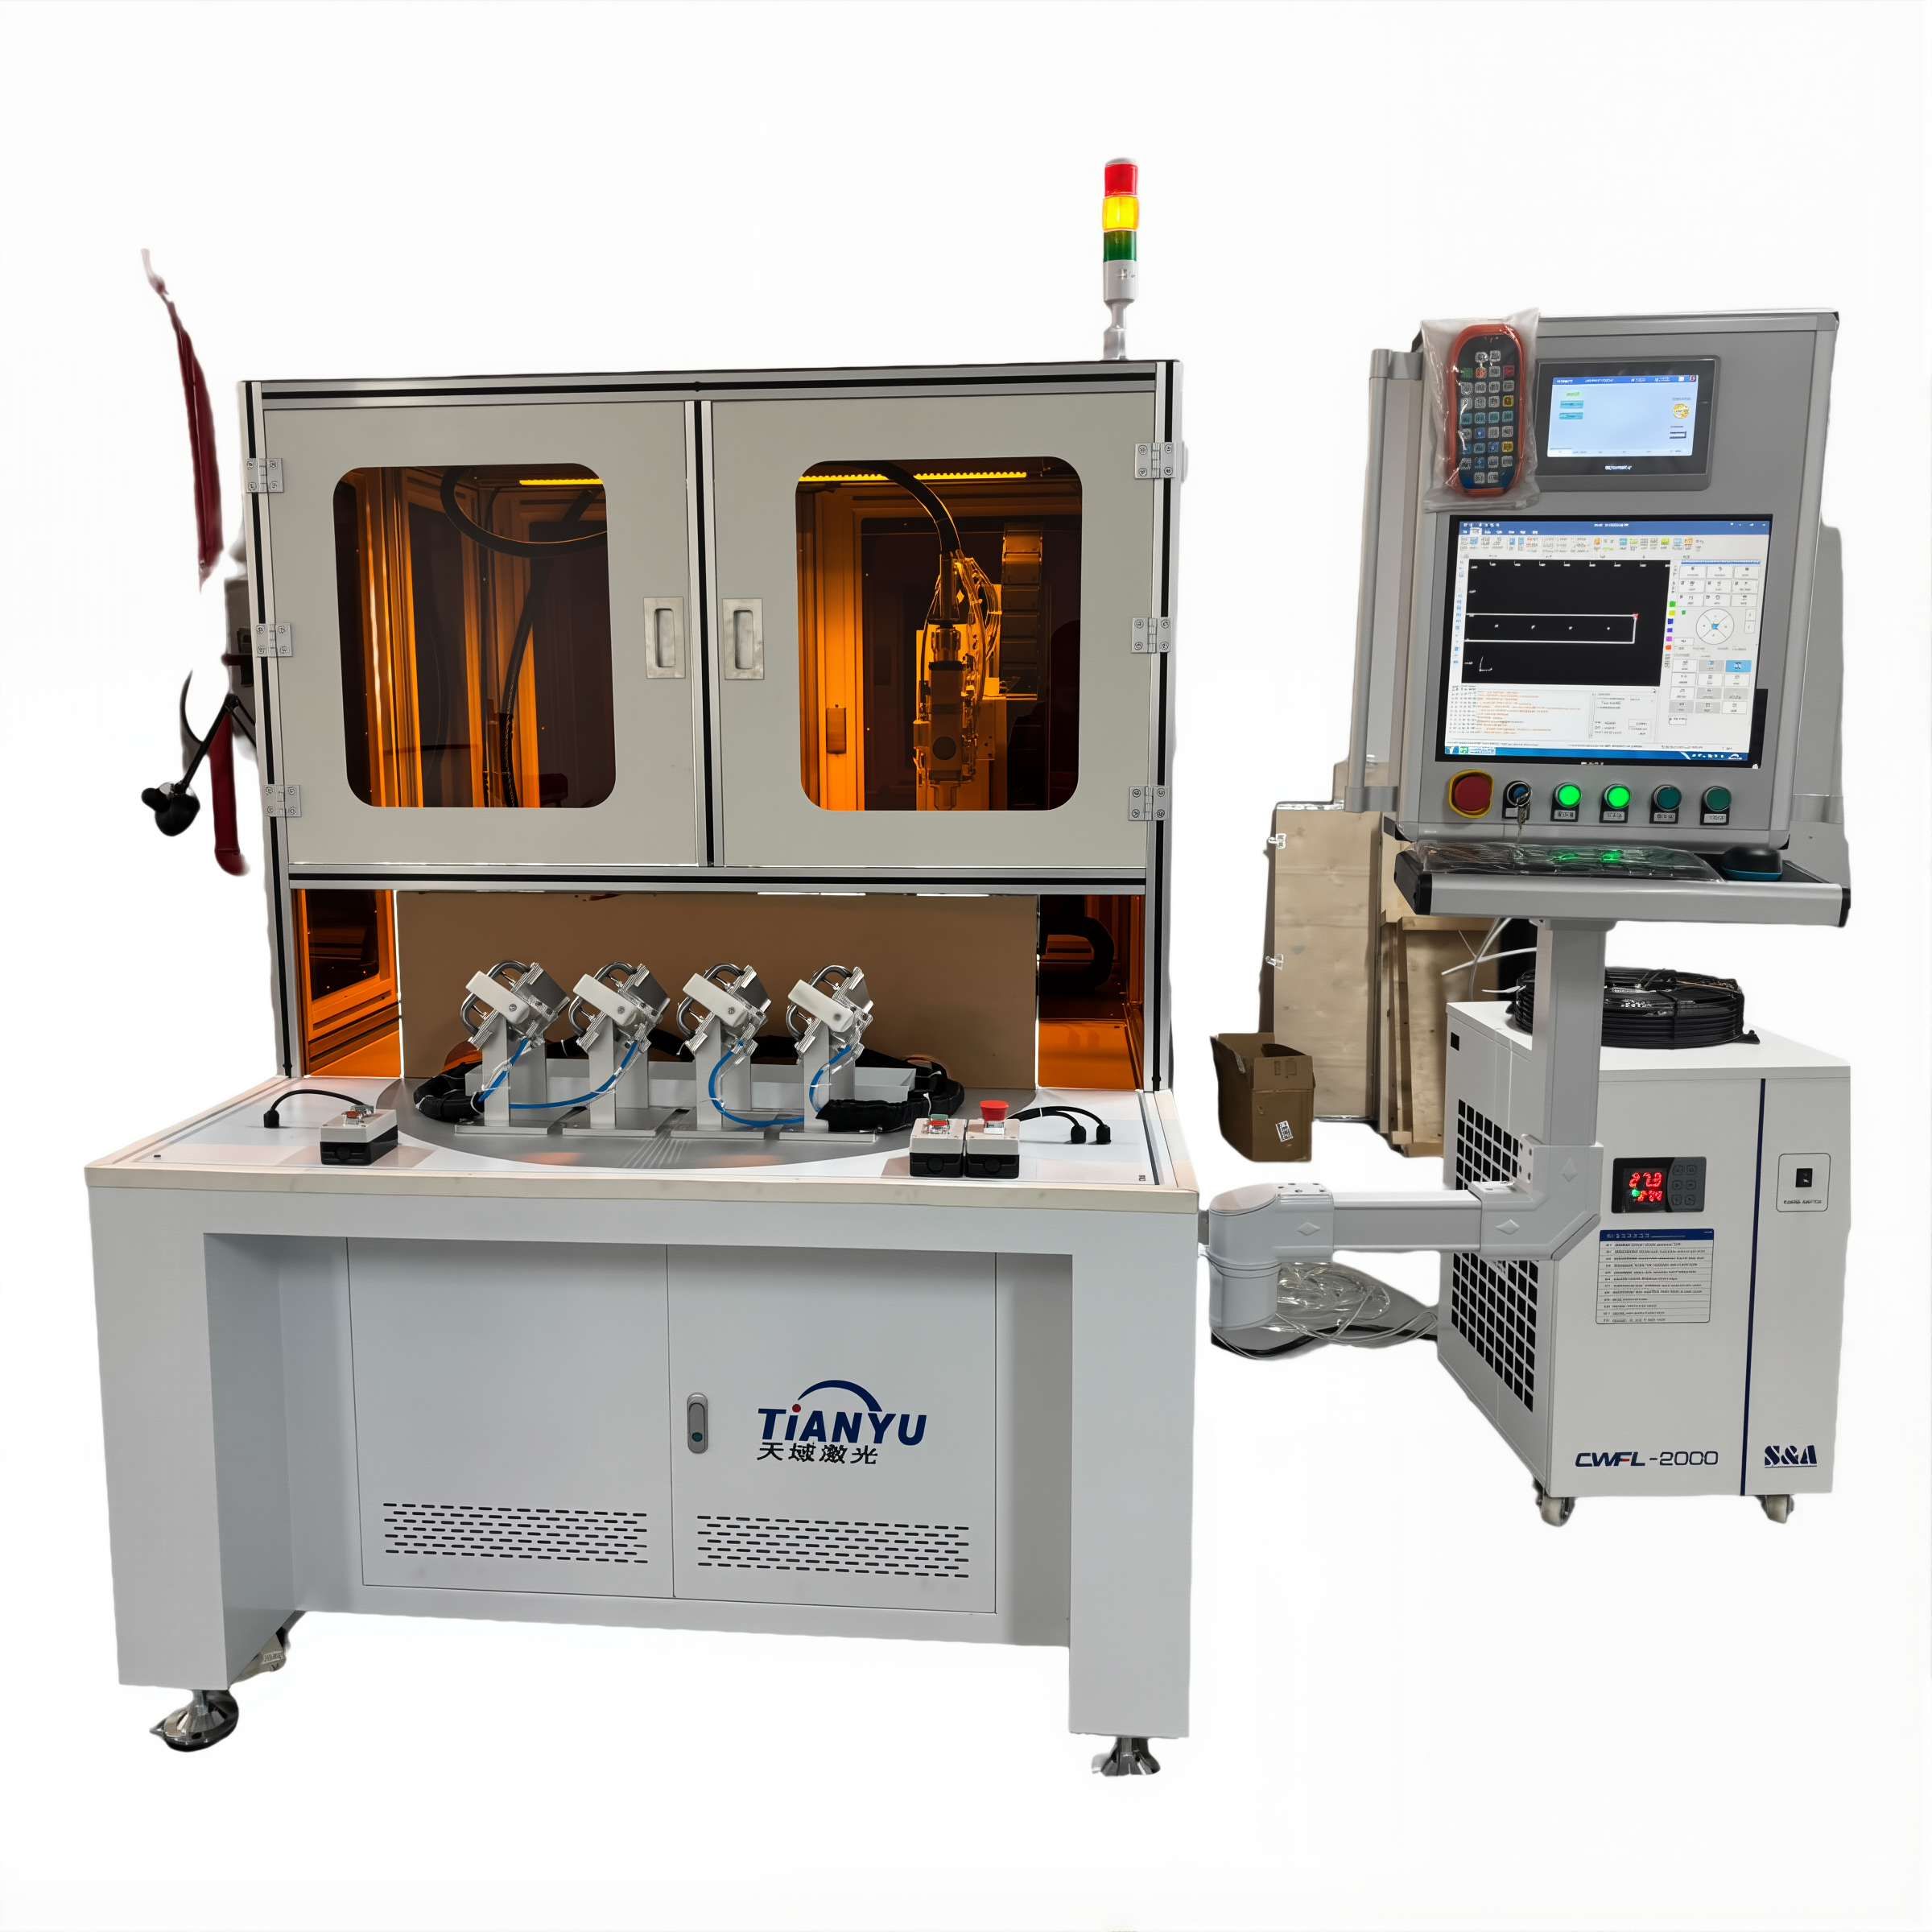
Número de Produtos: Máquina de corte a laser personalizada
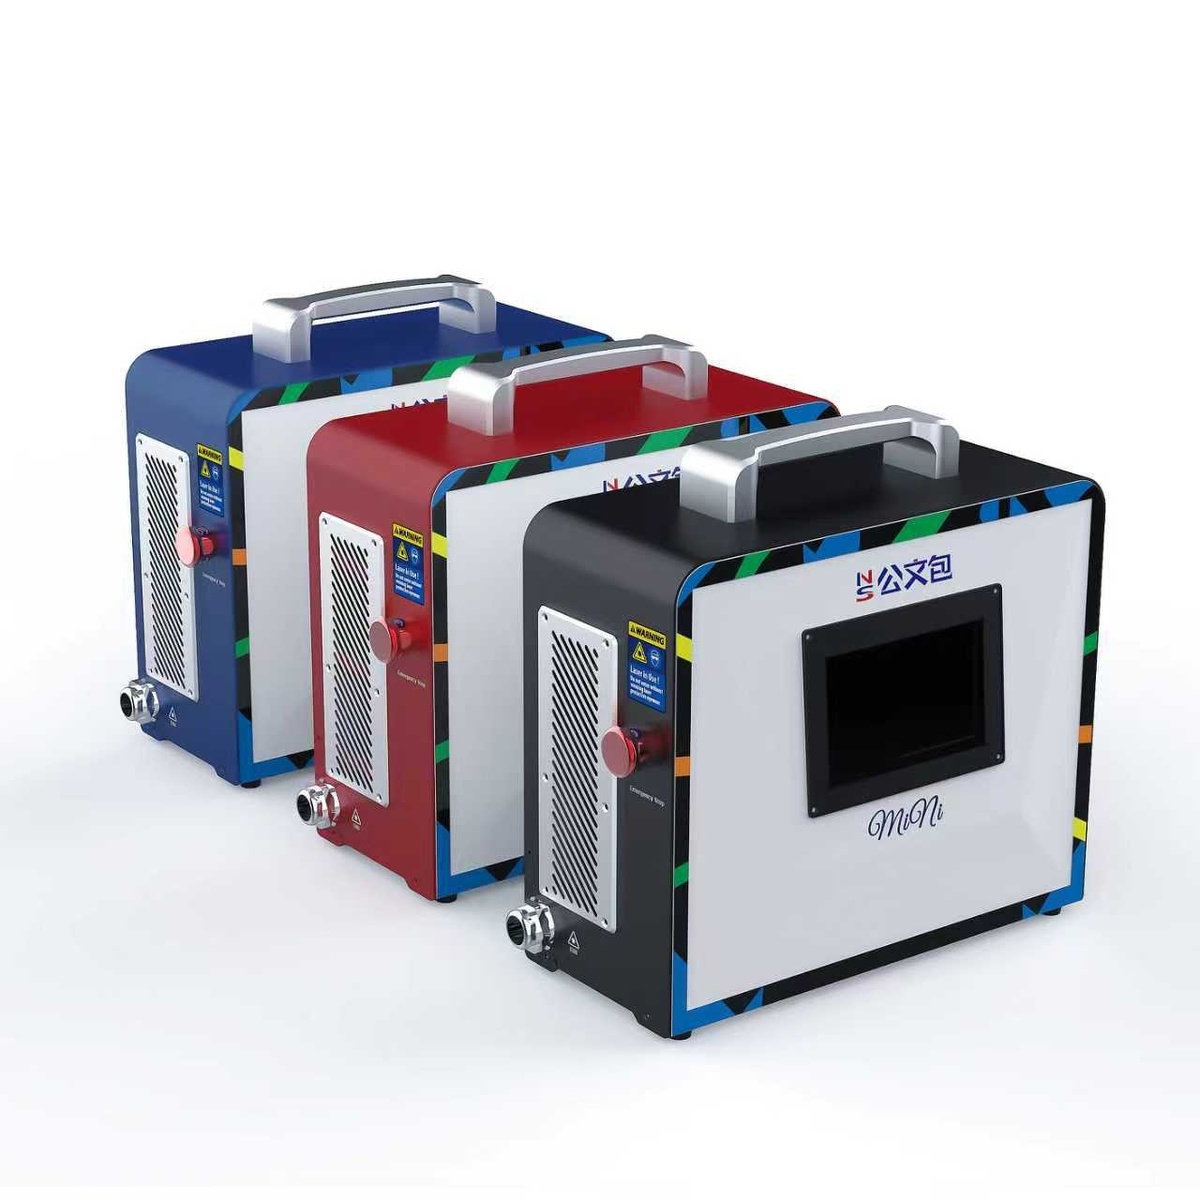
Número de Produtos: Máquina Portátil de Soldagem por Pontos QCW, Mini Soldador a Laser
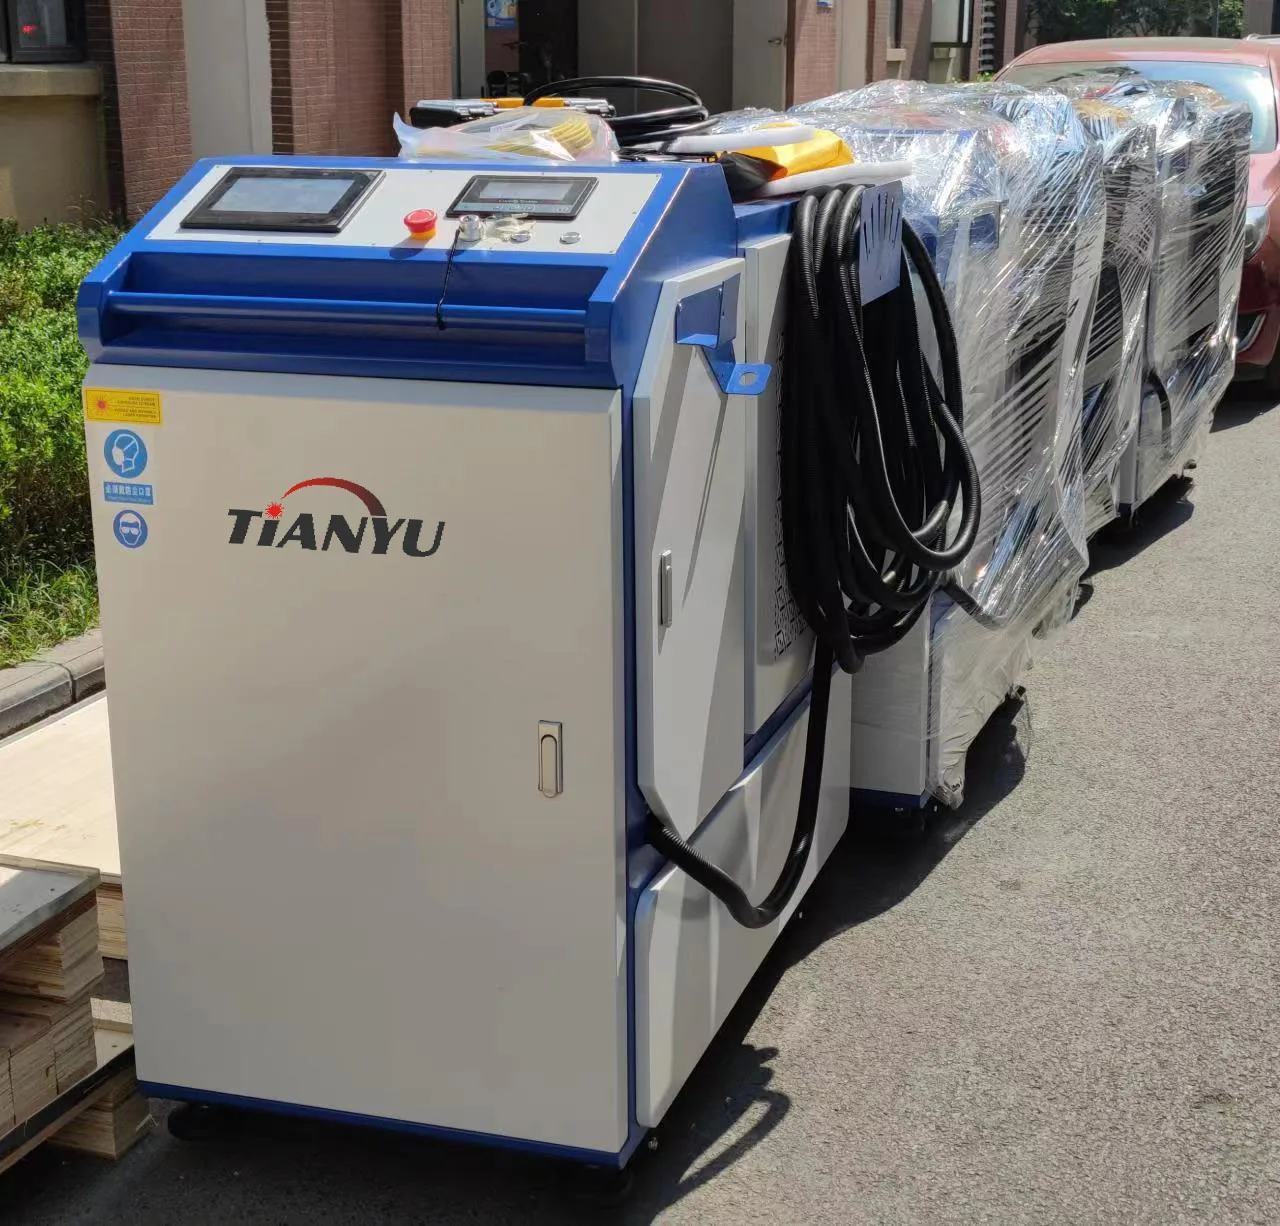
Número de Produtos: Máquina a laser com certificação CE para limpeza, novo tipo contínuo de 1000 W, 1500 W, 2000 W e 3000 W, pulso para cabeça a laser das marcas JPT e MAX
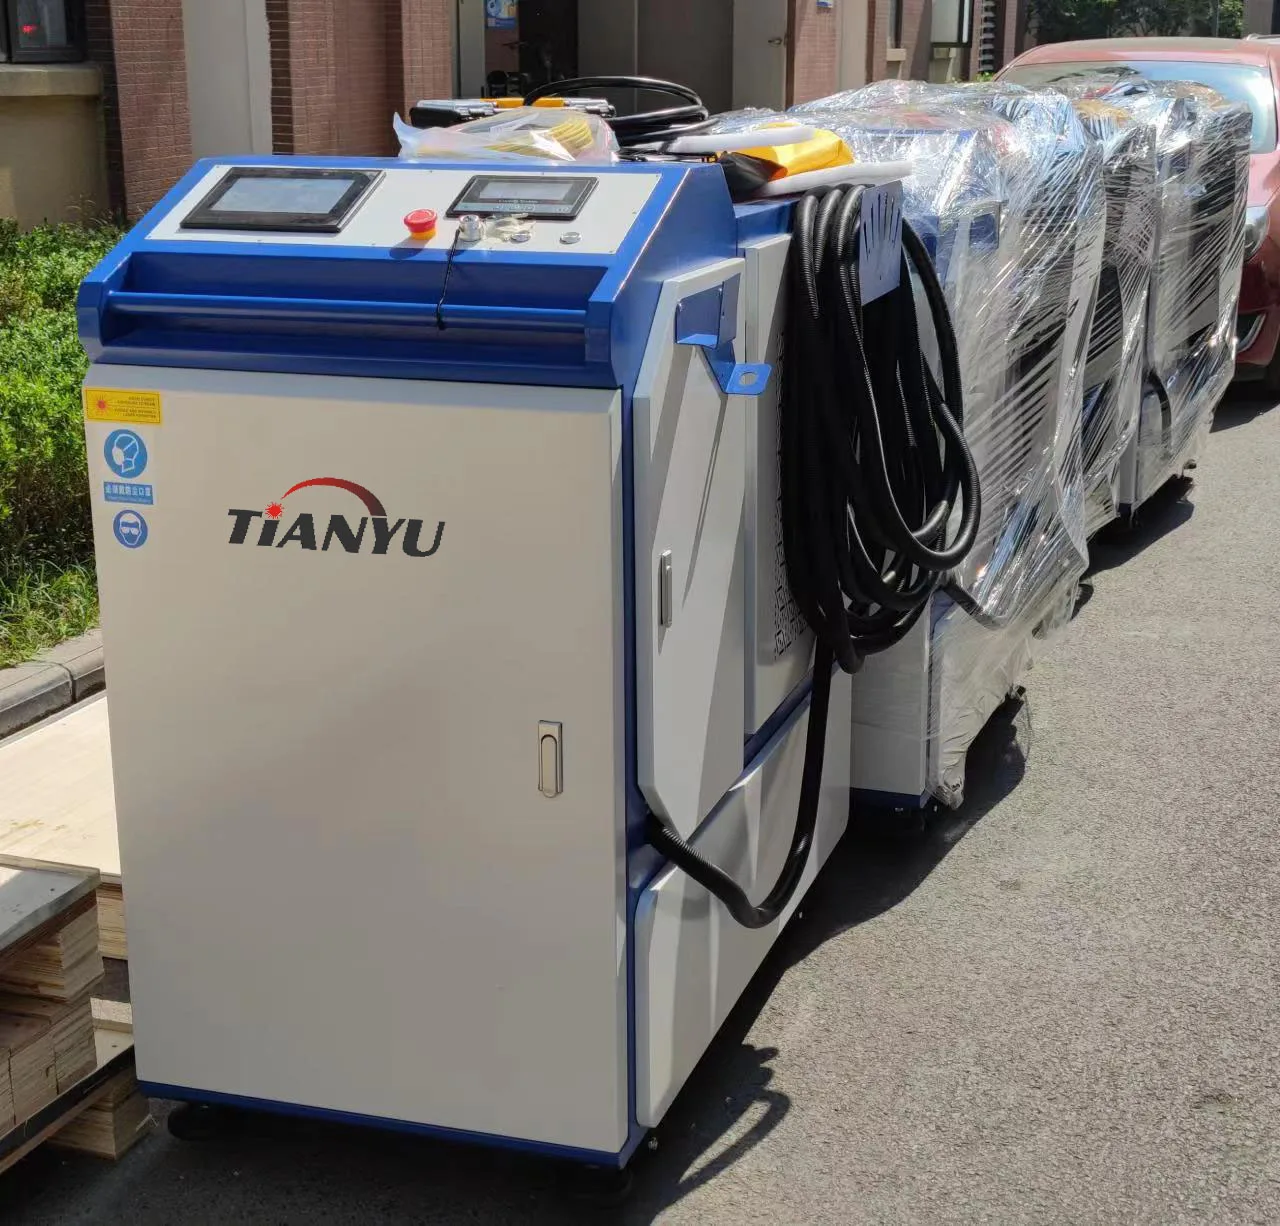
Número de Produtos: Máquina personalizada de soldagem a laser contínua MAX, 1500 W, 3 em 1 (soldagem, remoção de ferrugem e limpeza a laser)

 EN


