
 EN



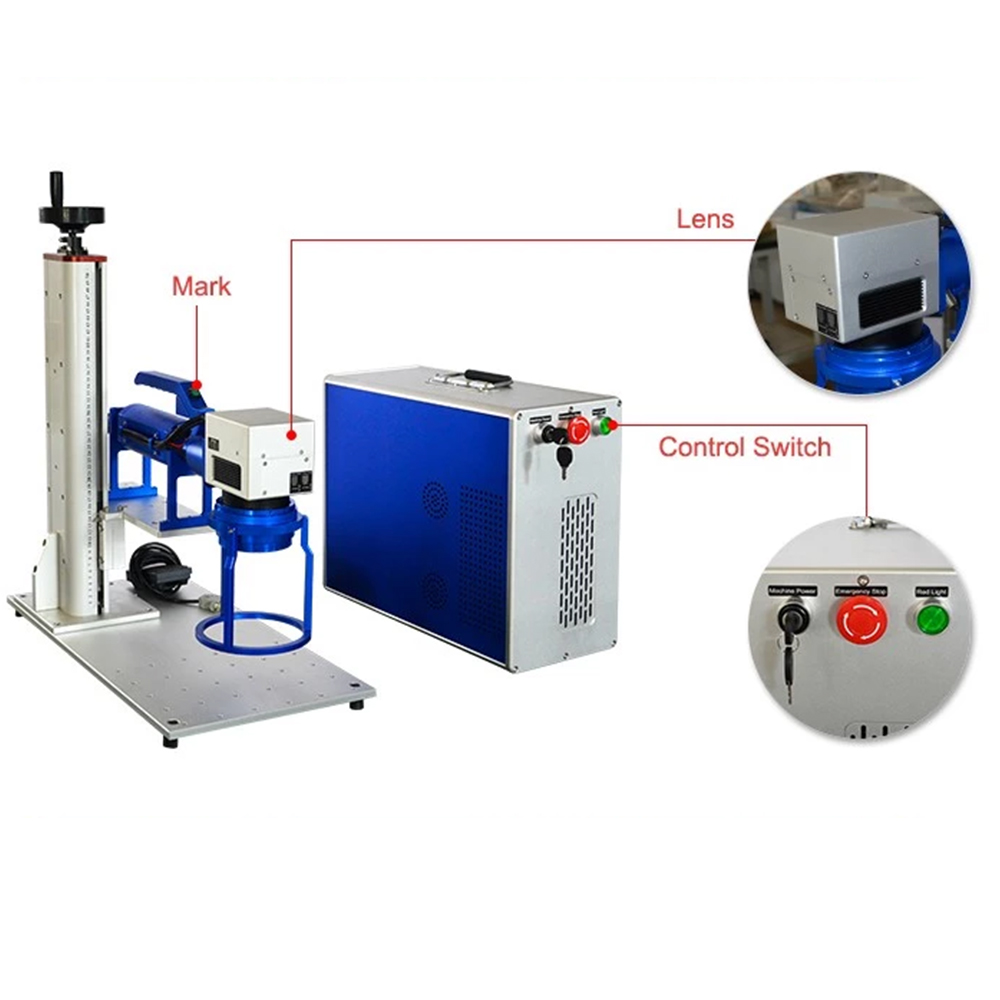
Технология, лежащая в основе постоянной маркировки
А лазерная маркировочная машина использует сфокусированный пучок усиленного света для создания постоянных меток на поверхностях материалов без физического контакта, чернил или механического инструмента. В отличие от струйной печати, при которой чернила наносятся на поверхность, или точечной маркировки, при которой материал деформируется под воздействием удара, лазерная маркировка изменяет сам материал — изменяя его цвет за счёт окисления, удаляя тонкий поверхностный слой для обнажения контрастного подслоя или изменяя текстуру поверхности для создания видимого контраста.
Процесс работает по четырём различным механизмам в зависимости от материала и требуемого результата. Отжиг — распространённый метод для нержавеющей стали и титана — локально нагревает поверхность металла, образуя оксидный слой, цвет которого зависит от температуры, что позволяет получать чёрные, коричневые или цветные маркировки без удаления материала. Маркировка за счёт миграции углерода на пластиках и органических материалах затемняет поверхность за счёт локального нагрева без абляции. Гравировка удаляет 0,01–0,1 мм материала, создавая маркировку, воспринимаемую на ощупь как объёмную. Абляция удаляет поверхностные покрытия — анодированные слои, краску, гальванические покрытия — чтобы обнажить контрастирующий материал под ними.
Производитель кухонной посуды из нержавеющей стали заменил трафаретную печать волоконным лазером мощностью 20 Вт лазерная маркировочная машина для нанесения логотипов бренда и инструкций по уходу на кухонную посуду. При трафаретной печати требовалась термофиксация краски; трафареты изнашивались после примерно 5000 оттисков и подлежали замене каждые 80–120 штук, а нанесённые маркировки выцветали после 200–300 циклов мытья в посудомоечной машине в ходе потребительских испытаний. Волоконный лазер наносил маркировку методом отжига за 1–2 секунды на каждый логотип без расходных материалов, обеспечивая маркировку, выдерживающую более 1000 циклов мытья в посудомоечной машине без деградации. Себестоимость маркировки на единицу продукции снизилась с приблизительно 0,04 (с учётом стоимости трафарета, краски и списания брака) до менее чем 0,001 (только электроэнергия).
Механизмы маркировки, специфичные для материала
Фиберное лазерное маркирование металлов
Волокно лазерная маркировочная машина системы излучают на длине волны 1064 нм — ближней инфракрасной длине волны, которую металлы эффективно поглощают. На нержавеющей стали лазер может создавать чёрные отожжённые метки (нагрев поверхности до 200–300 °C с образованием оксида хрома), белые метки (текстурирование поверхности, изменяющее рассеяние света) или глубокую гравировку (удаление материала на глубину 0,05–0,1 мм для серийных номеров, устойчивых к шлифовке).
Маркировка алюминия требует несколько иных параметров по сравнению со сталью. Более низкая температура плавления (660 °C против 1400 °C) требует снижения плотности мощности, чтобы предотвратить плавление вместо маркировки. Анодированный алюминий маркируется путём абляции оксидного слоя, окрашенного красителем, с обнажением яркого алюминия под ним — процесс, для которого требуется всего 10–20 % мощности, необходимой для маркировки неанодированного алюминия, поскольку лазер удаляет лишь микронный тонкий слой покрытия, а не изменяет сам металл.
Ключевое преимущество маркировки металлов волоконным лазером — её долговечность. Отжиговые метки на нержавеющей стали выдерживают испытания солевым туманом в течение более 1000 часов, циклы стерилизации в автоклаве и воздействие химических веществ из промышленных моющих средств — условий, при которых напечатанные этикетки и чернильные метки исчезают в течение недель или месяцев. Эта прочность делает лазерную маркировку волоконным лазером стандартом для соответствия требованиям к уникальной идентификации медицинских изделий (UDI), прослеживаемости деталей в аэрокосмической отрасли и идентификации автомобильных компонентов.
УФ-лазерная маркировка на чувствительных материалах
УФ-лазеры с длиной волны 355 нм маркируют материалы, которые волоконные лазеры с длиной волны 1064 нм повредили бы вследствие теплового воздействия. Пластмассы — АБС, поликарбонат, полипропилен, нейлон — маркируются за счёт фотохимической реакции, а не теплового эффекта. Высокоэнергетические УФ-фотоны напрямую разрывают молекулярные связи полимера, вызывая изменение цвета на поверхности без плавления или деформации основы.
Возможность «холодной маркировки» позволяет решать задачи, недоступные при использовании волоконных или CO₂-лазеров. Кремниевые пластины получают маркировку идентификатора пластины без образования микротрещин. Медицинские катетеры получают коды UDI без повреждения поверхности, которое могло бы стать местом размножения бактерий. Прозрачные бутылки из ПЭТ получают датировочные коды, видимые только при определённом освещении (так называемая «матовая маркировка»), что сохраняет прозрачный внешний вид изделия и одновременно обеспечивает его прослеживаемость.
Маркировка стекла УФ-лазерами устраняет микротрещины, возникающие при маркировке стеклянных поверхностей CO₂-лазерами. Длина волны 355 нм частично поглощается стеклом, создавая ровную матовую маркировку без концентрации напряжений, вызывающих растрескивание стекла по линиям, нанесённым CO₂-лазером.
Часто задаваемые вопросы
Какие материалы может обрабатывать лазерная маркировочная установка?
Волоконные лазеры наносят маркировку на металлы (сталь, алюминий, титан, латунь, медь) и некоторые темные пластики. УФ-лазеры наносят маркировку на пластики, стекло, керамику, кремний и тонкие пленки. Лазеры на основе CO₂ наносят маркировку на дерево, бумагу, кожу, акрил и стекло. Компания Tianyu Laser предлагает волоконные, УФ- и CO₂-системы, охватывающие весь спектр материалов.
Сколько времени занимает лазерная маркировка одного изделия?
Время маркировки зависит от сложности содержимого, размера и материала. Нанесение простого логотипа или серийного номера на металл обычно занимает 1–3 секунды. Нанесение заполненного QR-кода или детального изображения на площади 50×50 мм занимает 5–15 секунд. Производительность автоматизированных систем составляет от 500 до 3000 изделий в час.
Является ли лазерная маркировка постоянной или ее можно удалить?
Отжиговые метки на нержавеющей стали и следы миграции углерода на пластиках являются необратимыми — это химические изменения материала, а не поверхностные отложения. Для удаления гравированных меток требуется шлифовка поверхности на глубину 0,05 мм и более. Метки, полученные абляцией покрытия (анодированный алюминий, окрашенные поверхности), обнажают подложку, и их невозможно «стереть» без повторного нанесения покрытия.
Требуются ли для лазерной маркировки расходные материалы, такие как чернила или растворители?
Нет. Волоконные и УФ-лазерные маркировщики работают без расходных материалов — без чернил, растворителей, лент и печатающих головок. Источник лазерного излучения требует замены после 10 000–100 000 часов работы в зависимости от типа. Единственная регулярная эксплуатационная стоимость помимо затрат на труд — потребление электроэнергии в диапазоне 500–800 Вт на час работы.
Может ли лазерная маркировочная машина создавать цветные метки?
Да, с помощью волоконного лазера MOPA (Master Oscillator Power Amplifier). Управляя длительностью и частотой импульсов, лазеры MOPA создают спектр цветов на нержавеющей стали и титане — от золотого через синий до чёрного — за счёт точного контроля толщины оксидного слоя. Стандартные Q-переключаемые волоконные лазеры обеспечивают только чёрные или белые маркировки.
Какие форматы файлов поддерживают лазерные маркировочные станки?
Стандартные системы принимают файлы в форматах AI, PLT, DXF, PNG, JPG и BMP через программное обеспечение EZCAD или аналогичное ПО. Генерация штрихкодов и QR-кодов встроена в программное обеспечение — для этого не требуется стороннее приложение для проектирования. Лазерные станки Tianyu поддерживают импорт файлов из CorelDRAW, AutoCAD и Photoshop для бесшовной интеграции в рабочий процесс.