
 EN



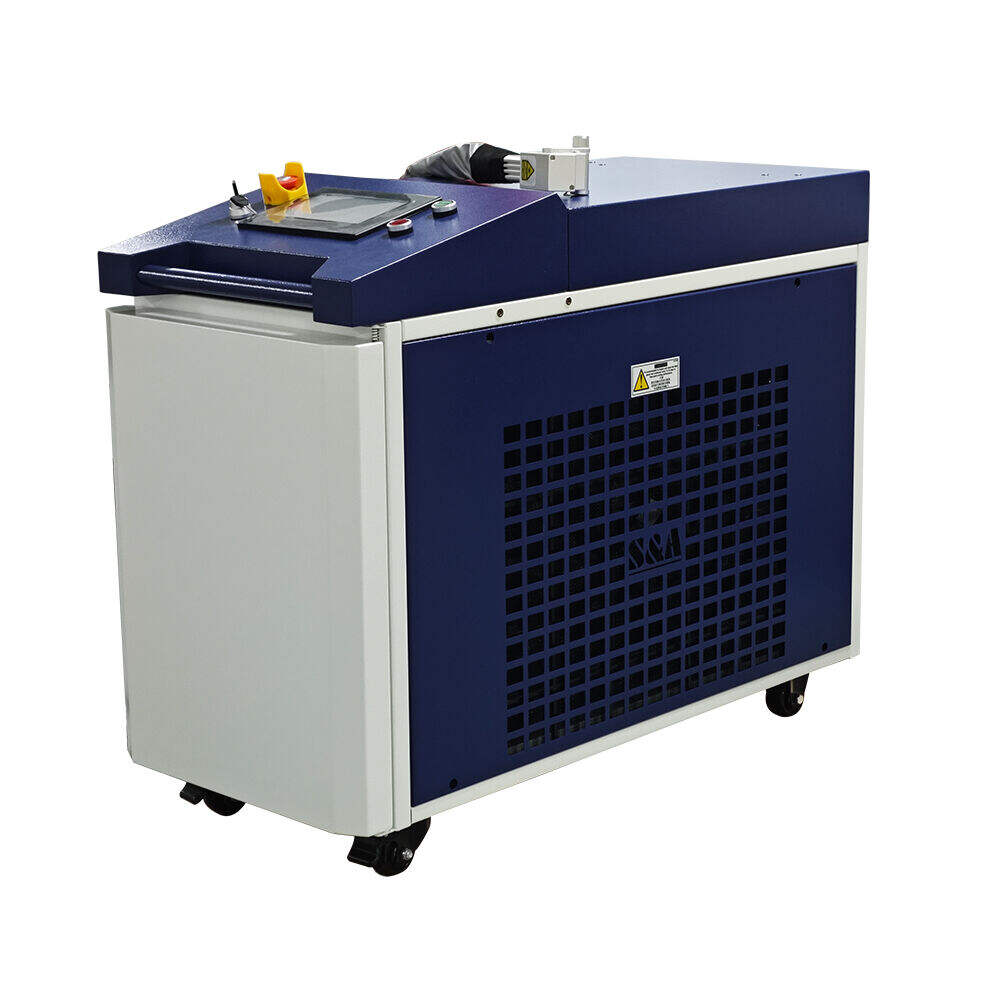
Cómo funciona realmente la eliminación láser del óxido
Eliminación de óxido por láser es un proceso físico en el que pulsos láser de alta energía impactan la capa de óxido y la convierten directamente en vapor o partículas microscópicas. El haz láser, con una longitud de onda de 1064 nm procedente de una fuente láser de fibra pulsada, es absorbido aproximadamente en un 95 % por el óxido férrico (óxido) mientras que el acero limpio refleja la mayor parte de la energía restante. Esta absorción selectiva hace que el proceso sea seguro para el sustrato: el óxido absorbe la energía y se ablate, mientras que el metal subyacente permanece frío.
Ablación fototérmica y desprendimiento inducido por plasma
Dos mecanismos impulsan eliminación de óxido por láser en la ablación fototérmica, pulsos láser de nanosegundos calientan el óxido por encima de su umbral de vaporización —aproximadamente 3.000 °C en el punto de incidencia del láser— provocando la sublimación del estado sólido al gaseoso. En la descascarillación inducida por plasma, el pulso genera una pluma de plasma de alta presión en la interfaz óxido-metal, cuya expansión produce una onda de choque que fractura y expulsa el óxido residual. Esta combinación elimina el óxido tanto térmica como mecánicamente en un solo paso, sin abrasivos, agua ni productos químicos.
Caso real: un fabricante de acero sustituye la granalladura con arena
Un fabricante de estructuras de acero en el centro de China utilizaba anteriormente la granalladura con arena para limpiar vigas en I y chapas antes de la soldadura, consumiendo 600 kg de material abrasivo diariamente, generando polvo de sílice que exigía protección respiratoria completa y desgastando las boquillas de granalladura a razón de aproximadamente una por semana. El fabricante invirtió en un láser de fibra pulsado de 1.000 W eliminación de óxido por láser sistema de TY Laser, un fabricante con 15 años de experiencia en el Valle de la Óptica de Wuhan, que atiende a más de 140 países. El sistema eliminó el óxido a una velocidad aproximada de 10 metros cuadrados por hora en acero estructural: ligeramente más lento que el chorro abrasivo en chapas planas, pero significativamente más rápido en uniones soldadas y agujeros para pernos, donde el haz láser alcanzó zonas recesadas a las que el medio abrasivo no podía acceder de forma uniforme. El costo del medio abrasivo se redujo a cero. La protección respiratoria para los trabajadores pasó de respiradores con aire suministrado y máscara integral a gafas de seguridad. El sistema logró la recuperación de la inversión en 11 meses únicamente por la eliminación de consumibles.
Qué puede y qué no puede hacer la eliminación láser del óxido
Aplicaciones eficaces y limitaciones conocidas
Eliminación de óxido por láser destaca en la eliminación de óxido ligero a moderado: óxido instantáneo, corrosión superficial y capas de óxido de hasta aproximadamente 0,5 mm de espesor. Es especialmente eficaz en geometrías complejas: elementos de fijación roscados, costuras de soldadura, superficies mecanizadas con rebajes y chapas estampadas, donde los abrasivos mecánicos no pueden actuar de forma uniforme. Limpia sin alterar el perfil superficial, lo cual es fundamental en componentes mecanizados con precisión, ya que la granalladura abrasiva modificaría sus dimensiones. Sus limitaciones incluyen óxido pesado en escamas con un espesor superior a 1 mm, donde la velocidad de eliminación disminuye drásticamente porque la energía láser no puede penetrar eficientemente hasta el sustrato. El óxido profundamente picado —en el que la corrosión ha penetrado por debajo de la superficie original— requiere múltiples pasadas y deja visibles las picaduras tras la limpieza. El aluminio pulido y el cobre reflejan la energía láser y se limpian lentamente.
Comparación del método láser con los métodos tradicionales de eliminación de óxido
Granalladura, decapado químico y rectificado frente al método láser
El chorro abrasivo es rápido en superficies planas grandes, pero genera polvo peligroso, consume material abrasivo y erosiona los detalles de la superficie. La decapación química produce residuos peligrosos que requieren eliminación autorizada. El esmerilado mecánico elimina metal base junto con el óxido. Eliminación de óxido por láser elimina consumibles, no genera residuos secundarios más allá del polvo de óxido capturado y deja inalteradas las dimensiones del sustrato. El compromiso es un costo inicial más elevado del equipo —los sistemas de 500 W a 1000 W representan una inversión de capital significativa— y una velocidad de eliminación más lenta en óxido muy grueso.
Qué buscar en un sistema láser de eliminación de óxido
Cinco especificaciones que determinan el rendimiento
Primero, potencia del láser: de 200 W a 500 W para óxido ligero; de 1.000 W a 2.000 W para acero estructural industrial. Segundo, duración del pulso: nanosegundos para uso general; femtosegundos para sustratos sensibles al calor. Tercero, anchura de exploración: normalmente de 100 mm a 300 mm, con distribución uniforme de energía a lo largo de toda la anchura. Cuarto, portabilidad: cabezales manuales con láser guiado por fibra para trabajos in situ; estacionarios para líneas de taller. Quinto, extracción de humos: integrada en el cabezal de limpieza. TY Laser ofrece eliminación de óxido por láser sistemas que van desde unidades portátiles hasta configuraciones estacionarias de alta potencia, distribuidos en más de 140 países.
Preguntas frecuentes
¿Funciona realmente la eliminación láser del óxido?
- ¿Qué quieres? Eliminación de óxido por láser utiliza pulsos de alta energía absorbidos por el óxido de hierro para vaporizar el óxido sin dañar el acero subyacente. Un sistema de 1.000 W elimina óxido a una velocidad de hasta 15 metros cuadrados por hora. TY Laser fabrica sistemas de limpieza láser probados en aplicaciones industriales de todo el mundo.
¿Daña la eliminación láser del óxido el metal subyacente?
No. La longitud de onda de 1064 nm se absorbe aproximadamente un 95 % por el óxido, mientras que el acero limpio refleja la mayor parte de la energía. La ablación del sustrato suele ser inferior al 0,1 %: la superficie se limpia, no se corta ni se erosiona.
¿Qué tan rápido es la eliminación láser del óxido en comparación con el chorro abrasivo?
Un sistema de 1000 W eliminación de óxido por láser limpia de 10 a 15 metros cuadrados por hora: ligeramente más lento que el chorro abrasivo en superficies planas, pero más rápido en geometrías complejas. La diferencia de velocidad se compensa con un costo nulo de consumibles y requisitos mínimos de protección para el operario.
¿Qué tipos de óxido puede eliminar la limpieza láser?
Eliminación de óxido por láser elimina el óxido superficial (flash rust), la corrosión superficial y capas de hasta 0,5 mm. Las costras gruesas superiores a 1 mm requieren múltiples pasadas. La corrosión profundamente picada se limpia hasta el sustrato, pero las picaduras permanecen visibles.
¿Requiere la eliminación láser del óxido productos químicos o abrasivos?
N.º Eliminación de óxido por láser utiliza únicamente luz: sin arena, sin productos químicos ni agua, generando únicamente polvo de óxido capturado por el sistema integrado de extracción de humos, sin residuos peligrosos secundarios.
¿Qué mantenimiento requiere un sistema láser de eliminación de óxido?
A eliminación de óxido por láser el sistema requiere limpieza periódica de la ventana protectora, reemplazo del filtro de humos y mantenimiento del refrigerante del enfriador. No utiliza boquillas, medios ni productos químicos consumibles; el principal costo operativo es la electricidad.