 ×
Nov 20,2026
يعاني تنظيف القالب من حالة فشل غير معتادة. لا يشتكي أحد من اتساخ الشق، بل يشتكي من أنه نظيف ومع ذلك لا يزال الجزء يُظهر تشققات — لأن الحافة أصبحت مستديرة بسماكة ١٠ ميكرومتر.
التفريغ فعّال لأن الغاز يمر عبر فجوة بعرض ٠٫٠٢ مم بينما لا يمر البوليمر من خلالها. فإذا زاد عرض التجويف بمقدار ١٠ ميكرومتر، أو دُوِّرَت حافته، أصبحت الفجوة مسارًا لظهور الحافة الرقيقة (الفلاش)، ما يستلزم بعد ذلك إزالة هذه الحواف الزائدة، وهي عملية تكلّف أكثر مما وُفّر من تكلفة التنظيف.
كل طريقة تنظيف تزيل مادةً ما. والسؤال هو: كم تُزال، وأين؟ فالتنظيف بالموجات فوق الصوتية يؤثر في السطح بالكامل؛ وتنقية الجليد الجاف تُحدث تأثيراً تربيطيّاً (بيينينغ) على الحافة؛ أما الليزر فيزيل المادة بدقةٍ عالية، لكنه قد يُدوِّر الحافة إذا كان قطر بقعة الليزر أكبر من عرض التجويف أو إذا كانت طاقته مرتفعةً جداً.
| الطريقة | المدة المطلوبة لكل تجويف | التغير في نصف قطر الحافة | المخاطر |
|---|---|---|---|
| الموجات فوق الصوتية مع المذيب | ٤٥ دقيقة (دفعة) | ٣–٨ ميكرومتر | بقايا المذيب، غمر الأداة بالكامل |
| التنظيف بالثلج الجاف | 90 ثانية | ١٠–٢٥ ميكرومتر | التنقير يُدوّر الحافة؛ وتنغرس وسيلة التنقير |
| ليزر، بقعة غير مركزة قطرها ٠٫٣ مم | ٢٥ ثانية | ١٢ ميكرومتر | البقعة أوسع من التجويف |
| ليزر، بقعة قطرها ٠٫١٢ مم، بزاوية ٤٥ درجة | 18 ثانية | أقل من أو تساوي ٤ ميكرومتر | ضمن المواصفات |
الجدول ١ — تغيُّر نصف قطر الحافة المقاس على نفس الأداة باستخدام أربع طرائق. والطرية الأخيرة فقط هي التي تحقّق مواصفة ٥ ميكرومتر، وهي مشكلة هندسية أكثر منها مشكلة قوة.
| المعلَّمة | ضبط | السبب |
|---|---|---|
| قطر البقعة | ٠٫١٠–٠٫١٢ مم | يجب أن تتسع داخل الشق العريض ٠٫٢ مم مع هامش أمان |
| الطاقة | من ٢٥ إلى ٣٥ واط كمتوسط | كافي لإزالة طبقة الرواسب السميكة ٦ ميكرومتر، لكنه غير كافٍ لإذابة الفولاذ |
| مدة النبضة | ١٠٠–٢٠٠ نانوثانية | النبضات القصيرة تحصر الحرارة داخل طبقة الرواسب |
| زاوية | بزاوية ٤٥ درجة بالنسبة لمحور الشق | يسمح للحزمة بالوصول إلى الجدار دون اصطدام الحافة |
| سرعة المسح | من ٨٠٠ إلى ١٢٠٠ مم/ثانية | السرعة الأبطأ تسخّن الحافة، بينما السرعة الأسرع تترك بقايا |
| يمر | 2–3 | يترك المرور الواحد فيلمًا بسماكة ١–٢ ميكرومتر يعيد تكوين الكربون فيه |
| غاز المساعدة | سكين هوائي، تدفق منخفض | يزيل السحابة؛ والتدفق العالي يبرّد الترسيب ويُبطئ عملية الازالة بالليزر |
الجدول ٢ — نطاق المعايير لأخدود تهوية بعرض ٠٫٢ مم في فولاذ P20. والزاوية ٤٥° هي ما يجعل الجدار قابلاً للوصول دون لمس الحافة.
الجوانب الاقتصادية لا تتعلّق بزمن التنظيف، بل بعدد الطلقات التي يعملها الأداة قبل أن يلزم إعادة قطع أخدود التهوية أو استبدال القطعة المُدخلة.
| المتر | الجليد الجاف (المرجع الأساسي) | الليزر، ضمن المواصفات |
|---|---|---|
| فاصل التنظيف | كل ٩٠٠ طلقة | كل ١٤٠٠ طلقة |
| الوقت المطلوب لكل عملية تنظيف | 90 ثانية | 18 ثانية |
| إعادة قص الحواف مطلوبة | كل ٦٠٠٠٠ طلقة | كل ١٤٠٠٠٠ طلقة |
| عدد الطلقات قبل استبدال القطعة | 80,000 | 120,000 |
| التكلفة لكل ١٠٠٠٠٠ طلقة | $2,240 | $1,180 |
الجدول ٣ — عمر الأداة والتكلفة لكل ١٠٠٠٠٠ طلقة. وتنبع زيادة العمر بنسبة ٥٠٪ من عدم تقريب الحافة كل ٩٠٠ طلقة، وليس من تسريع عملية التنظيف.
عبارة «تبدو الحافة سليمة» هي السبب الرئيسي لتلف القوالب. يستغرق القياس أربع دقائق، ويحتاج أداةً تتوفر في معظم ورش الأدوات بالفعل: جهاز عرض الملامح أو جهاز الظل عند تكبير ٢٠×، أو مقياس نصف قطر الحافة المحمول إذا كانت القطعة المُدمجة ثقيلة جدًّا بحيث لا يمكن نقلها.
التقط صورة مقطعية للأخدود قبل التنظيف، وبعد التنظيف، وبعد كل ٥٠٠٠ طلقة. ثم قارن بين الصور الثلاث. فإذا زاد نصف القطر بين الصورتين الثانية والثالثة، فهذا يعني أن عملية التنظيف تدريجية — أي أن كل دورة تزيل كمية صغيرة من الفولاذ، وبالتالي يفشل الأداة تدريجيًّا بدلًا من الانهيار المفاجئ. وهذه هي النمطية التي يجب مراقبتها، وهي غير مرئية بالعين المجردة عند معدل ٠٫٠٠٥ مم لكل دورة.
القياس الآخر الذي يستحق إجراؤه هو سماكة الإيداع لأنه يُحدِّد كمية الطاقة المطلوبة. فيلم بسماكة ٢ ميكرومتر يُزال في مرّة واحدة عند قوة ٣٠ واط؛ أما فيلم بسماكة ٦ ميكرومتر فيتطلّب مرّتين عند قوة ٣٥ واط، والمحاولة لإزالته في مرّة واحدة عند قوة ٦٠ واط هي بالضبط الطريقة التي تصبح بها الحواف مستديرة. قِس السماكة باستخدام جهاز قياس التيار الدوامي المحمول على قطعة إدخال معطّلة، أو قدّرها من عدد الطلقات: فالرواسب الغازية تتراكم بمعدّل تقريبي مقداره ١ ميكرومتر لكل ٣٠٠ طلقة في مزيج البولي كربونات/أكريلونيتريل بوتادين ستايرين.
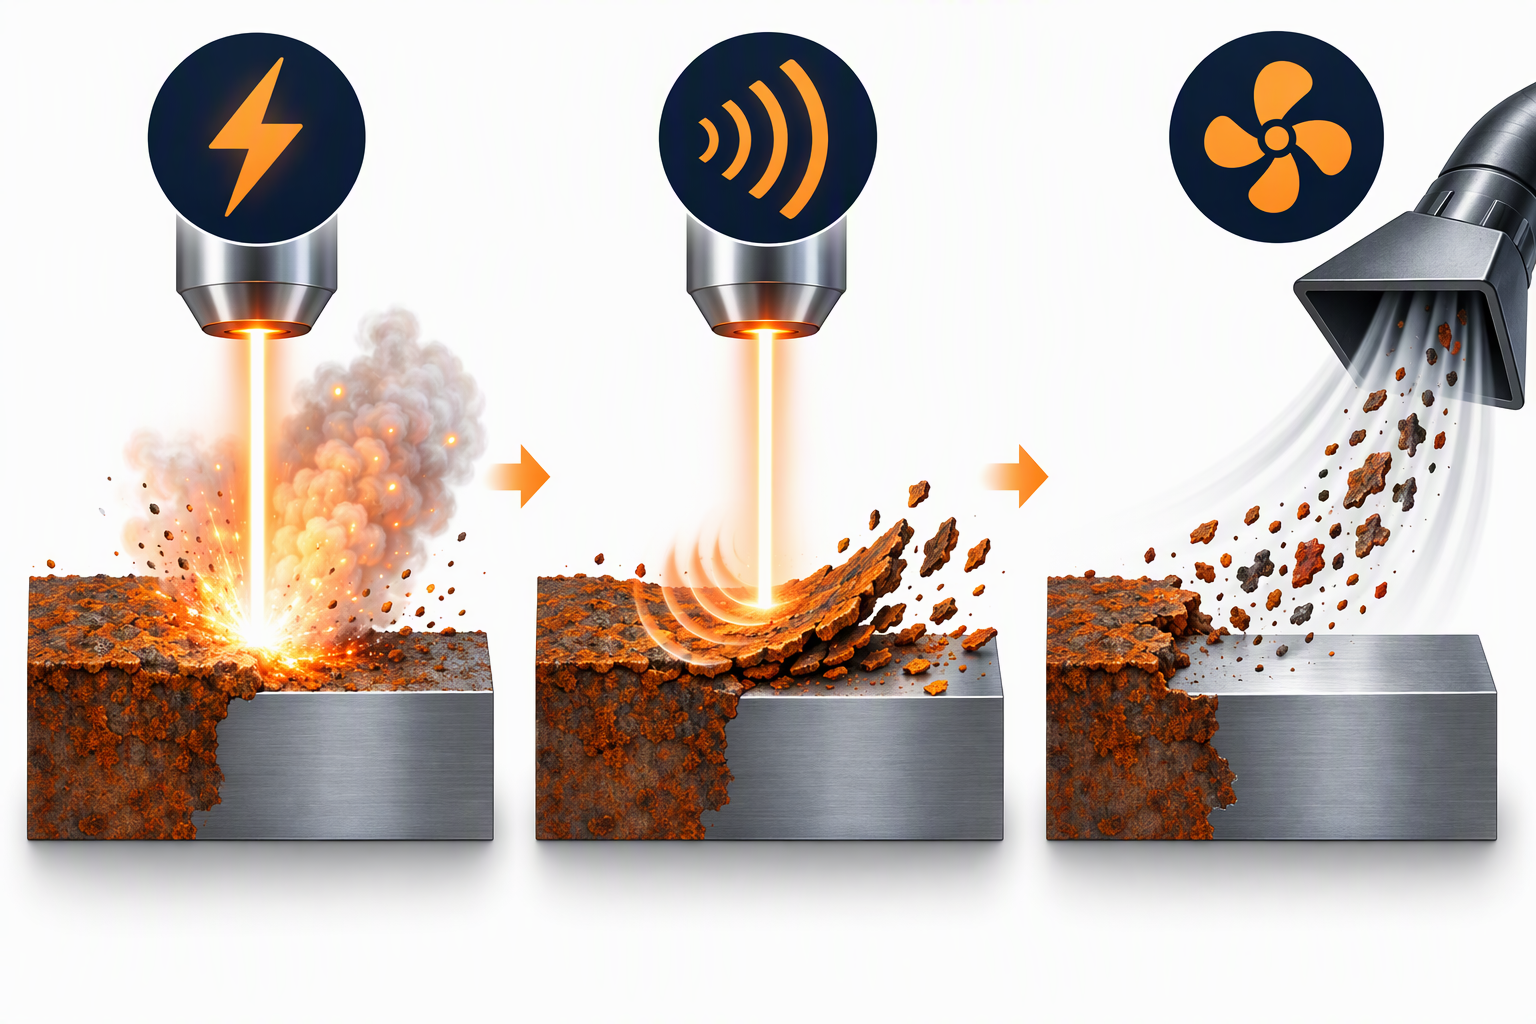
حفرة تهوية مقاسها ٠٫٢ × ٠٫٠٢ مم سهلة التنظيف وسهلة التلف في آنٍ واحد. المواصفة المطلوبة هي نصف قطر حافة قدره ٥ ميكرومتر، ولا يمكن الحفاظ عليه إلا باستخدام بقعة أصغر من الحفرة ومائلة بزاوية ٤٥°.
وباتباع هذه الطريقة، يبلغ عمر الأداة ١٢٠٠٠٠ طلقة بدلًا من ٨٠٠٠٠ طلقة، وتبلغ تكلفتها ١١٨٠ دولاراً لكل ١٠٠٠٠٠ طلقة بدلًا من ٢٢٤٠ دولاراً — وذلك لأن الحافة ظلت مربعة الشكل، وليس لأن سرعة التنظيف زادت.

 EN


