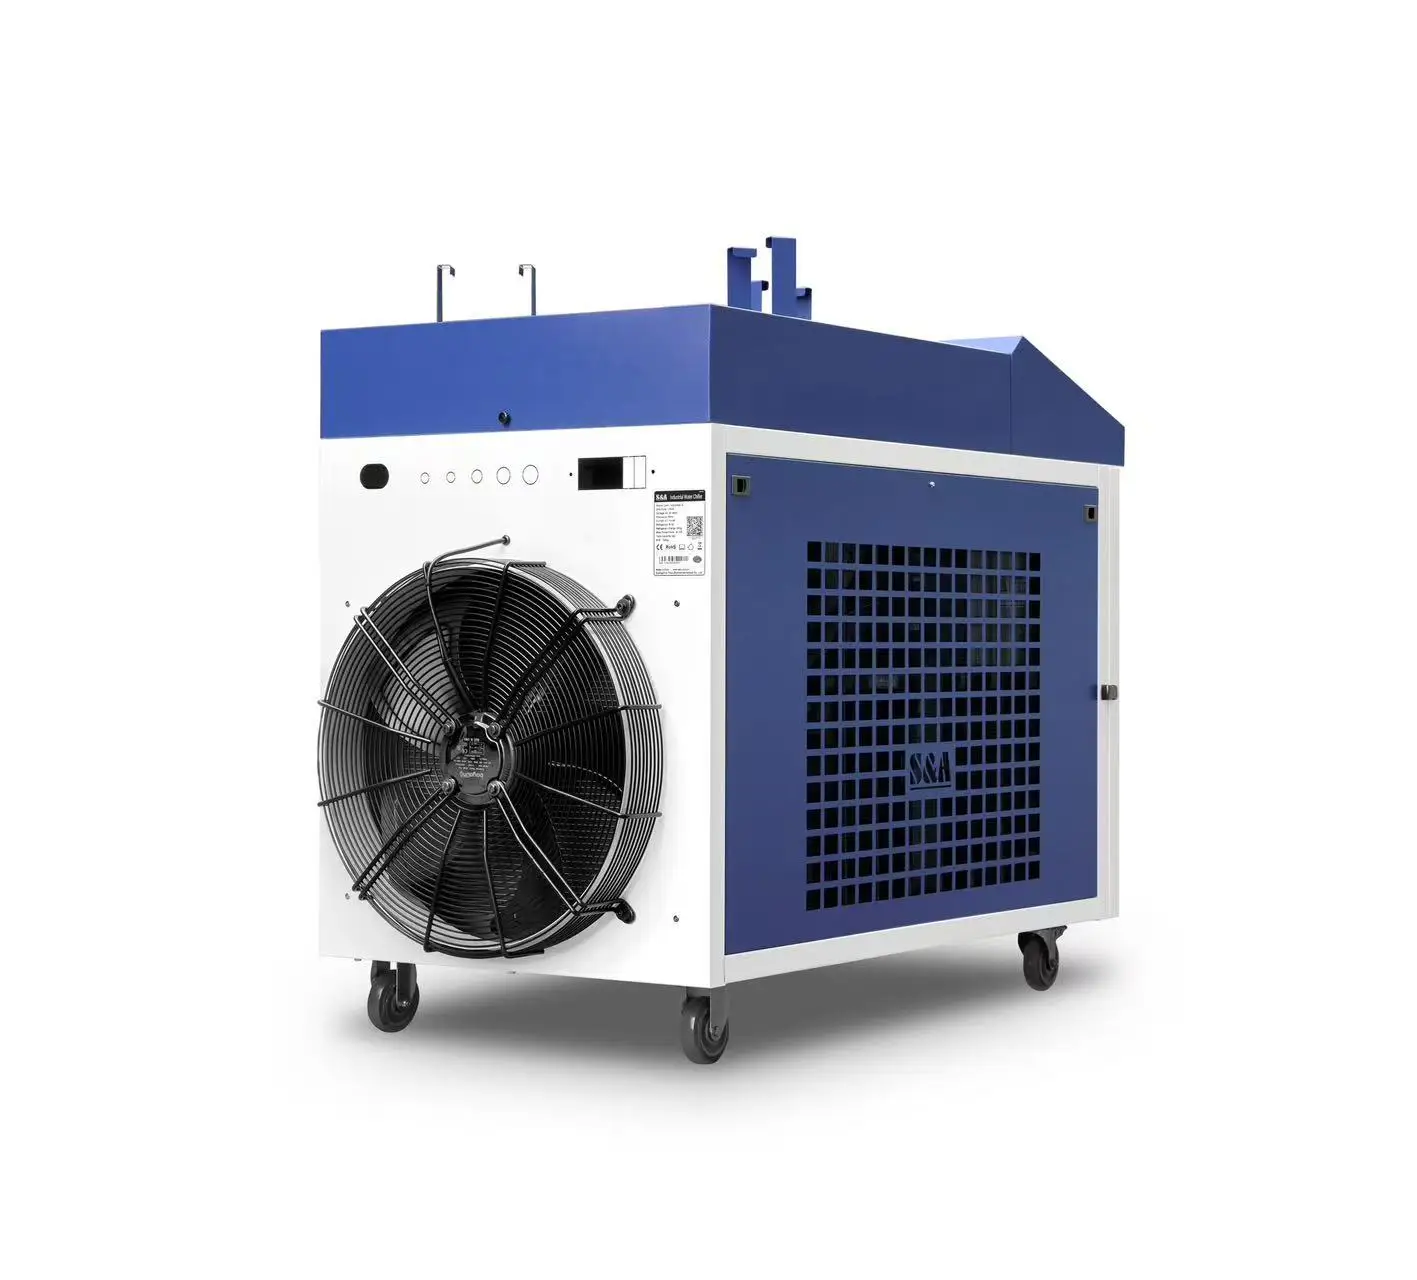
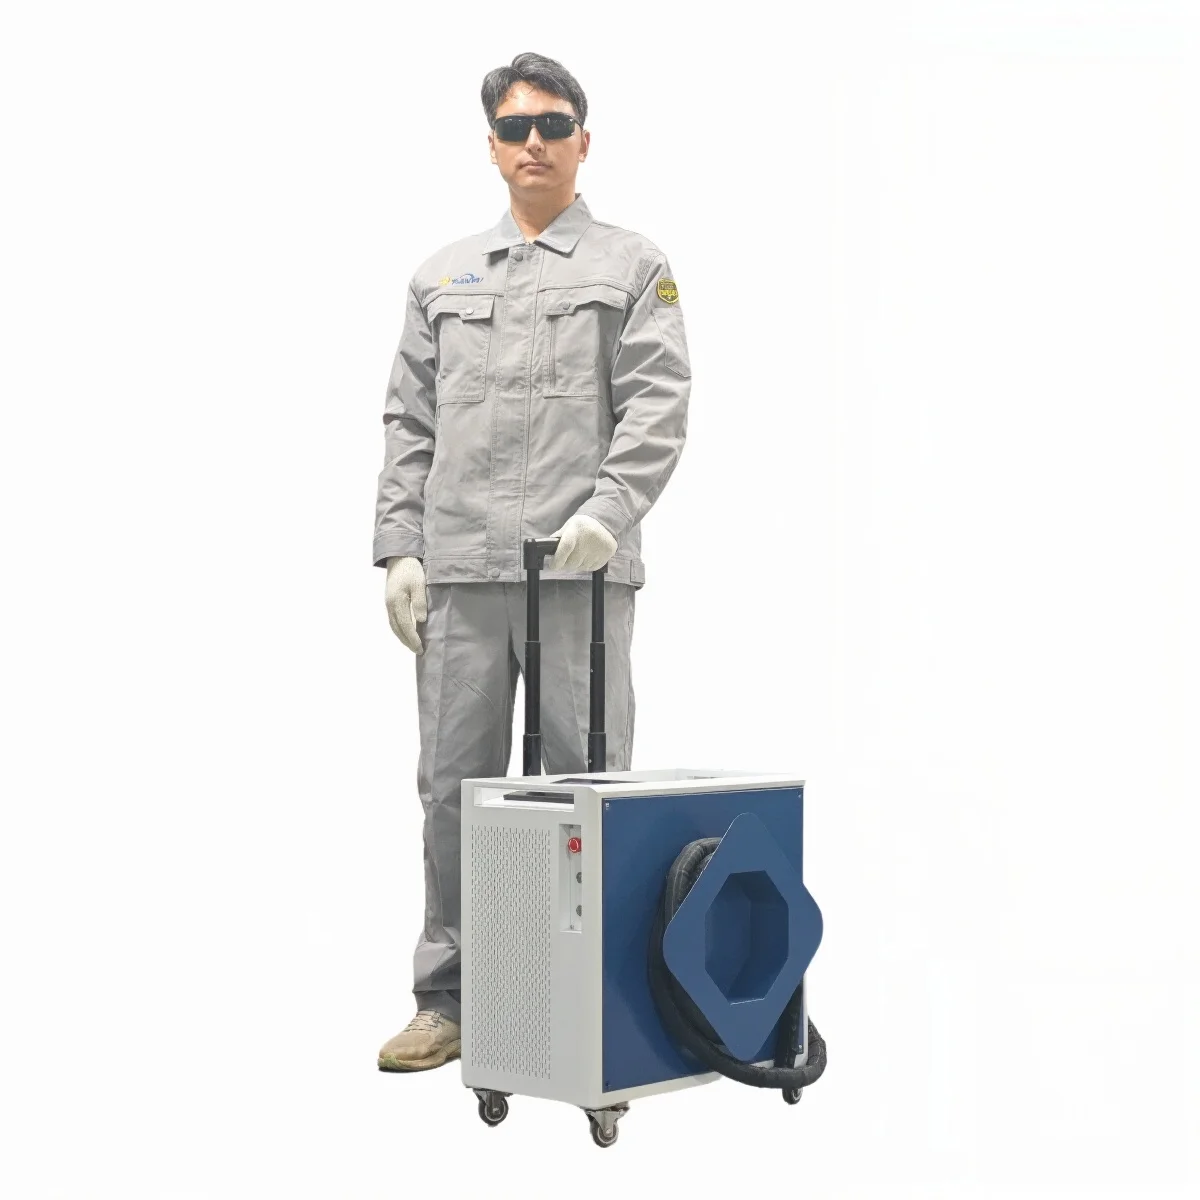
รับประกันแหล่งกำเนิดเลเซอร์: 2 ปี; รับประกันตัวเครื่องทั้งหมด: 1 ปี (ไม่รวมความเสียหายที่เกิดจากความผิดพลาดของผู้ใช้งาน)
คำถามที่ 1: เครื่องทำความสะอาดด้วยเลเซอร์สามารถขจัดสิ่งสกปรกชนิดใดได้บ้าง
การขจัดสิ่งสกปรกด้วยเลเซอร์สามารถกำจัดสนิม ออกไซด์ สี และสารเคลือบบางประเภทออกจากพื้นผิวที่เหมาะสมได้ ผลลัพธ์ขึ้นอยู่กับวัสดุพื้นฐาน องค์ประกอบและระยะความหนาของชั้นสกปรก โปรดส่งภาพถ่ายและรายละเอียดวัสดุเพื่อช่วยให้เราประเมินกระบวนการขจัดสิ่งสกปรกที่เหมาะสม
คำถามที่ 2: การทำความสะอาดด้วยเลเซอร์จะทำให้พื้นผิวด้านล่างเสียหายหรือไม่
การเลือกพารามิเตอร์ของเลเซอร์อย่างถูกต้องสามารถกำจัดชั้นที่ไม่ต้องการออกได้ โดยจำกัดการเปลี่ยนแปลงต่อพื้นผิวฐานให้น้อยที่สุด ผลลัพธ์ที่ไม่ก่อให้เกิดความเสียหายไม่ได้เกิดขึ้นโดยอัตโนมัติ สำหรับพื้นผิวที่ไวต่อการกระตุ้น ชิ้นส่วนบาง ๆ หรือสารเคลือบที่ยังไม่คุ้นเคย ควรทดลองใช้กับมาตรฐานคุณภาพที่ต้องการก่อนเริ่มการผลิตจริง
คำถามข้อ A3: ฉันควรเลือกเครื่องทำความสะอาดด้วยเลเซอร์แบบพัลซ์ หรือแบบคลื่นต่อเนื่อง?
ระบบแบบพัลซ์ให้การควบคุมพลังงานที่ยืดหยุ่นและเหมาะสมกับการกำจัดสิ่งสกปรกแบบเลือกสรร ขณะที่ระบบแบบคลื่นต่อเนื่องอาจเหมาะกับพื้นผิวที่แข็งแรงกว่า ซึ่งทนต่อความร้อนที่ป้อนเข้าได้มากกว่า ดังนั้น ควรเลือกระบบตามลักษณะของพื้นผิวฐาน ชนิดของสารเคลือบ คุณภาพพื้นผิวที่ต้องการ และผลการทดสอบประสิทธิภาพในการทำงาน — ไม่ใช่จากค่ากำลังวัตต์เพียงอย่างเดียว
คำถามข้อ A4: เครื่องนี้สามารถกำจัดสนิมหรือสีได้เร็วแค่ไหน?
ความเร็วในการทำความสะอาดขึ้นอยู่กับความหนาของสารเคลือบ ระดับการยึดเกาะ รูปร่างของพื้นผิว และระดับความสะอาดที่ต้องการ ควรเปรียบเทียบผลลัพธ์ภายใต้วัสดุและเกณฑ์คุณภาพพื้นผิวเดียวกัน การทดสอบที่มีประโยชน์ควรบันทึกพื้นที่ที่ทำความสะอาดแล้ว เวลาที่ใช้ ค่าพารามิเตอร์ที่ตั้งไว้ และจำนวนรอบการประมวลผลเพิ่มเติม (ถ้ามี)
คำถามข้อ A5: การทำความสะอาดด้วยเลเซอร์ดีกว่าการพ่นทรายหรือการทำความสะอาดด้วยสารเคมีหรือไม่?
การล้างด้วยเลเซอร์สามารถมุ่งเป้าไปยังบริเวณเฉพาะโดยไม่ต้องใช้สื่อขัดหรือสารเคมีทำความสะอาด จึงคุ้มค่าที่จะพิจารณาในกรณีที่ต้องการกำจัดสิ่งสกปรกแบบเลือกสรรและลดปริมาณงานทำความสะอาดหลังการใช้งาน สำหรับบางแอปพลิเคชันที่มีพื้นที่กว้างหรือซับซ้อนมาก การระเบิดด้วยทรายหรือกระบวนการทางเคมีอาจยังคงมีต้นทุนต่ำกว่า
เอ.6 ต้นทุนการดำเนินงานของเครื่องล้างด้วยเลเซอร์อยู่ที่เท่าใด
รวมถึงค่าไฟฟ้า ไส้กรองระบบดูดควัน อุปกรณ์ป้องกันเลนส์ออปติก ค่าบำรุงรักษาระบบระบายความร้อน ค่าแรงงาน และค่ากำจัดเศษวัสดุที่เกิดขึ้น แม้ว่าการล้างด้วยเลเซอร์จะไม่ต้องใช้สื่อขัด แต่ระบบทั้งหมดยังคงต้องได้รับการบำรุงรักษาอย่างสม่ำเสมอ โปรดเปรียบเทียบต้นทุนต่อชิ้นงานที่ผ่านการล้างแล้ว หรือต่อตารางเมตร ตามคุณภาพพื้นผิวที่คุณต้องการ
เอ.7 ฉันจำเป็นต้องติดตั้งระบบดูดควันและจัดเตรียมพื้นที่ทำงานเฉพาะหรือไม่
กระบวนการล้างจะปล่อยอนุภาคออกมา และอาจปล่อยสารอันตรายจากชั้นเคลือบออกด้วย ดังนั้นจึงจำเป็นต้องมีระบบดูดและกรองที่เหมาะสมสำหรับการใช้งานนั้น ๆ นอกจากนี้ ระบบเลเซอร์กำลังสูงแบบเปิดยังต้องมีพื้นที่ควบคุมพิเศษสำหรับการทำงานกับเลเซอร์ มีการป้องกันที่เหมาะสม มีผู้ปฏิบัติงานที่ผ่านการฝึกอบรมอย่างเพียงพอ และสวมใส่อุปกรณ์ป้องกันที่เลือกอย่างถูกต้อง
A8. ต้องการข้อมูลอะไรบ้างในการเลือกเครื่องทำความสะอาดด้วยเลเซอร์
โปรดระบุวัสดุพื้นฐาน สิ่งสกปรกหรือชั้นเคลือบ ความหนาโดยประมาณของชั้นนั้น ขนาดชิ้นงาน ภาระงานต่อวัน และคุณภาพผิวที่ต้องการ รูปถ่ายและตัวอย่างจริงจะช่วยให้ประเมินได้ว่าเป้าหมายหลักคือการกำจัดแบบเลือกสรร การรักษาผิวเดิม หรือการเพิ่มอัตราการผลิต
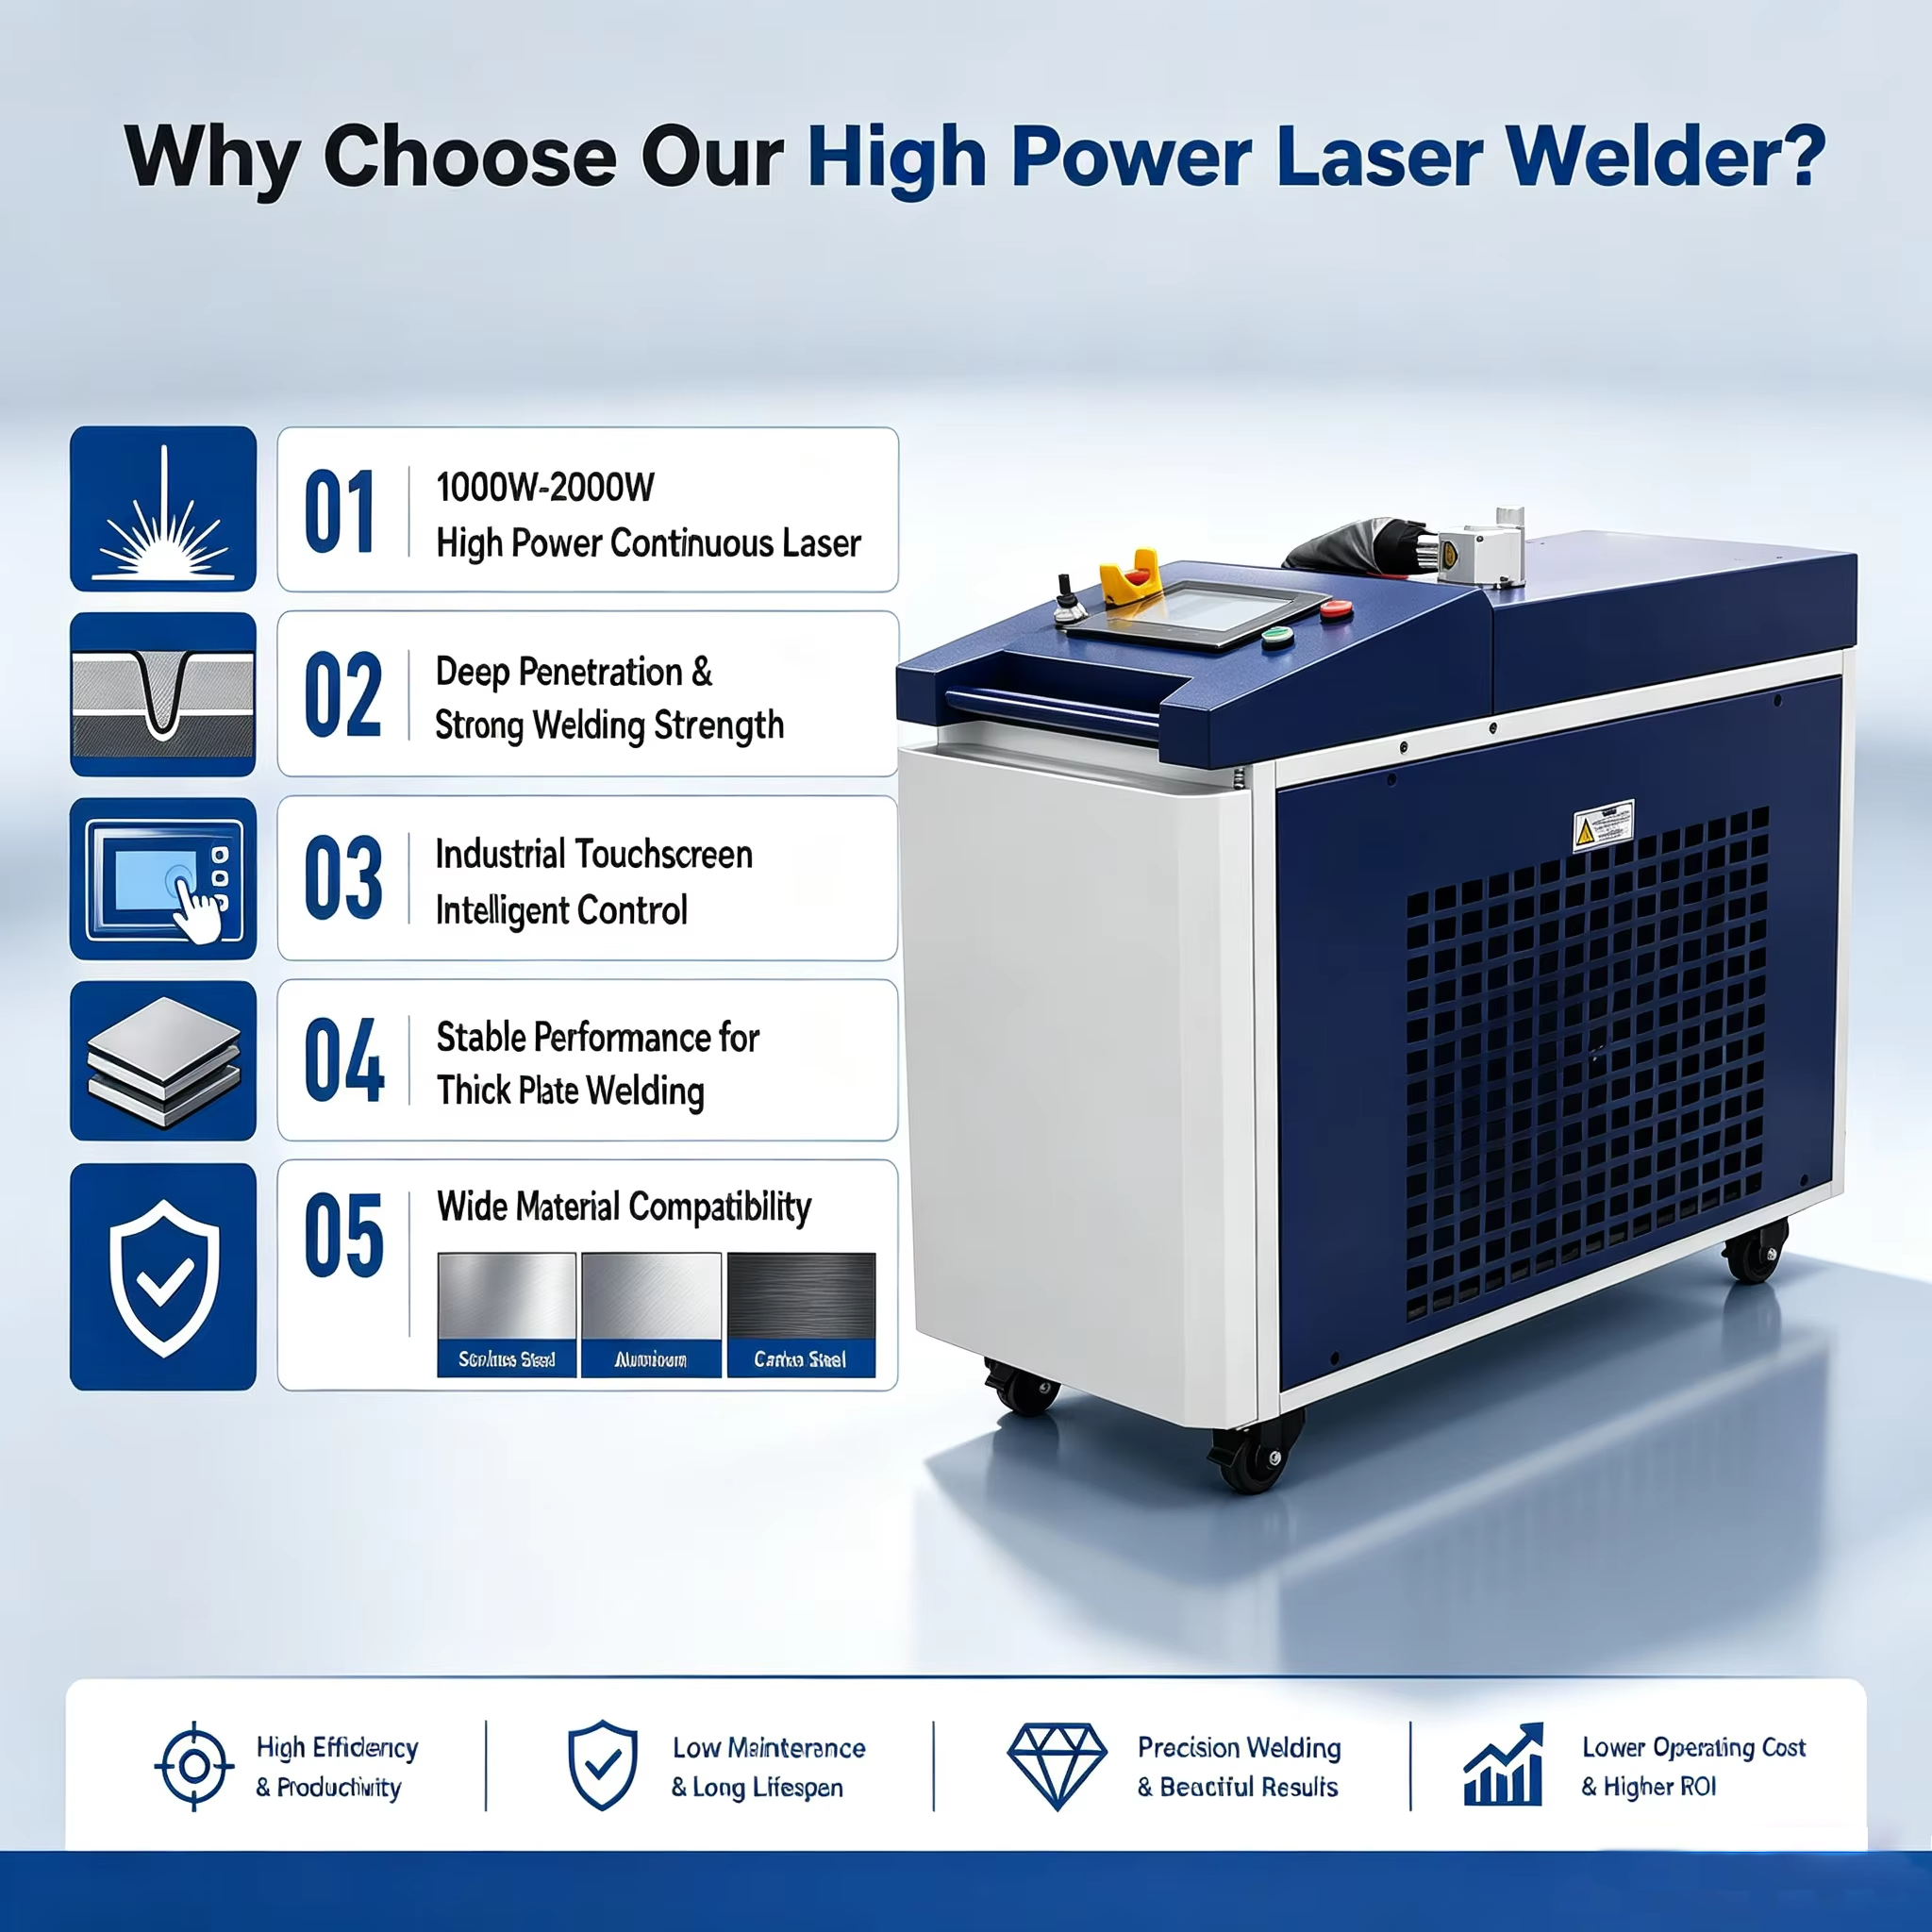
เครื่องเชื่อมเลเซอร์แบบพกพา
B1. เครื่องเชื่อมด้วยเลเซอร์แบบถือได้สามารถเชื่อมโลหะชนิดใดได้บ้าง
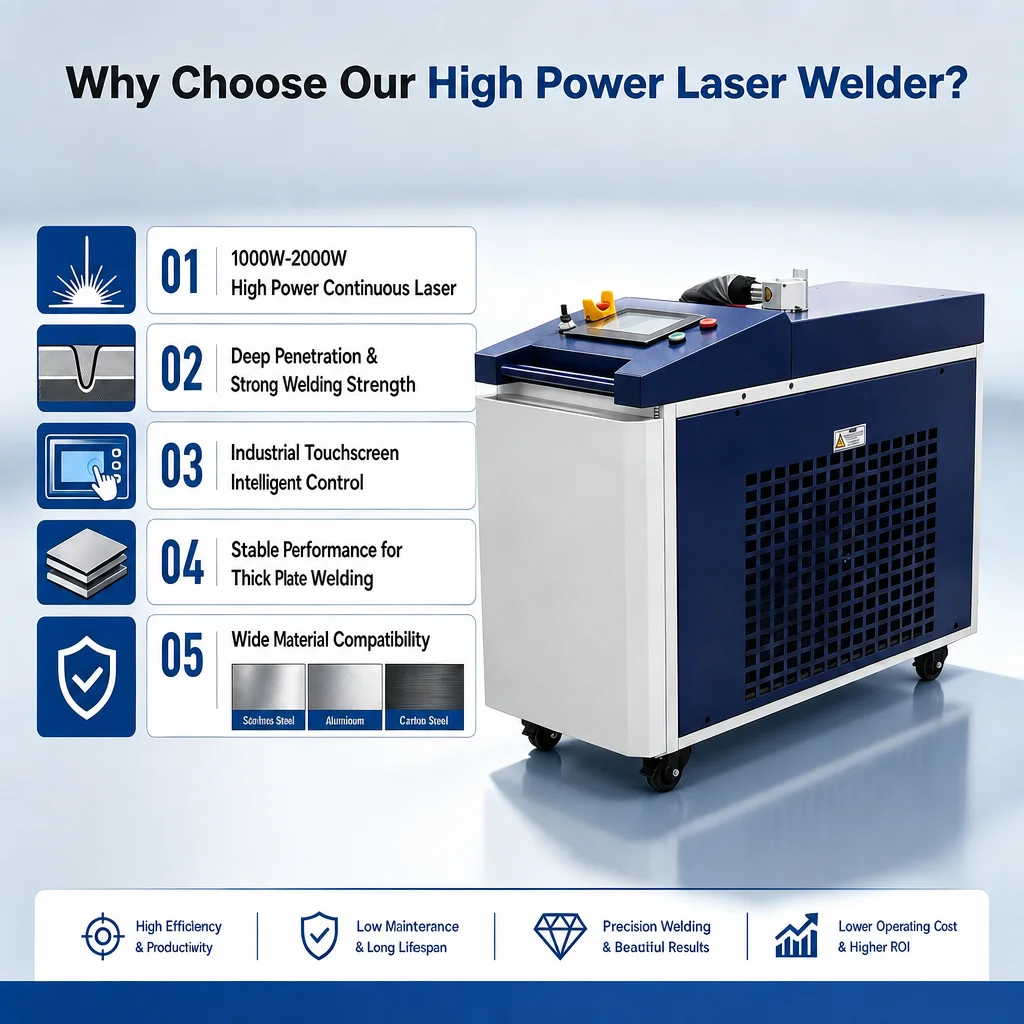
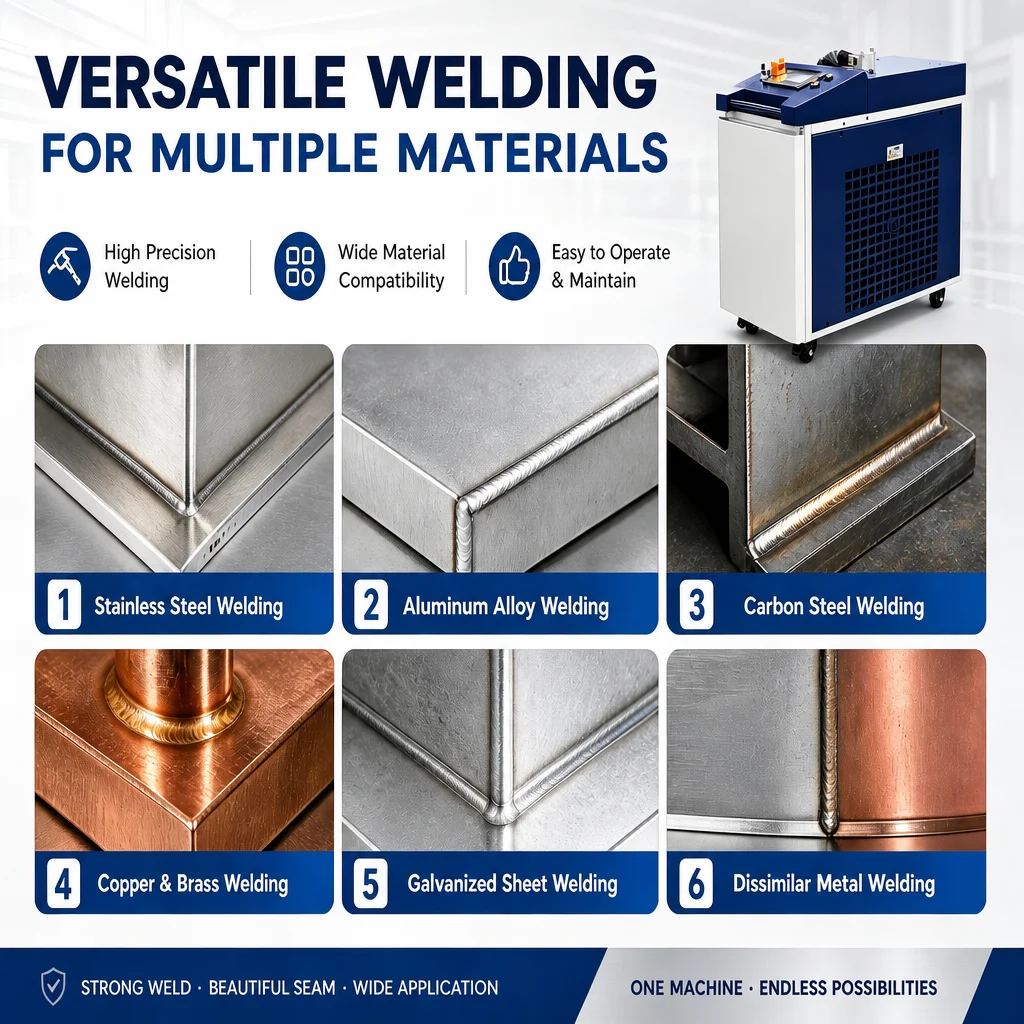
ระบบบางประเภทสามารถเชื่อมเหล็กกล้าไร้สนิม เหล็กกล้าคาร์บอนต่ำ อลูมิเนียม และโลหะอื่นๆ ที่เลือกไว้ได้ ความเข้ากันได้ขึ้นอยู่กับองค์ประกอบโลหะผสม ความหนา สภาพผิว และการออกแบบรอยต่อ การเชื่อมโลหะต่างชนิดกันจำเป็นต้องประเมินเป็นกรณีไป โดยความสำเร็จกับคู่โลหะหนึ่งคู่ไม่ได้หมายความว่าจะใช้ได้กับโลหะผสมทั้งหมด
B2. เครื่องเชื่อมด้วยเลเซอร์นี้สามารถเชื่อมวัสดุที่มีความหนาเท่าใดได้อย่างน่าเชื่อถือ
ความหนาสูงสุดที่สามารถเชื่อมได้อย่างน่าเชื่อถือขึ้นอยู่กับวัสดุ ประเภทรอยต่อ ความแม่นยำของการจัดวางชิ้นงาน กำลังเลเซอร์ และความลึกของการเจาะที่ต้องการ การระบุเพียงความหนาสูงสุดเพียงอย่างเดียวไม่เพียงพอ โปรดส่งแบบแปลนรอยต่อและข้อกำหนดในการยอมรับงานมา เพื่อกำหนดขอบเขตการผลิตที่เหมาะสม
B3. การเชื่อมด้วยเลเซอร์เปรียบเทียบกับการเชื่อมแบบ TIG หรือ MIG อย่างไร
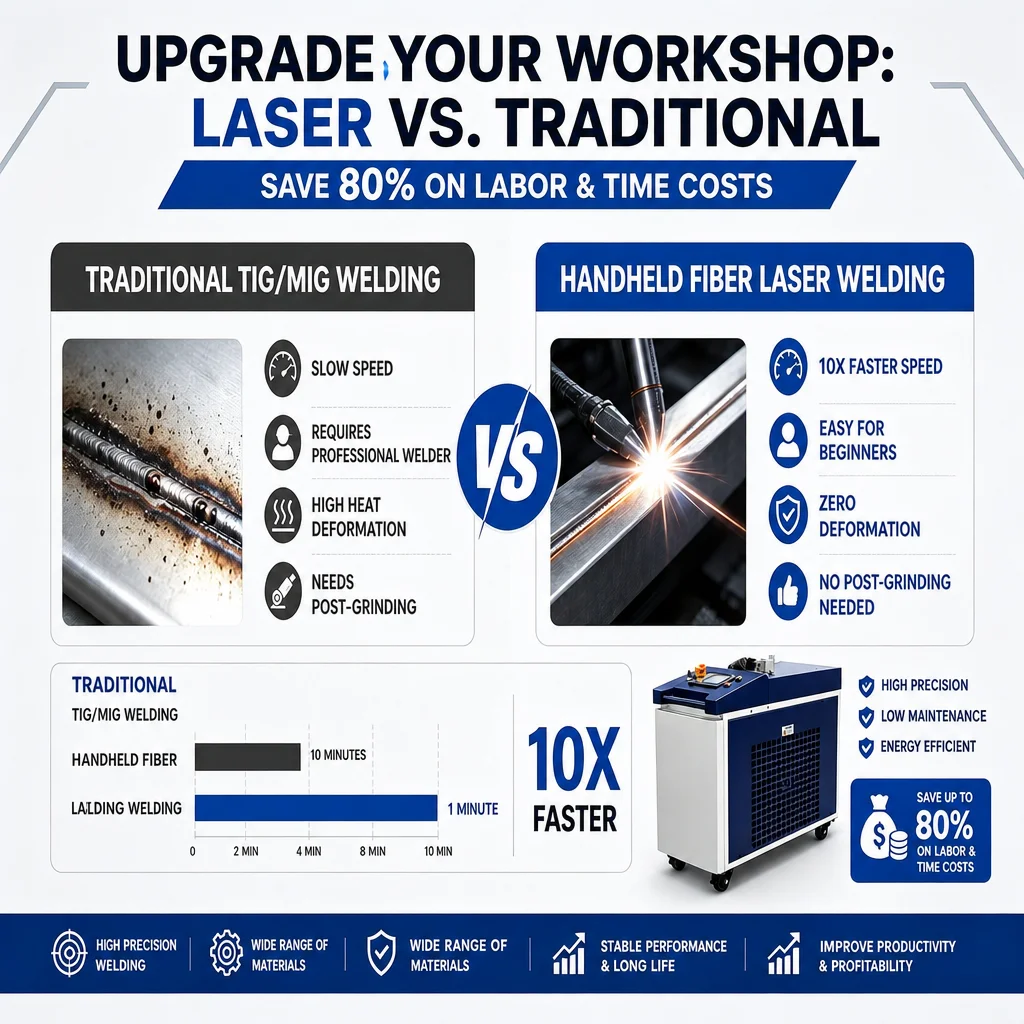
สำหรับรอยต่อที่เหมาะสม การเชื่อมด้วยเลเซอร์สามารถเพิ่มความเร็วในการเคลื่อนที่และลดการบิดงอรวมถึงงานตกแต่งหลังการเชื่อม ผลประโยชน์ที่ได้จะแตกต่างกันไปตามความแม่นยำของการจัดวางชิ้นส่วน วัสดุที่ใช้ และข้อกำหนดด้านคุณภาพ โปรดเปรียบเทียบเวลาทั้งหมดต่อชิ้นส่วนที่ผ่านการตรวจสอบแล้วว่าตรงตามมาตรฐาน ซึ่งรวมถึงขั้นตอนการเตรียม การเชื่อม การตรวจสอบ และการแก้ไข
B4. เครื่องเชื่อมเลเซอร์แบบถือด้วยมือใช้งานง่ายสำหรับผู้เริ่มต้นหรือไม่
การใช้งานพื้นฐานอาจเรียนรู้ได้ง่ายกว่าเทคนิคการเชื่อมแบบดั้งเดิมบางประเภท แต่การได้คุณภาพของการเชื่อมที่สม่ำเสมออย่างต่อเนื่องยังคงต้องอาศัยการฝึกฝนและการปรับพารามิเตอร์ให้เหมาะสม การฝึกอบรมด้านความปลอดภัยของเลเซอร์และพื้นที่ทำงานที่ได้รับการรับรองเป็นสิ่งจำเป็นก่อนการใช้งาน การจัดการที่ง่ายไม่สามารถแทนการรับรองกระบวนการได้
B5. ฉันจำเป็นต้องใช้ก๊าซป้องกันและลวดเชื่อมหรือไม่
โดยทั่วไปจะใช้ก๊าซป้องกันเพื่อปกป้องรอยเชื่อม โดยก๊าซที่ใช้ต้องเหมาะสมกับวัสดุและกระบวนการที่ใช้ รอยต่อที่มีการจัดวางแนบสนิทกันมากอาจเชื่อมได้โดยไม่ต้องใช้ลวดเชื่อม ในขณะที่รอยต่ออื่นๆ จะได้รับประโยชน์จากการใช้เครื่องป้อนลวดและวัสดุลวดเชื่อมที่เข้ากันได้ เมื่อระบบรองรับ
B6. การเชื่อมด้วยเลเซอร์สามารถลดการขัดผิวและปรับปรุงลักษณะของการเชื่อมได้หรือไม่
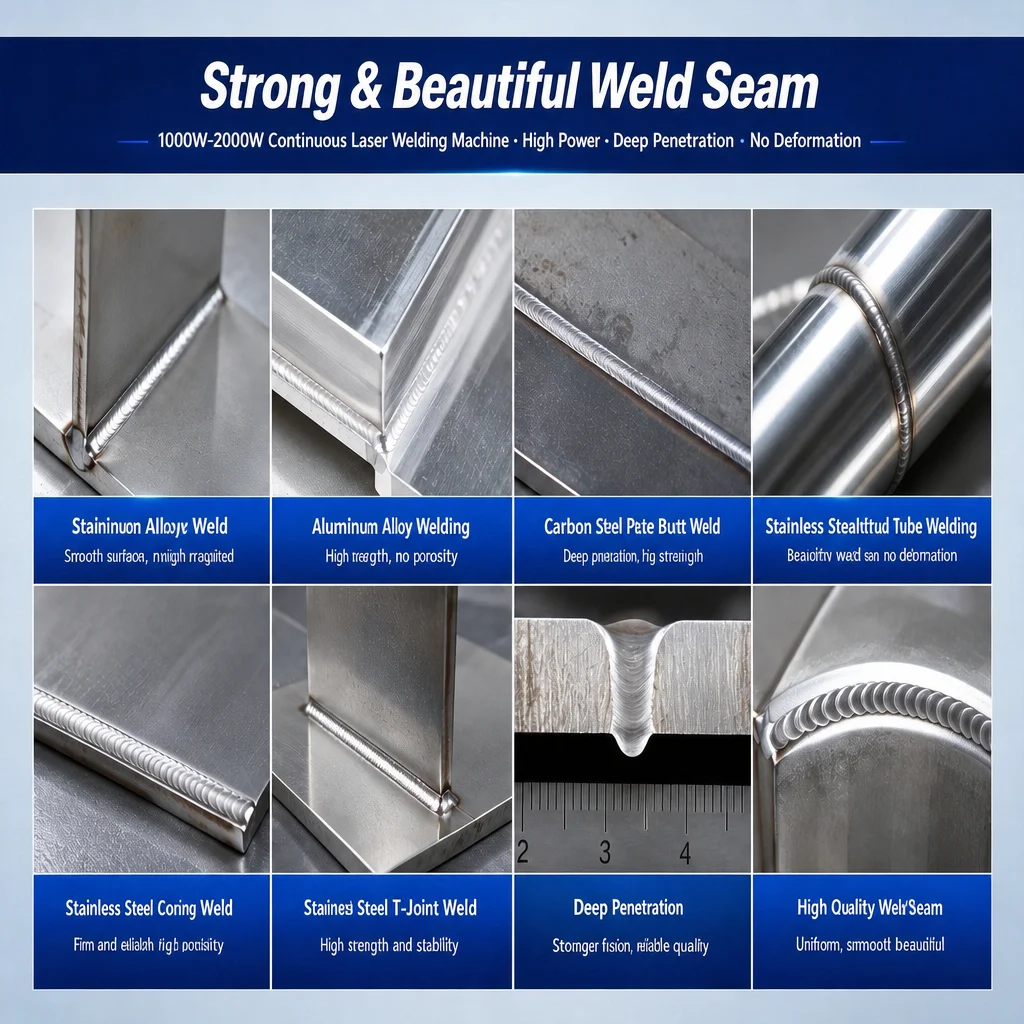
หากมีการจัดวางชิ้นงานให้เหมาะสมและตั้งค่าพารามิเตอร์อย่างถูกต้อง การเชื่อมด้วยเลเซอร์สามารถสร้างรอยเชื่อมที่แคบและสม่ำเสมอ รวมทั้งลดงานตกแต่งขั้นสุดท้าย ลักษณะสุดท้ายขึ้นอยู่กับชนิดของวัสดุ ความสะอาดของพื้นผิว การป้องกันด้วยก๊าซ และทักษะของผู้ปฏิบัติงาน โปรดยืนยันผลลัพธ์ตามเกณฑ์การยอมรับด้านภาพและเชิงกลของท่านเอง
B7. การเชื่อมด้วยเลเซอร์แบบถือด้วยมือต้องใช้มาตรการด้านความปลอดภัยใดบ้าง
การเชื่อมด้วยเลเซอร์กำลังสูงแบบเปิดต้องดำเนินการในพื้นที่ทำงานที่ควบคุมได้ มีสิ่งกีดขวางหรือเปลือกหุ้มที่เหมาะสม ระบบดูดควัน และอุปกรณ์ป้องกันที่ออกแบบเฉพาะสำหรับการใช้งานนั้นๆ ลำแสงที่สะท้อนกลับก็ยังเป็นอันตรายด้วย ชุดป้องกันการเชื่อมแบบทั่วไปเพียงอย่างเดียวไม่เพียงพอ โปรดปฏิบัติตามคำแนะนำจากคู่มือเครื่องจักรและประเมินความปลอดภัยของสถานที่โดยผู้เชี่ยวชาญที่มีคุณสมบัติเหมาะสม
B8. ต้นทุนการดำเนินงานจริงของเครื่องเชื่อมเลเซอร์คือเท่าใด
งบประมาณสำหรับก๊าซป้องกัน ไฟฟ้า แผ่นกรองป้องกัน หัวพ่น และการบำรุงรักษาอุปกรณ์ระบายความร้อน รวมทั้งลวดเชื่อมเสริม (ถ้าใช้) รวมค่าแรงและงานตกแต่งหลังการเชื่อมด้วย เปรียบเทียบต้นทุนต่อรอยเชื่อมที่ผ่านเกณฑ์ แทนที่จะเปรียบเทียบเฉพาะกำลังเลเซอร์หรือราคาเครื่องจักรเพียงอย่างเดียว
เครื่องมาร์คเลเซอร์
C1. ฉันควรเลือกเครื่องทำเครื่องหมายด้วยเลเซอร์แบบใด: เลเซอร์ไฟเบอร์ เลเซอร์โมปา (MOPA) เลเซอร์ยูวี หรือเลเซอร์โค2
เลเซอร์ไฟเบอร์ใช้กันอย่างแพร่หลายกับโลหะและพลาสติกบางชนิด ส่วนระบบเลเซอร์ไฟเบอร์โมปา (MOPA) เพิ่มความสามารถในการควบคุมความกว้างของพัลส์เพื่อให้ได้ผลลัพธ์การลงเครื่องหมายเฉพาะทาง ขณะที่เลเซอร์ยูวีและเลเซอร์โค2 เหมาะกับวัสดุและพื้นผิวที่ต่างกัน โปรดเลือกแหล่งกำเนิดเลเซอร์โดยการทดลองกับวัสดุจริงที่คุณใช้และลักษณะของเครื่องหมายที่ต้องการ
C2. เครื่องหมายที่สร้างด้วยเลเซอร์มีความถาวรและทนต่อการสึกหรอหรือไม่
การลงเครื่องหมายด้วยเลเซอร์เปลี่ยนแปลงหรือขจัดวัสดุออก แทนที่จะใช้หมึกพิมพ์แบบทั่วไป ความทนทานขึ้นอยู่กับวิธีการลงเครื่องหมาย ความลึกของการลงเครื่องหมาย วัสดุพื้นฐาน และสภาพแวดล้อมในการใช้งาน สำหรับชิ้นส่วนที่สัมผัสกับการเสียดสี สารเคมี หรือความร้อน โปรดระบุการทดสอบความทนทานที่เกี่ยวข้องก่อนอนุมัติ
C3. เครื่องจักรสามารถลงเครื่องหมายโลโก้ หมายเลขลำดับ บาร์โค้ด และคิวอาร์โค้ดได้หรือไม่
แอปพลิเคชันการเลเซอร์มาร์กแบบทั่วไปเหล่านี้ แต่รูปแบบที่รองรับและฟังก์ชันข้อมูลตัวแปรขึ้นอยู่กับคอนโทรลเลอร์และซอฟต์แวร์ที่ใช้ สำหรับรหัสการติดตามแหล่งที่มา ให้ประเมินความคมชัด ขนาด และความสามารถในการอ่านด้วยสแกนเนอร์หรือเวอริไฟเออร์ที่กำหนดไว้ ไม่ใช่เพียงแค่รูปลักษณ์ภายนอกเท่านั้น
C4. ฉันจำเป็นต้องใช้เลเซอร์แบบโมปา (MOPA) เพื่อมาร์กสีหรือมาร์กสีดำหรือไม่
การควบคุมพัลส์แบบโมปา (MOPA) สามารถช่วยให้ได้ผลสีเฉพาะบนสแตนเลส และมาร์กสีดำบนอลูมิเนียมชนิดอะโนไดซ์ ผลลัพธ์ขึ้นอยู่กับองค์ประกอบโลหะผสม พื้นผิว และพารามิเตอร์ที่ใช้ ทั้งนี้ไม่ใช่การพิมพ์ภาพสีเต็มรูปแบบ และไม่ใช่งานมาร์กทุกประเภทที่จำเป็นต้องใช้เลเซอร์โมปา
C5. เครื่องนี้สามารถมาร์กแหวน ท่อ และชิ้นส่วนโค้งได้หรือไม่
อุปกรณ์ยึดหมุน (rotary fixture) ที่เหมาะสมสามารถรองรับชิ้นส่วนทรงกระบอกได้ ในขณะที่พื้นผิวบางรูปทรงอาจต้องใช้ระบบโฟกัสสามมิติหรือระบบจัดตำแหน่งเฉพาะ โปรดยืนยันขนาดน้ำหนัก รูปทรงเรขาคณิต และตำแหน่งที่ต้องการมาร์กของชิ้นงาน การติดตั้งอุปกรณ์ยึดหมุนเพียงอย่างเดียวไม่ได้หมายความว่าพื้นผิวโค้งทุกรูปแบบจะสามารถมาร์กได้
C6. กำลังเลเซอร์และพื้นที่มาร์กมีผลต่อผลลัพธ์อย่างไร
พลังงานที่ต้องการขึ้นอยู่กับวัสดุ เวลาหนึ่งรอบ และความลึกของการทำเครื่องหมาย การเลือกเลนส์มีผลต่อพื้นที่ทำงานที่ใช้งานได้และลักษณะของจุดโฟกัสที่สามารถบรรลุได้ การใช้กำลังวัตต์สูงขึ้นหรือพื้นที่ทำงานที่กว้างขึ้นไม่ได้หมายความว่าจะสร้างรอยทำเครื่องหมายที่ละเอียดขึ้นโดยอัตโนมัติ ควรประเมินทั้งสองปัจจัยนี้ร่วมกับงานออกแบบและชิ้นส่วนของคุณ
คำถาม ค7: เครื่องนี้สามารถทำเครื่องหมายชิ้นส่วนแต่ละชิ้นได้เร็วเพียงใด
เวลาหนึ่งรอบขึ้นอยู่กับขนาดของงานออกแบบ ความหนาแน่นของการเติมพื้นที่ ความลึก วัสดุ และวิธีการโหลดชิ้นส่วน ความเร็วในการสแกนที่ระบุไว้ในโฆษณาไม่เท่ากับอัตราการผลิตชิ้นส่วนสำเร็จรูปจริง โปรดประเมินเวลาหนึ่งรอบแบบครบวงจร ซึ่งรวมถึงการจัดตำแหน่ง การทำเครื่องหมาย การถอดชิ้นส่วนออก และการตรวจสอบรหัส (ถ้ามี)
คำถาม ค8: เครื่องนี้สามารถเชื่อมต่อกับสายการผลิตหรือซอฟต์แวร์ธุรกิจของคุณได้หรือไม่
การบูรณาการขึ้นอยู่กับคอนโทรลเลอร์ที่เลือก ใบอนุญาตซอฟต์แวร์ และอินเทอร์เฟซที่มีให้ โปรดกำหนดสัญญาณเริ่มต้น แหล่งข้อมูลแบบเปลี่ยนแปลงได้ การติดตามชิ้นส่วน และการจัดการข้อผิดพลาดก่อนการซื้อ สำหรับการตั้งค่าเฉพาะ เช่น การทำเครื่องหมายบนสายพานลำเลียง การเชื่อมต่อกับฐานข้อมูล หรือซอฟต์แวร์แบบปรับแต่ง ควรยืนยันให้ชัดเจนก่อนการสั่งซื้อ
เครื่องตัดไฟเบอร์เลเซอร์
คำถาม ด1: เครื่องตัดไฟเบอร์เลเซอร์รุ่นนี้สามารถตัดโลหะชนิดใดได้บ้าง และสามารถตัดความหนาสูงสุดเท่าใด
เครื่องตัดด้วยเลเซอร์ไฟเบอร์สามารถประมวลผลโลหะทั่วไป เช่น เหล็กกล้าคาร์บอนต่ำ เหล็กสแตนเลส และอลูมิเนียม ได้เมื่อติดตั้งระบบให้เหมาะสม ความหนาสูงสุดที่สามารถตัดได้ขึ้นอยู่กับรุ่นของเครื่อง ชนิดของวัสดุ และก๊าซช่วยตัด โปรดใช้ตารางการตัดเฉพาะรุ่น และแยกแยะระหว่างการตัดเพื่อการผลิตจริงกับการตัดแบบสูงสุดเท่าที่เป็นไปได้
D2. ฉันควรใช้เลเซอร์กำลังเท่าใดสำหรับเวิร์กช็อปของฉัน
เลือกกำลังเลเซอร์ให้สอดคล้องกับวัสดุและขนาดความหนาที่คุณใช้บ่อยที่สุด ปริมาณการสั่งงาน และคุณภาพขอบที่ต้องการ กำลังสูงขึ้นอาจเพิ่มประสิทธิภาพในการทำงานที่เหมาะสม แต่ควรประเมินร่วมกับความสามารถในการจ่ายก๊าซ ระยะเวลาการโหลดวัสดุ กำลังไฟฟ้าที่มี และการลงทุนรวม
D3. ขอบที่ถูกตัดจะต้องขจัดเศษโลหะหรือผ่านกระบวนการตกแต่งเพิ่มเติมหรือไม่
พารามิเตอร์ที่ปรับตั้งอย่างเหมาะสมสามารถให้ขอบที่สะอาดได้ แต่เศษโลหะที่ติดอยู่ (dross) การออกซิเดชัน และความหยาบของผิวขึ้นอยู่กับชนิดวัสดุ ความหนา ก๊าซที่ใช้ และรูปร่างของชิ้นงาน โปรดระบุมาตรฐานคุณภาพขอบที่คุณยอมรับได้ รวมถึงกระบวนการต่อเนื่องที่จะทำหลังการตัด อย่าสมมุติว่าชิ้นงานทุกชิ้นจะพร้อมใช้งานโดยไม่ต้องผ่านขั้นตอนตกแต่งเพิ่มเติม
D4. ต้นทุนการดำเนินงานหลักของเครื่องตัดด้วยเลเซอร์ไฟเบอร์คืออะไร
ต้นทุนหลักประกอบด้วยก๊าซช่วย, ค่าไฟฟ้า, หัวฉีด, หน้าต่างป้องกัน, ระบบระบายความร้อน, ระบบดูดฝุ่น, การบำรุงรักษา และค่าแรง ประสิทธิภาพการใช้วัสดุก็มีความสำคัญเช่นกัน โปรดเปรียบเทียบต้นทุนต่อชิ้นงานสำเร็จรูปโดยใช้แบบแปลนตัวอย่างร่วมกับราคาแก๊สและค่าไฟฟ้าในพื้นที่
D5. ควรใช้ออกซิเจน ไนโตรเจน หรืออากาศอัดในการตัดหรือไม่
การเลือกก๊าซส่งผลต่อการเกิดออกซิเดชันที่ขอบชิ้นงาน ความเร็วในการตัด และต้นทุน ออกซิเจนมักใช้กับเหล็กกล้าคาร์บอนต่ำ ส่วนไนโตรเจนมักเลือกใช้เมื่อต้องการขอบชิ้นงานที่ปราศจากออกไซด์ ส่วนอากาศอัดเหมาะสมกับบางแอปพลิเคชัน โปรดยืนยันคุณภาพ แรงดัน และกำลังการจ่ายก๊าซที่ได้รับการรับรองสำหรับเครื่องจักรและวัสดุเฉพาะนั้น
D6. เครื่องจักรเครื่องเดียวสามารถตัดแผ่นโลหะและท่อกลวงได้หรือไม่
มีเพียงเครื่องจักรที่ถูกตั้งค่าให้รองรับทั้งสองการใช้งานนี้เท่านั้นที่จะทำได้ การตัดท่อกลวงจำเป็นต้องมีระบบยึดชิ้นงาน ระบบรองรับ และซอฟต์แวร์ที่เหมาะสม โปรดยืนยันรูปร่างของท่อ ขนาด ขีดจำกัดการโหลด และความยาวที่ใช้งานได้ ทั้งนี้ เครื่องจักรสำหรับตัดแผ่นโลหะไม่ได้หมายความว่าจะสามารถตัดท่อกลวงได้โดยอัตโนมัติ
D7. ควรเตรียมข้อกำหนดสำหรับการติดตั้งอย่างไร
จัดเตรียมพื้นที่บนพื้นที่จำเป็น ทางเข้า-ออก เครื่องยึดฐาน (ถ้ามีการระบุ) แหล่งจ่ายไฟฟ้า ก๊าซช่วยตัด ระบบระบายความร้อน และระบบดูดควัน ข้อกำหนดแต่ละอย่างอาจแตกต่างกันไปตามรูปแบบการติดตั้ง โปรดขอแผนผังการติดตั้งและข้อมูลจำเพาะของสิ่งอำนวยความสะดวกสำหรับเครื่องจักรรุ่นที่แน่นอนก่อนจัดเตรียมโรงงานของท่าน
D8. เครื่องจักรนี้เหมาะสำหรับผู้ปฏิบัติงานที่ยังไม่มีประสบการณ์ในการตัดด้วยเลเซอร์ CNC หรือไม่
คู่มือซอฟต์แวร์และข้อมูลการตัดที่ผ่านการตรวจสอบแล้วสามารถช่วยให้การใช้งานง่ายขึ้น แต่ผู้ปฏิบัติงานยังคงต้องได้รับการฝึกอบรมเกี่ยวกับการตั้งค่าเครื่อง การจัดวางชิ้นงาน (nesting) การจัดการวัสดุ การตรวจสอบคุณภาพรอยตัด และการบำรุงรักษา โปรดยืนยันซอฟต์แวร์ที่จัดให้ ขอบเขตของการฝึกอบรม และการสนับสนุนด้านเทคนิคก่อนเลือกรูปแบบการติดตั้ง

 EN