Gwarancja źródła laserowego: 2 lata; Gwarancja całego urządzenia: 1 rok (z wyłączeniem uszkodzeń spowodowanych błędem ludzkim).
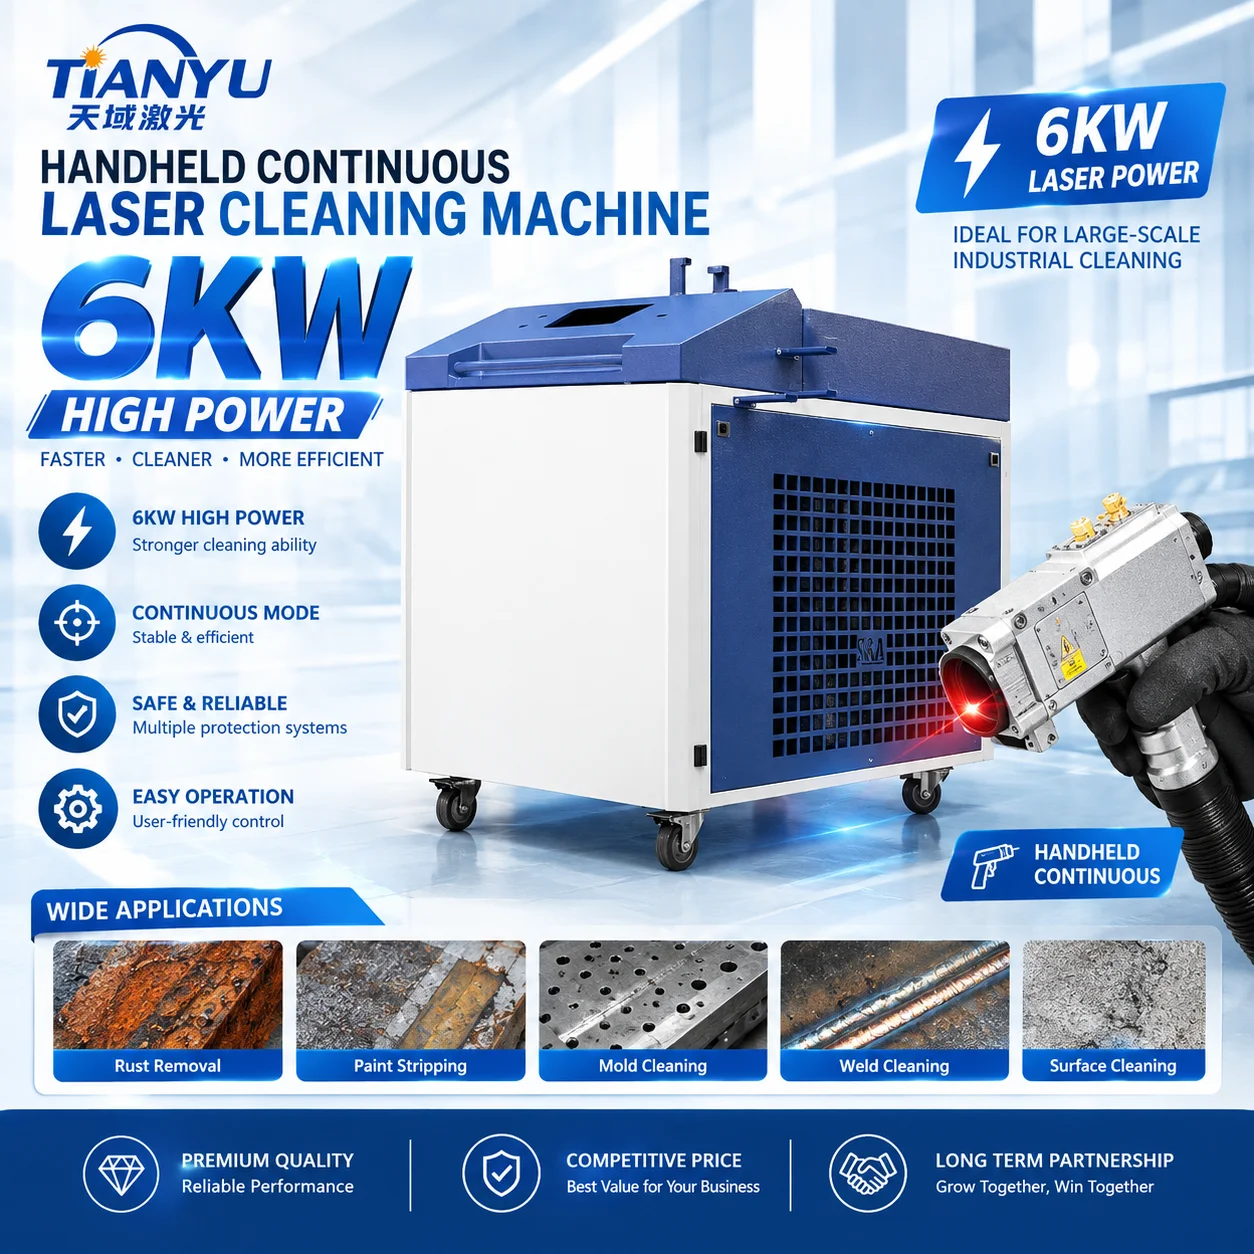
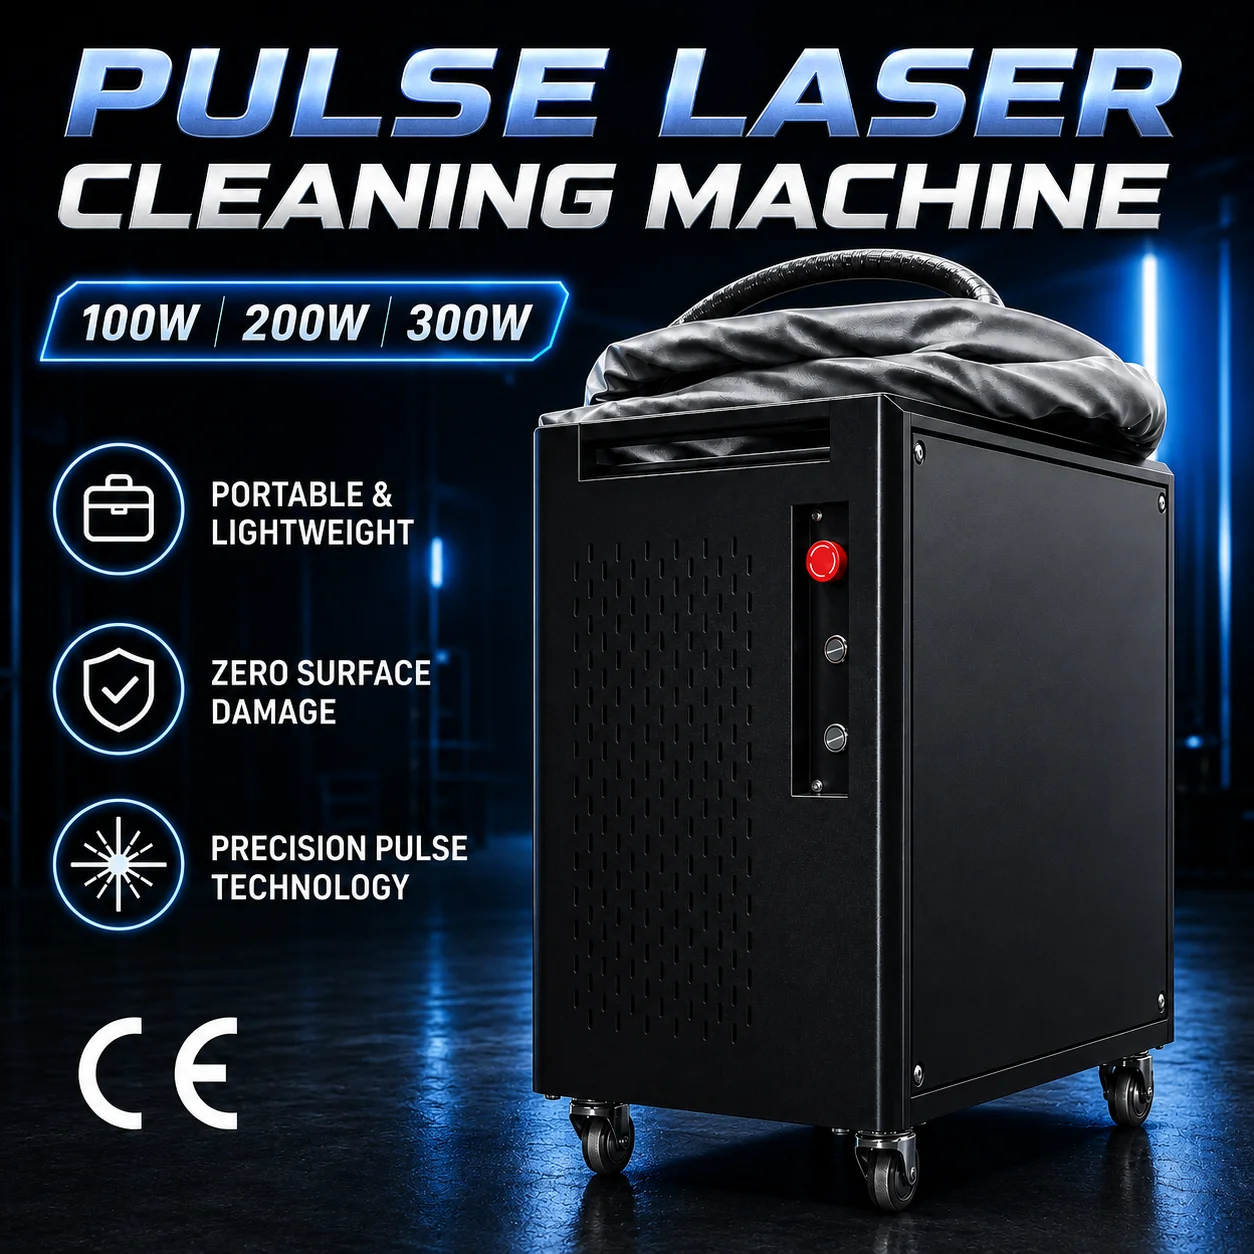
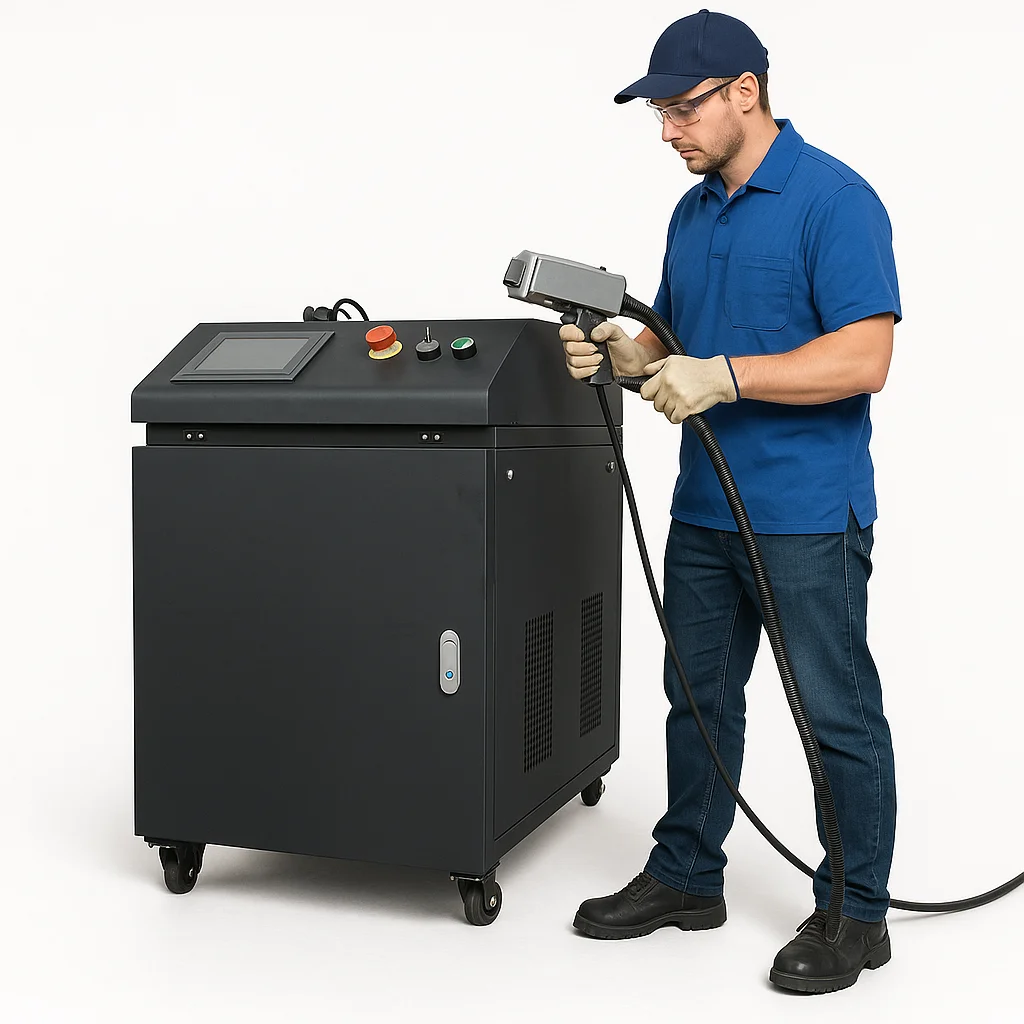
A1. Co może usunąć maszyna do czyszczenia laserowego?
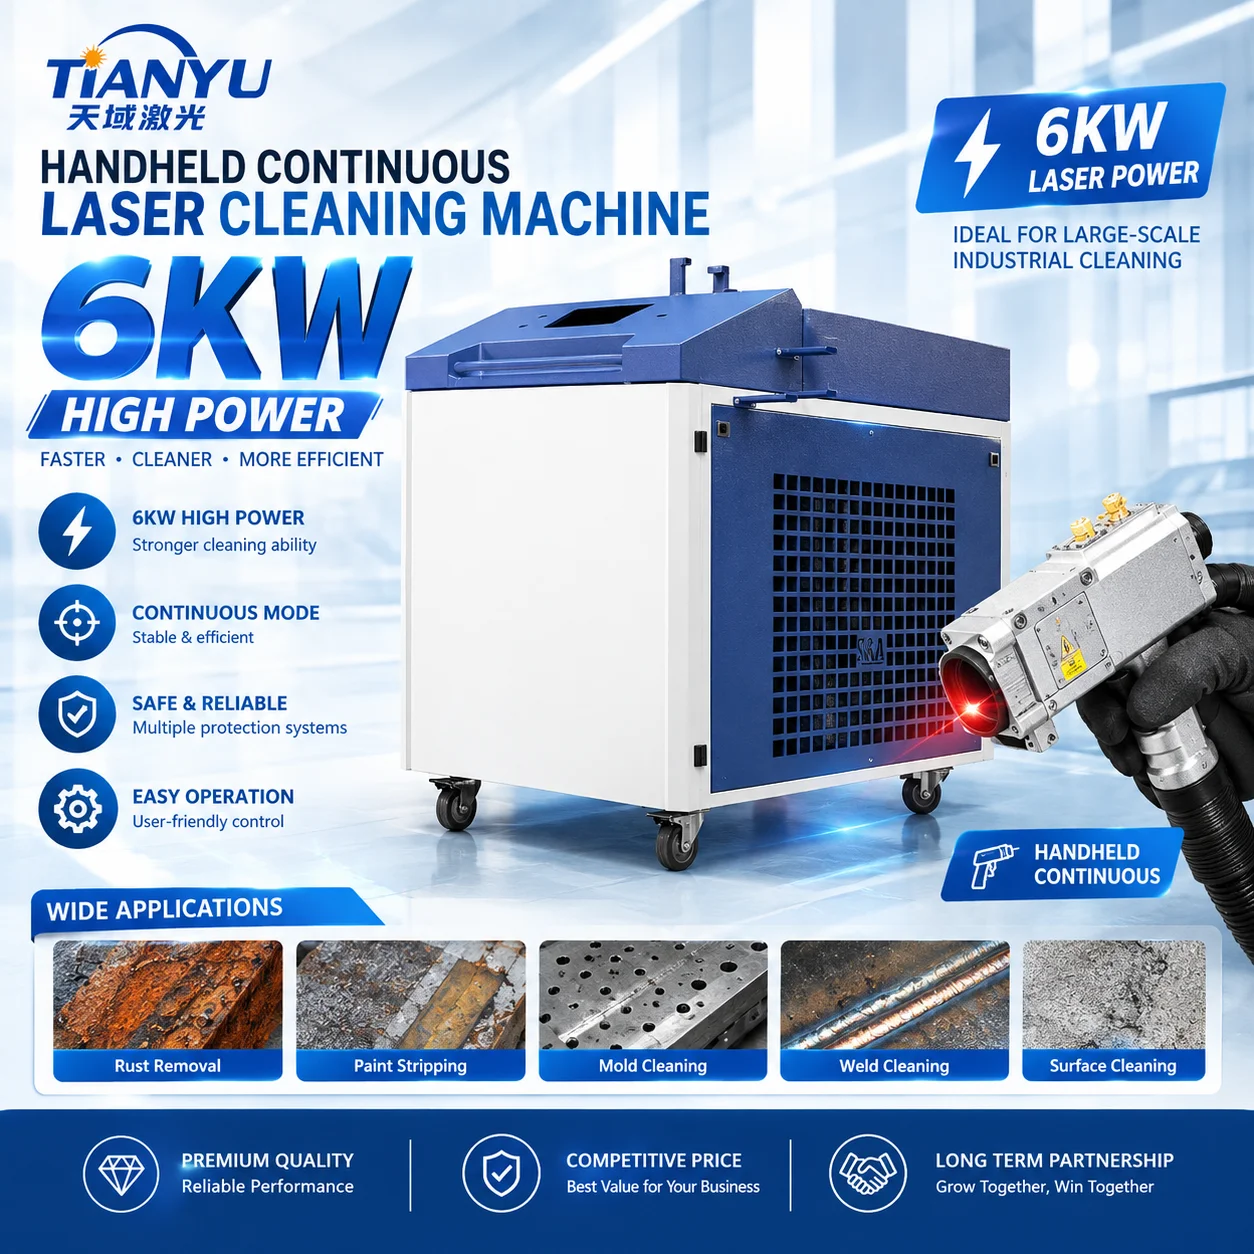
Czyszczenie laserowe usuwa rdzę, tlenki, farby oraz wybrane powłoki z odpowiednich powierzchni. Wyniki zależą od materiału podstawowego, składu i grubości warstwy. Prześlij zdjęcia oraz szczegóły dotyczące materiału, aby pomóc określić odpowiednią metodę czyszczenia.
A2. Czy czyszczenie laserowe uszkodzi powierzchnię znajdującą się pod warstwą do usunięcia?
Poprawnie dobrana długość fali lasera pozwala usunąć niechciane warstwy, ograniczając przy tym zmiany w podłożu. Wyniki bez uszkodzeń nie są uzyskiwane automatycznie. Powierzchnie wrażliwe, cienkie elementy oraz nieznane powłoki należy przetestować pod kątem wymaganego efektu końcowego przed rozpoczęciem produkcji.
A3. Czy wybrać oczyszczacz laserowy impulsowy czy ciągły?
Systemy impulsowe zapewniają elastczną kontrolę dostarczania energii do selektywnego oczyszczania. Systemy pracy ciągłej mogą być odpowiednie dla wytrzymałych powierzchni, które tolerują większe wprowadzenie ciepła. Wybór należy dokonać na podstawie podłoża, powłoki, wymaganego efektu końcowego oraz zweryfikowanej wydajności – nie tylko mocy wyjściowej.
A4. Z jaką prędkością ta maszyna usuwa rdzę lub farbę?
Prędkość oczyszczania zależy od grubości powłoki, jej przyczepności, geometrii powierzchni oraz wymaganego stopnia czystości. Porównuj wyniki przy użyciu tego samego materiału i tych samych kryteriów efektu końcowego. Przydatnym testem jest zapis obszaru oczyszczonego, czasu przetwarzania, ustawień oraz liczby dodatkowych przejść.
A5. Czy oczyszczanie laserowe jest lepsze niż piaskowanie lub oczyszczanie chemiczne?
Czyszczenie laserem pozwala na celowe oddziaływanie na określone obszary bez użycia środków ściernych ani chemicznych środków czyszczących. Warto ocenić, w jakich przypadkach istotne jest selektywne usuwanie zanieczyszczeń oraz ograniczenie nakładów związanych z oczyszczaniem końcowym. W niektórych zastosowaniach obejmujących duże powierzchnie lub o skomplikowanej geometrii bardziej opłacalne mogą okazać się piaskowanie lub procesy chemiczne.
A6. Jakie są koszty eksploatacji urządzenia do czyszczenia laserowego?
Koszty obejmują energię elektryczną, filtry systemu odprowadzania oparów, optykę ochronną, konserwację układu chłodzenia, pracę operatora oraz utylizację pozostałości. Czyszczenie laserem eliminuje potrzebę stosowania materiałów ściernych, jednak cały system wymaga nadal regularnej konserwacji. Porównaj koszty przypadające na jeden oczyszczony element lub metr kwadratowy przy wymaganym stopniu wykończenia.
A7. Czy wymagane jest odprowadzanie oparów i dedykowana strefa robocza?
Podczas czyszczenia uwalniane są cząstki, a także mogą zostać uwolnione substancje szkodliwe pochodzące z powłok. Dla danego zastosowania konieczne jest odpowiednie odprowadzanie i filtrowanie oparów. Otwarte systemy o wysokiej mocy wymagają ponadto kontrolowanej strefy działania lasera, odpowiedniej osłony, wykwalifikowanych operatorów oraz prawidłowo dobranego sprzętu ochronnego.
A8. Jakie informacje są potrzebne do wyboru maszyny do czyszczenia laserowego?
Podaj materiał podstawowy, zanieczyszczenie lub powłokę, przybliżoną grubość warstwy, wymiary części, dzienne obciążenie oraz wymagany efekt końcowy. Zdjęcia i reprezentatywne próbki pomagają ocenić, czy priorytetem jest selektywne usuwanie, zachowanie powierzchni czy wyższa wydajność.
Ręczna maszyna spawalnicza laserowa
B1. Jakie metale można spawać ręcznym spawarką laserową?
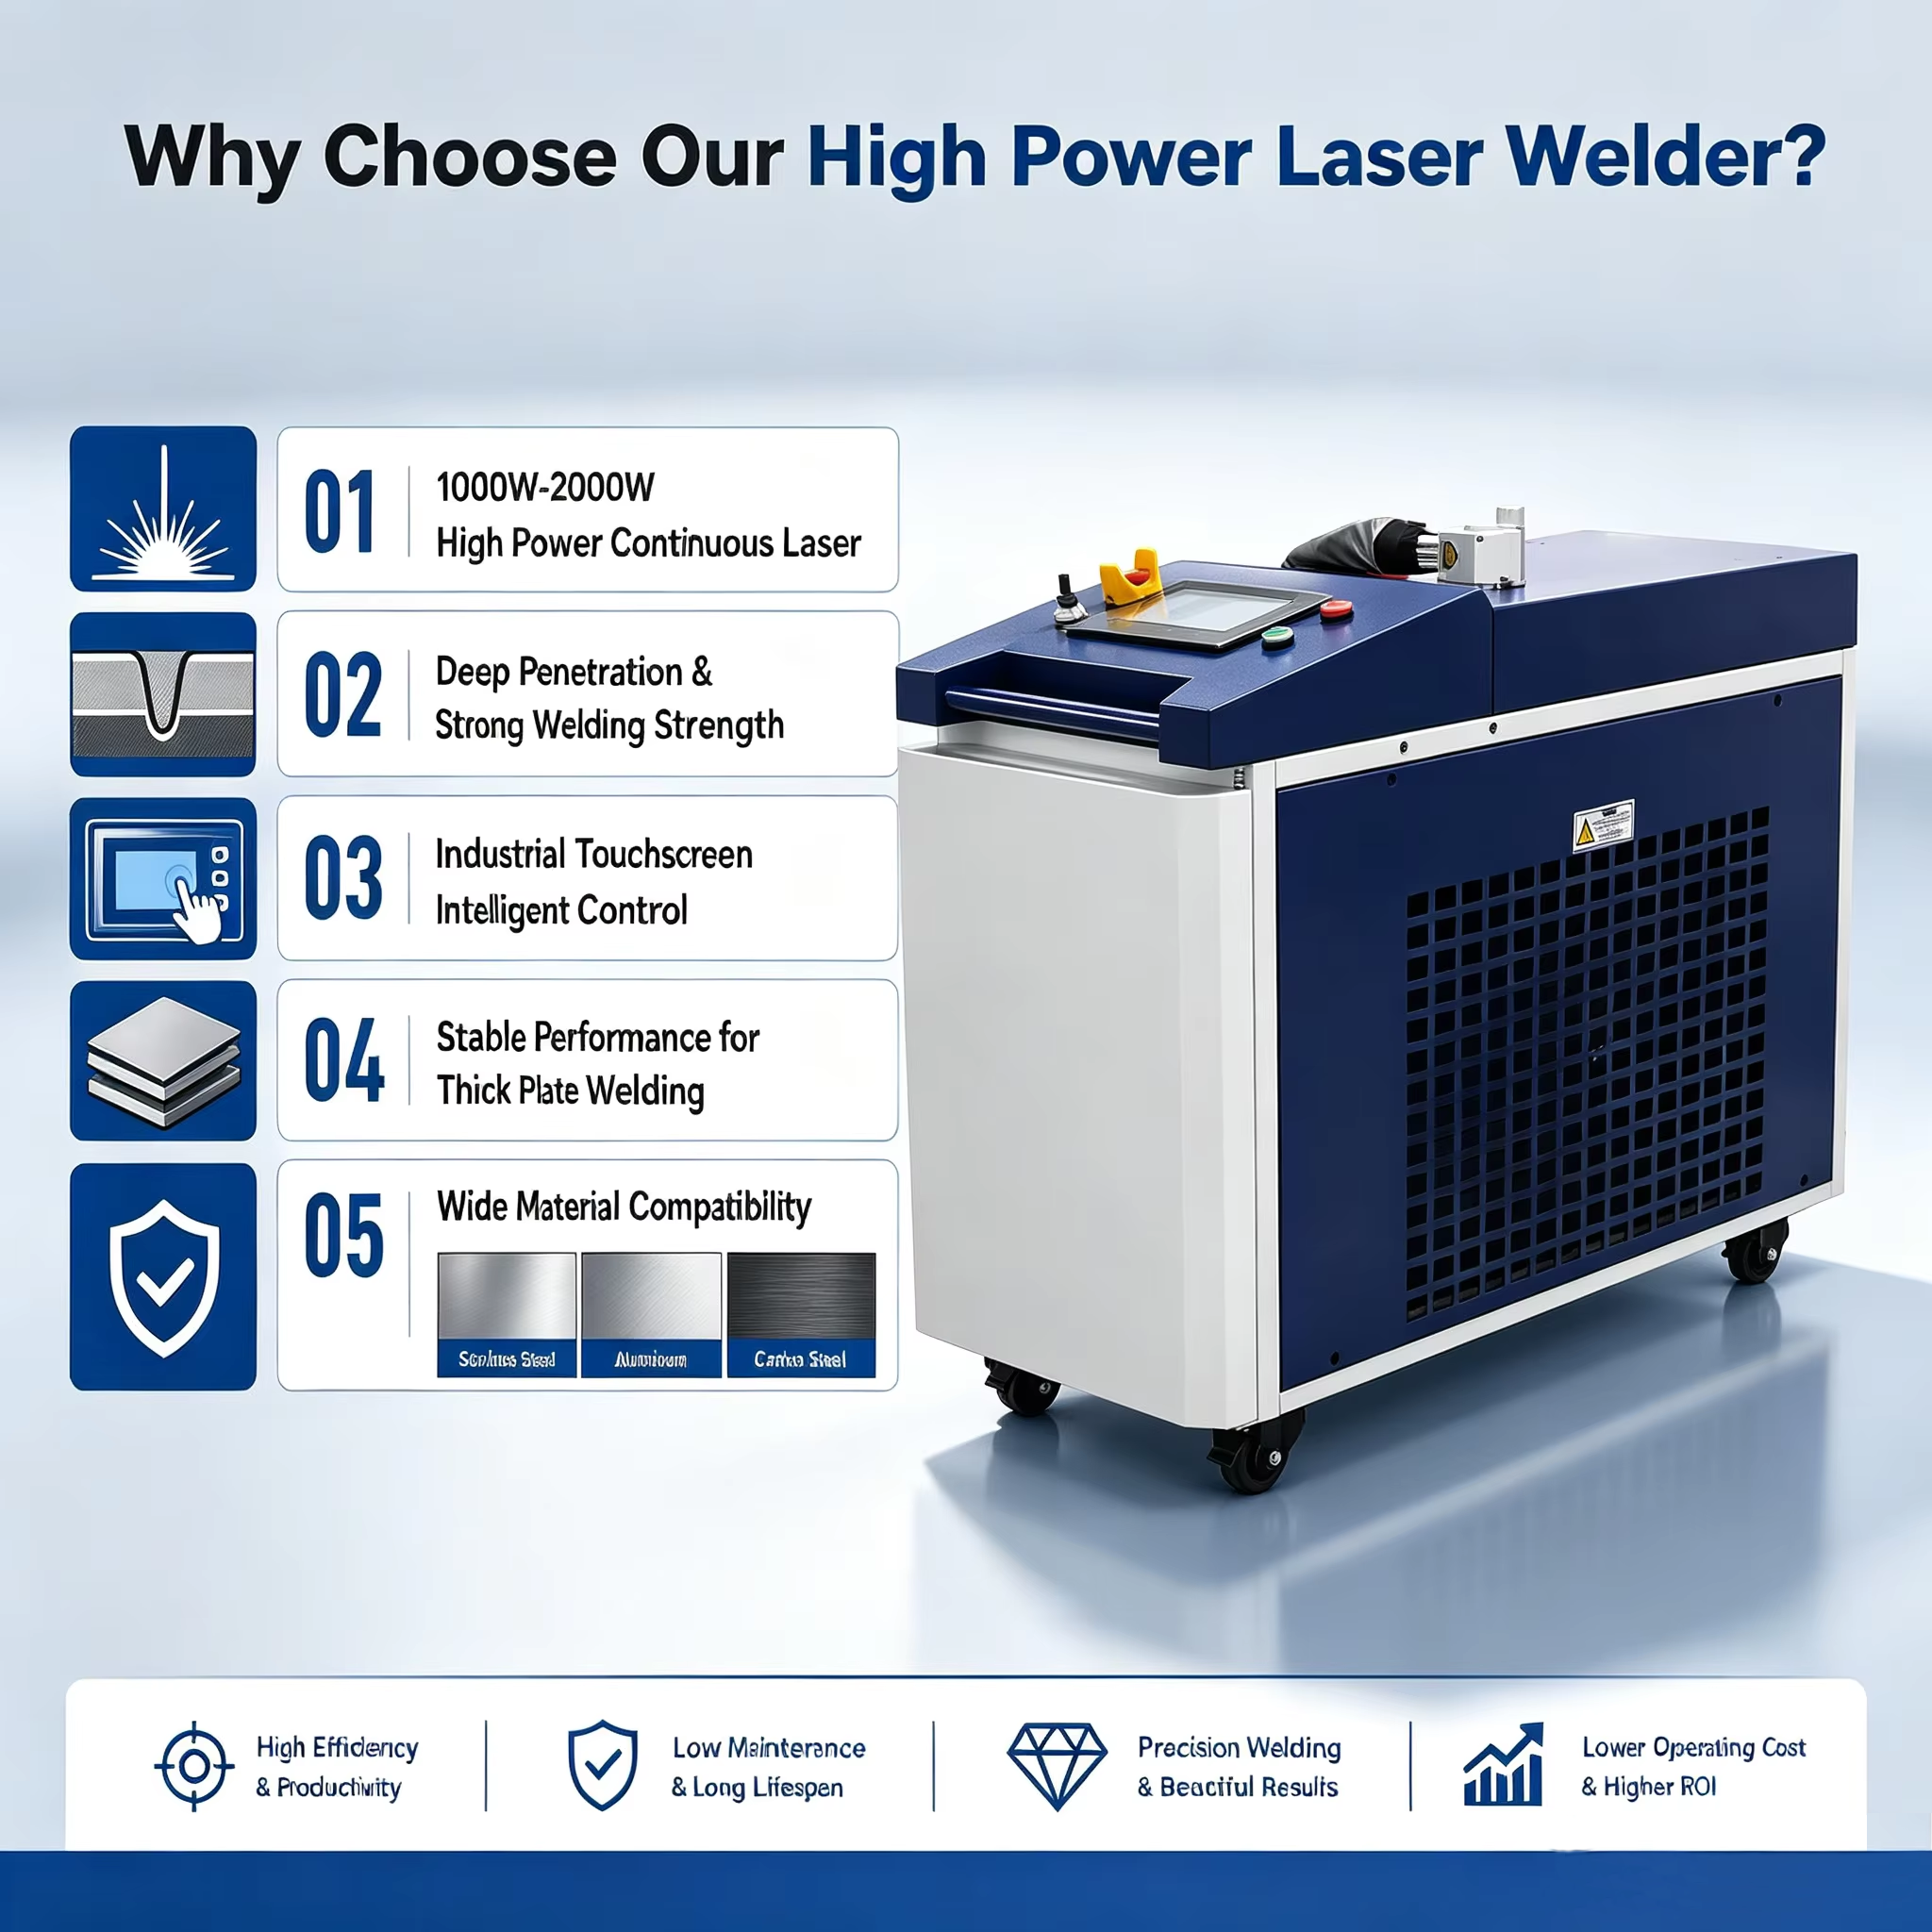
Odpowiednie systemy umożliwiają spawanie stali nierdzewnej, stali węglowej, aluminium oraz innych wybranych metali. Kompatybilność zależy od stopu, grubości materiału, stanu powierzchni oraz konstrukcji połączenia. Połączenia różnych metali wymagają indywidualnej oceny; jedno udane połączenie nie gwarantuje skuteczności dla wszystkich stopów.
B2. Jaka grubość materiału może być niezawodnie spawana tą spawarką laserową?
Niezmienność spawania w zależności od grubości zależy od materiału, typu połączenia, dopasowania elementów, mocy lasera oraz wymaganej głębokości przetopienia. Samo podanie maksymalnej grubości nie wystarcza. Aby określić odpowiedni zakres produkcyjny, należy dostarczyć rysunek połączenia oraz wymagania dotyczące akceptacji.
B3. Jak spawanie laserowe porównuje się ze spawaniem TIG lub MIG?
Dla odpowiednich połączeń spawanie laserowe może zwiększyć prędkość przesuwu oraz zmniejszyć odkształcenia i pracę wykańczającą. Korzyści zależą od dokładności dopasowania elementów, materiału oraz wymagań jakościowych. Porównaj całkowity czas przypadający na zaakceptowaną część, w tym przygotowanie, spawanie, kontrolę i prace korekcyjne.
B4. Czy ręczny spawarka laserowa jest łatwa w opanowaniu dla początkujących?
Podstawowa obsługa może być łatwiejsza do opanowania niż niektóre konwencjonalne techniki spawania, ale uzyskanie spójnej jakości spoiny nadal wymaga ćwiczenia oraz odpowiednich parametrów. Przed rozpoczęciem pracy konieczne jest przeszkolenie z zakresu bezpieczeństwa laserowego oraz zapewnienie zatwierdzonego obszaru roboczego. Łatwość obsługi nie zastępuje kwalifikacji procesu.
B5. Czy potrzebuję gazu osłonowego i drutu dodatkowego?
Gaz osłonowy jest zwykle stosowany w celu ochrony spoiny; rodzaj gazu musi być odpowiedni dla danego materiału i procesu. Niektóre dobrze dopasowane połączenia można spawać bez drutu dodatkowego. W innych przypadkach korzystne jest zastosowanie kompatybilnego podajnika drutu i materiału dodatkowego, o ile urządzenie to umożliwia.
B6. Czy spawanie laserem może zmniejszyć szlifowanie i poprawić wygląd szwu?
Przy odpowiednim dopasowaniu elementów i parametrach procesu spawania laserowego można uzyskać wąskie, jednolite szwy oraz ograniczyć pracę wykańczającą. Ostateczny wygląd zależy od materiału, jego czystości, ochrony gazowej oraz umiejętności operatora. Wyniki należy zweryfikować zgodnie z własnymi kryteriami wizualnymi i mechanicznymi.
B7. Jakie środki bezpieczeństwa wymaga ręczne spawanie laserem?
Otwarte spawanie laserowe o wysokiej mocy wymaga kontrolowanej strefy roboczej, odpowiednich barier lub obudowy, systemu odprowadzania zanieczyszczeń oraz sprzętu ochronnego dostosowanego do konkretnego zastosowania. Zagrożeniem są również promienie odbite. Standardowe wyposażenie ochronne stosowane przy spawaniu nie zapewnia wystarczającego zabezpieczenia; należy przestrzegać instrukcji urządzenia oraz zaleceń wynikających z kwalifikowanej oceny bezpieczeństwa na miejscu.
B8. Jaki jest rzeczywisty koszt eksploatacji spawarki laserowej?
Budżet na gaz osłonowy, energię elektryczną, soczewki ochronne, dysze, konserwację systemu chłodzenia oraz drut wypełniający (jeśli stosowany). Uwzględnić koszty pracy oraz wykończenia po spawaniu. Porównywać koszt za akceptowany szew zamiast mocy lasera lub ceny maszyny samych w sobie.
Maszyna do znakowania laserowego
C1. Który znacznik laserowy wybrać: włókienkowy, MOPA, UV czy CO₂?
Lasery włókienkowe są powszechnie stosowane do metali i wybranych tworzyw sztucznych. Systemy włókienkowe typu MOPA dodatkowo umożliwiają kontrolę szerokości impulsu w celu uzyskania określonych efektów znakowania. Lasery UV i CO₂ nadają się do innych materiałów i powierzchni. Wybrać odpowiedni typ źródła poprzez testowanie rzeczywistego podłoża oraz wymaganego znaku.
C2. Czy znaki laserowe są trwałe i odporne na zużycie?
Znakowanie laserem polega na zmianie lub usunięciu materiału, a nie na nanoszeniu zwykłych farb drukarskich. Trwałość zależy od metody znakowania, głębokości znaku, rodzaju podłoża oraz warunków eksploatacji. Dla części narażonych na ścieranie, działanie chemikaliów lub temperaturę należy określić odpowiednie testy trwałości przed zatwierdzeniem.
C3. Czy urządzenie może znakować loga, numery seryjne, kody kreskowe i kody QR?
To typowe zastosowania znakowania laserowego, ale obsługiwane formaty oraz funkcje danych zmiennych zależą od sterownika i oprogramowania. W przypadku kodów śledzenia oceniaj kontrast, rozmiar i czytelność przy użyciu zamierzonego skanera lub weryfikatora – nie tylko wygląd.
C4. Czy potrzebuję lasera MOPA do znakowania w kolorze lub czarnego znakowania?
Sterowanie impulsami MOPA może pomóc w uzyskaniu określonych efektów kolorystycznych na stali nierdzewnej oraz czarnych znaków na aluminium anodowanym. Wyniki zależą od stopu, powłoki oraz parametrów. Nie jest to druk w pełnym paletcie kolorów, a nie każde zadanie znakowania wymaga lasera MOPA.
C5. Czy urządzenie może znakować pierścienie, rury i części o zakrzywionych powierzchniach?
Odpowiednie uchwyty obrotowe pozwalają na znakowanie części cylindrycznych, podczas gdy niektóre powierzchnie nieregularne wymagają ogniskowania 3D lub dedykowanego pozycjonowania. Potwierdź wymiary, masę, geometrię części oraz miejsce znakowania. Samo wyposażenie w uchwyt obrotowy nie czyni każdej zakrzywionej powierzchni odpowiednią do znakowania.
C6. W jaki sposób moc lasera i powierzchnia znakowania wpływają na wynik?
Wymagana moc zależy od materiału, czasu cyklu oraz głębokości znakowania. Wybór soczewki wpływa na dostępną powierzchnię roboczą i osiągalne cechy plamki. Wyższa moc w watach lub większa powierzchnia robocza nie oznacza automatycznie drobniejszych znaków; należy ocenić oba parametry w odniesieniu do grafiki i części.
C7. Jak szybko można znakować każdą część?
Czas cyklu zależy od rozmiaru grafiki, gęstości wypełnienia, głębokości znakowania, materiału oraz sposobu załadunku. Ogłoszona prędkość skanowania nie jest taka sama jak rzeczywista wydajność w zakresie gotowych części. Należy ocenić pełny cykl obejmujący pozycjonowanie, znakowanie, rozładowanie oraz wszelkie wymagane weryfikacje kodu.
C8. Czy urządzenie może być połączone z moją linią produkcyjną lub oprogramowaniem biznesowym?
Integracja zależy od wybranego sterownika, licencji oprogramowania oraz dostępnych interfejsów. Przed zakupem należy określić sygnały uruchamiające, źródła danych zmiennych, śledzenie części oraz obsługę błędów. Znakowanie na taśmie transportera, połączenia z bazami danych oraz oprogramowanie niestandardowe należy potwierdzić jako konkretne pozycje konfiguracji.
Maszyna do cięcia laserem światłowodowym
D1. Jakie metale i w jakich grubościach może cięć ten laser włóknowy?
Maszyny do cięcia laserem włóknikowym mogą przetwarzać typowe metale, takie jak stal węglowa, stal nierdzewna i aluminium, przy odpowiednich konfiguracjach. Maksymalna grubość materiału zależy od modelu maszyny, rodzaju materiału oraz gazu wspomagającego. Korzystaj z wykresu cięcia dostosowanego do konkretnego modelu i rozróżniaj cięcie zapewniające jakość produkcyjną od maksymalnej zdolności cięcia.
D2. Jak duża moc laserowa jest potrzebna w mojej warsztatowej pracowni?
Wybierz moc laserową zgodnie z najczęściej przetwarzanymi materiałami, ich grubością, objętością zamówień oraz wymaganą jakością krawędzi. Wyższa moc może zwiększyć wydajność przy odpowiednich zastosowaniach, ale należy ją ocenić łącznie z dostępnością gazu, czasem załadunku, pojemnością sieci elektrycznej oraz całkowitymi nakładami inwestycyjnymi.
D3. Czy krawędzie cięcia będą wymagały usuwania wyprasek lub dalszego wykańczania?
Poprawnie dobrana konfiguracja parametrów pozwala uzyskać czyste krawędzie, jednak występowanie wyprasek, utlenienia oraz chropowatości zależy od rodzaju materiału, jego grubości, gazu użytego do cięcia oraz geometrii detalu. Zdefiniuj akceptowalny poziom jakości krawędzi oraz procesy kolejne. Nie zakładaj, że każdy detal będzie gotowy do użycia bez dodatkowego wykańczania.
D4. Jakie są główne koszty eksploatacji maszyny do cięcia laserem włóknikowym?
Główne koszty obejmują gaz wspomagający, energię elektryczną, dysze, okna ochronne, chłodzenie, usuwanie odpadów, konserwację i pracę ręczną. Istotne jest również wykorzystanie materiału. Porównaj koszt jednej gotowej części, korzystając z reprezentatywnych rysunków oraz lokalnych cen gazu i energii elektrycznej.
D5. Czy powinienem używać tlenu, azotu czy sprężonego powietrza do cięcia?
Wybór gazu wpływa na utlenianie krawędzi, prędkość i koszt. Tlen jest powszechnie stosowany przy cięciu stali węglowej; azot wybiera się najczęściej tam, gdzie wymagana jest krawędź wolna od tlenków. Sprężone powietrze nadaje się do niektórych zastosowań. Potwierdź dopuszczone jakość gazu, ciśnienie i wydajność dla konkretnej maszyny i materiału.
D6. Czy jedna maszyna może ciąć zarówno blachy, jak i profile rurowe?
Tylko maszyna skonfigurowana do obu tych zastosowań jest w stanie to wykonać. Cięcie profili rur wymaga odpowiednich uchwytów, podpórek i oprogramowania. Potwierdź kształty, wymiary, ograniczenia obciążenia oraz maksymalne długości profili możliwych do przetworzenia; maszyna do cięcia blach nie posiada automatycznie funkcji cięcia profili rur.
D7. Jakie wymagania instalacyjne powinienem przygotować?
Przygotuj wymaganą powierzchnię podłogi, drogę dostępu, fundamenty (jeśli są wymagane), zasilanie elektryczne, gaz pomocniczy, chłodzenie oraz system odprowadzania. Wymagania różnią się w zależności od konfiguracji. Zażądaj układu instalacji oraz specyfikacji parametrów zasilania przed przygotowaniem warsztatu.
D8. Czy maszyna jest odpowiednia dla operatorów nowych w zakresie CNC cięcia laserowego?
Oprogramowanie wspomagające oraz zweryfikowane dane cięcia mogą uprościć obsługę, jednak operatorzy nadal wymagają szkolenia w zakresie przygotowania maszyny, rozmieszczania części (nestingu), obsługi materiałów, kontroli jakości cięcia oraz konserwacji. Potwierdź dostarczone oprogramowanie, zakres szkolenia oraz wsparcie techniczne przed wybraniem konkretnej konfiguracji.

 EN