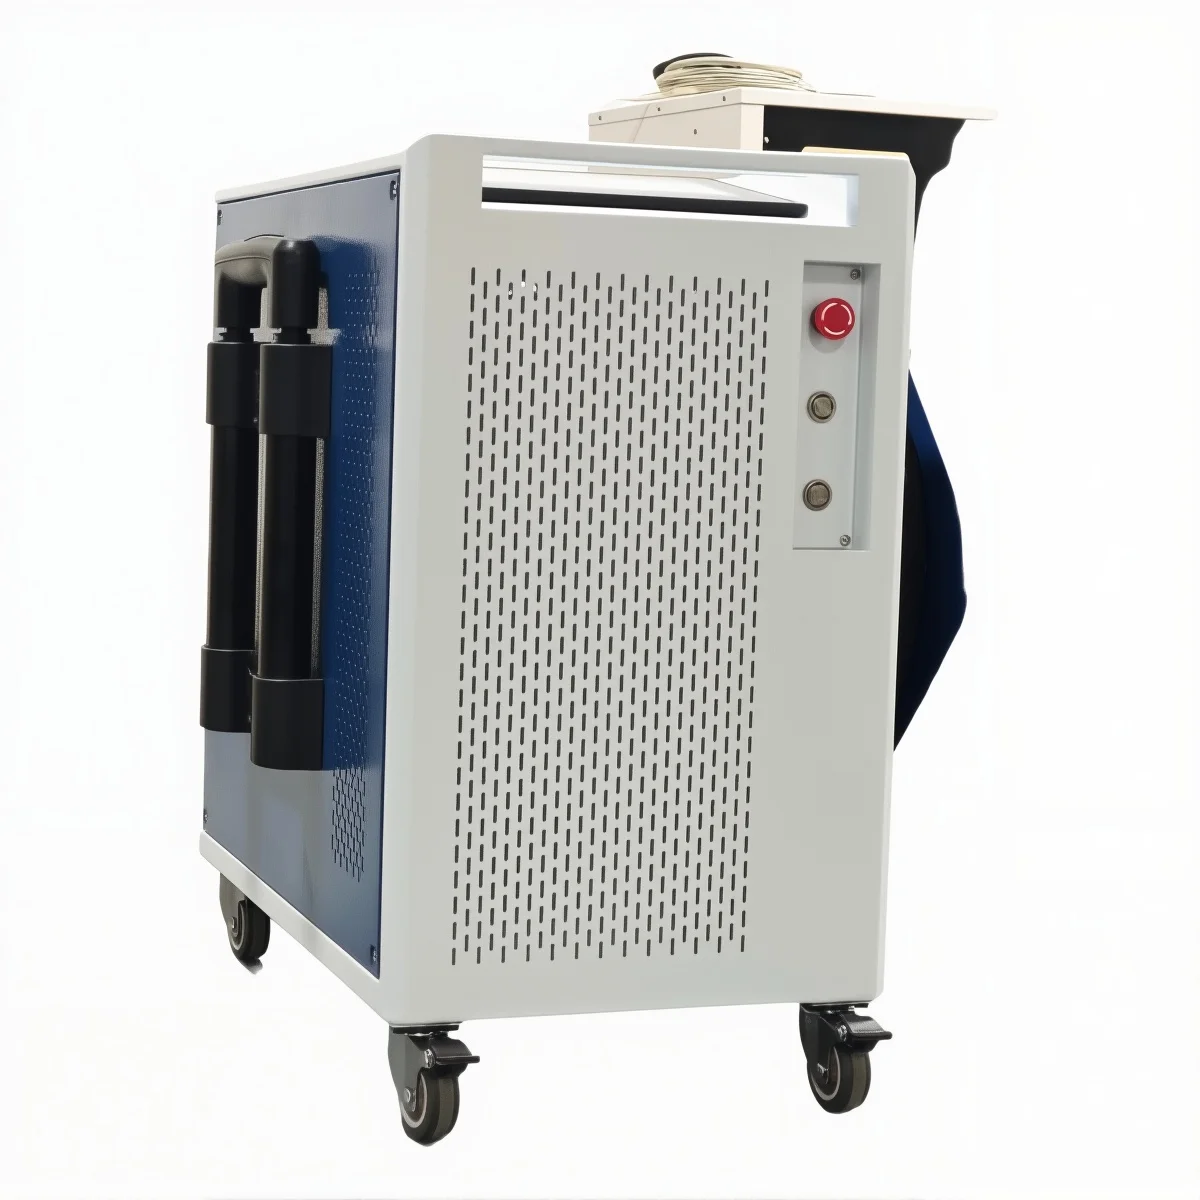
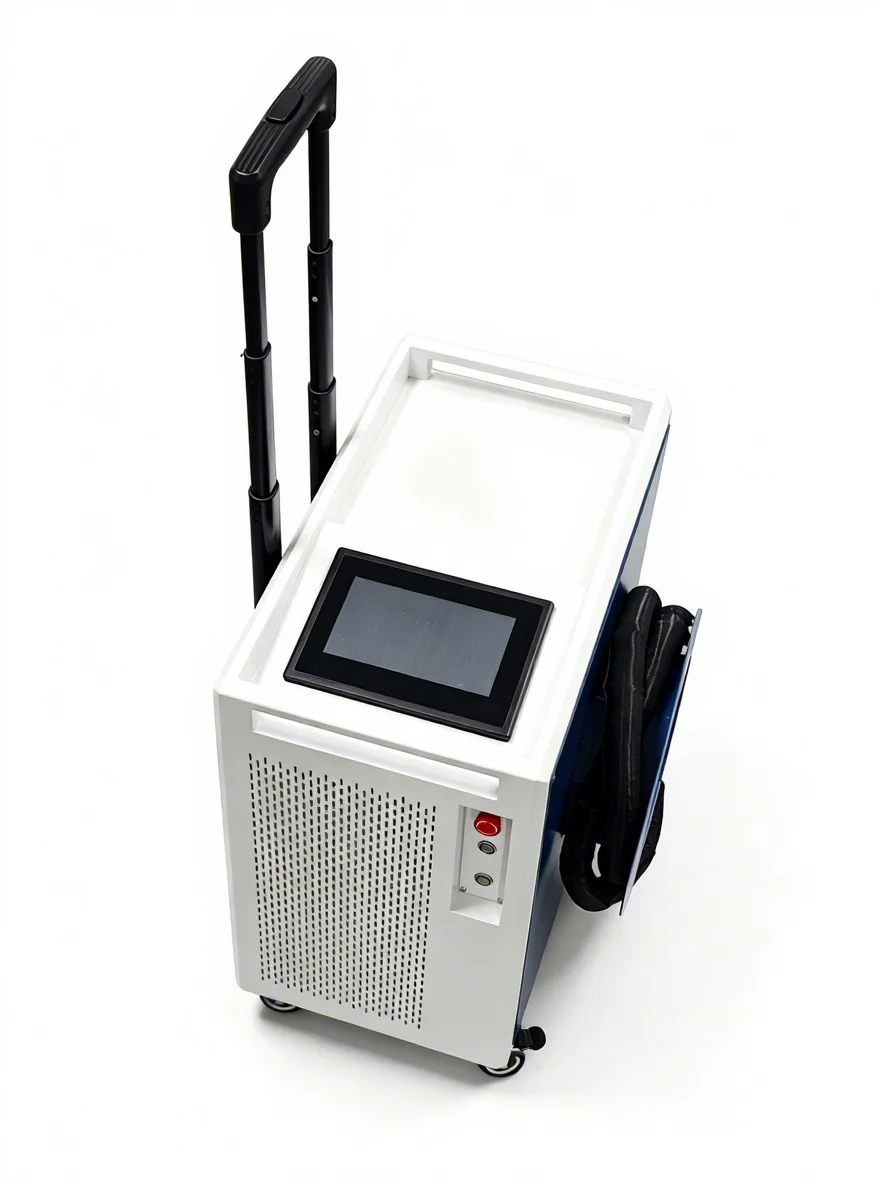
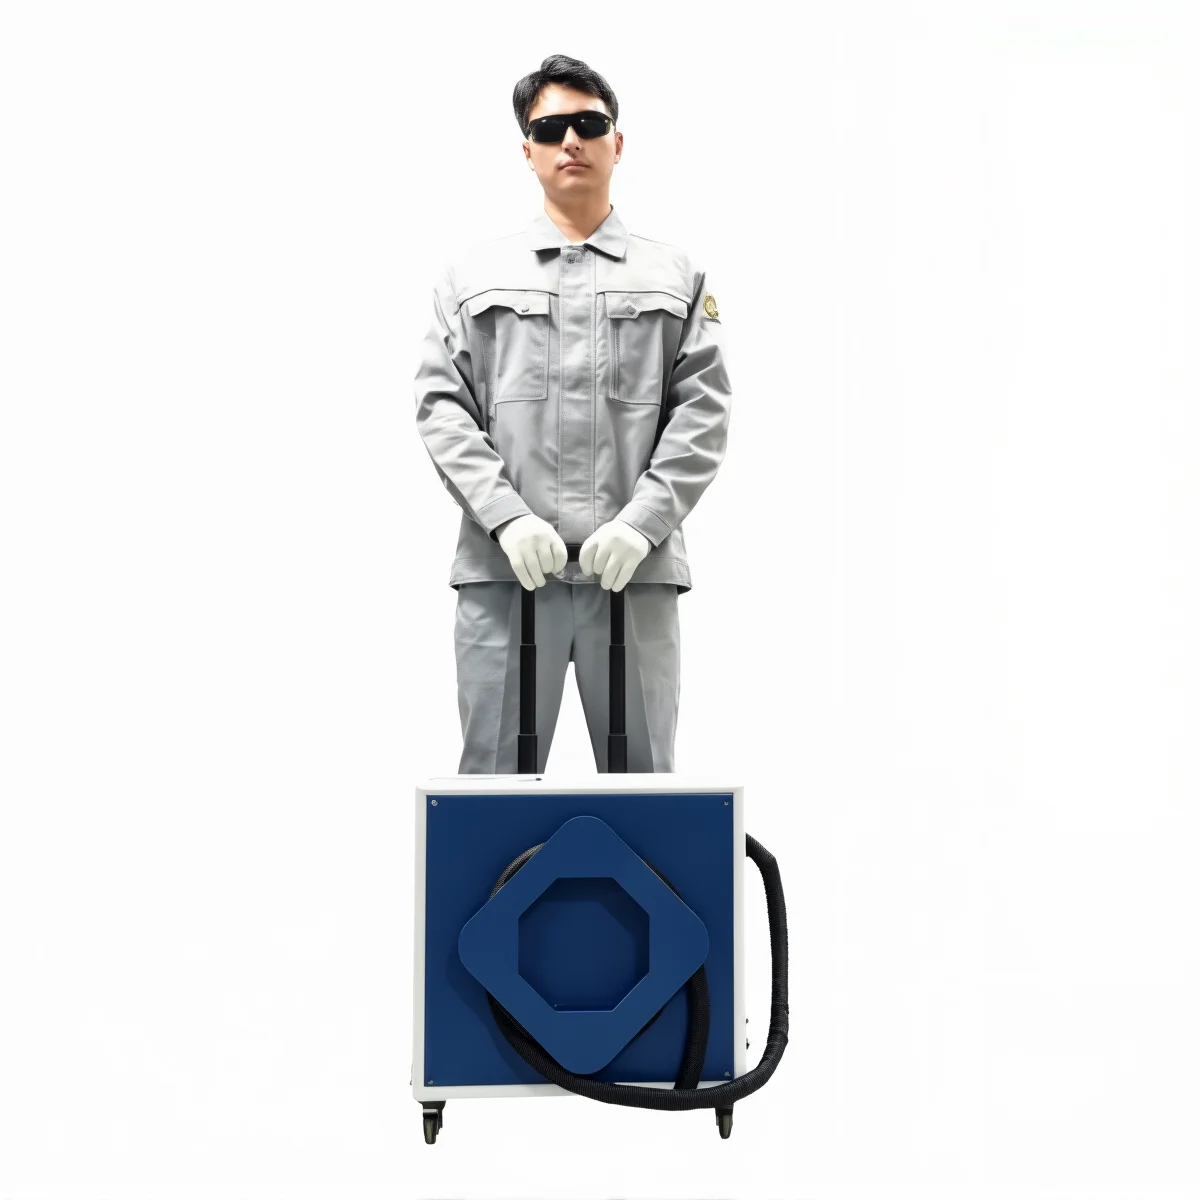
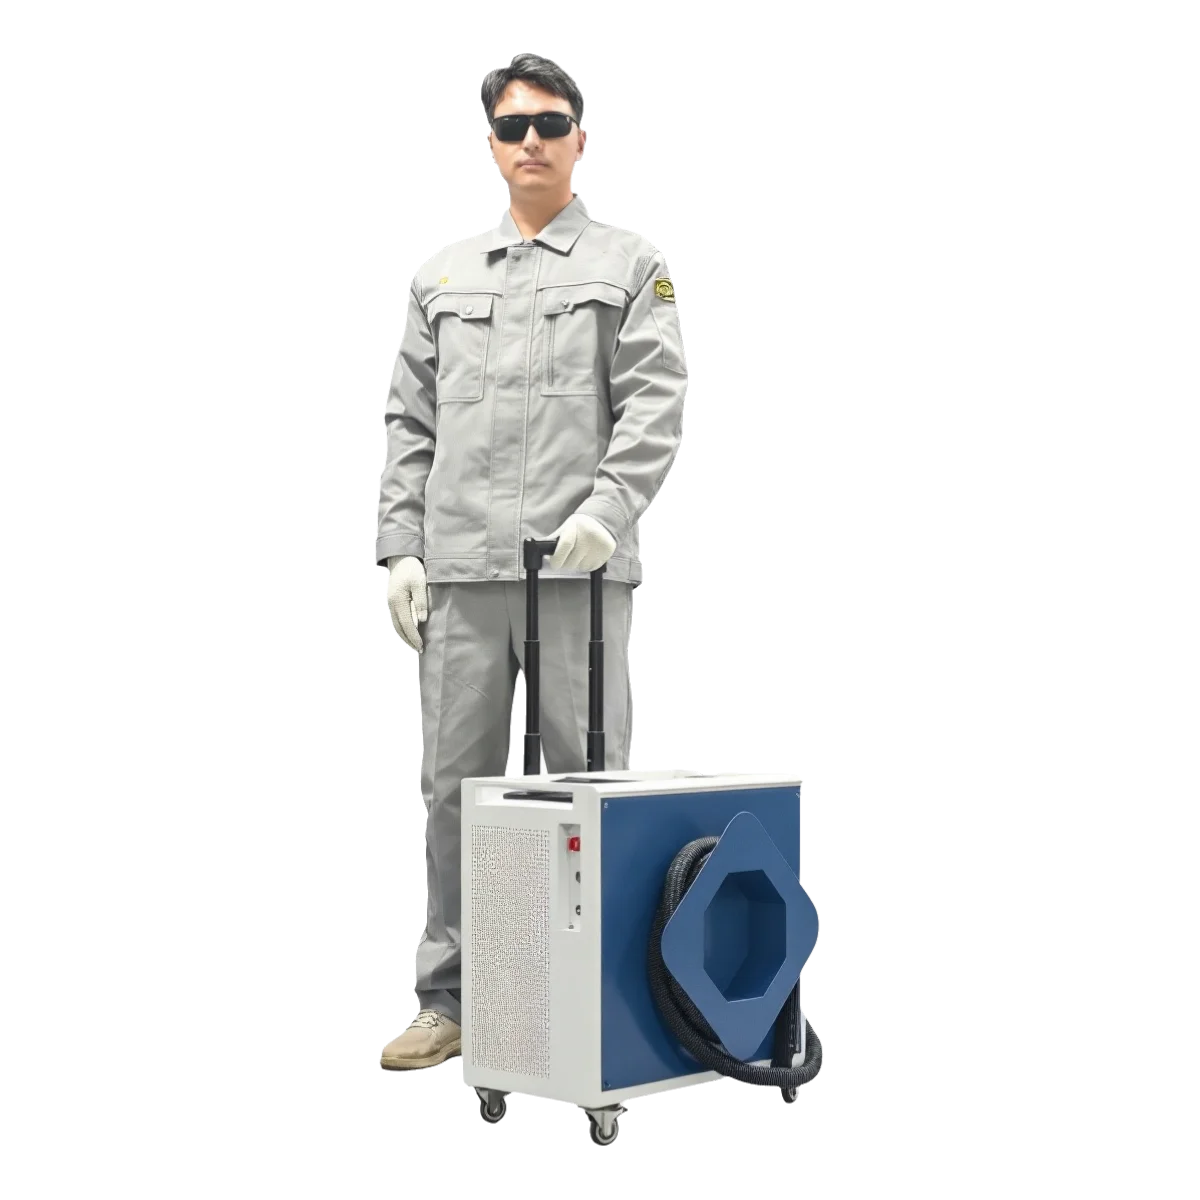
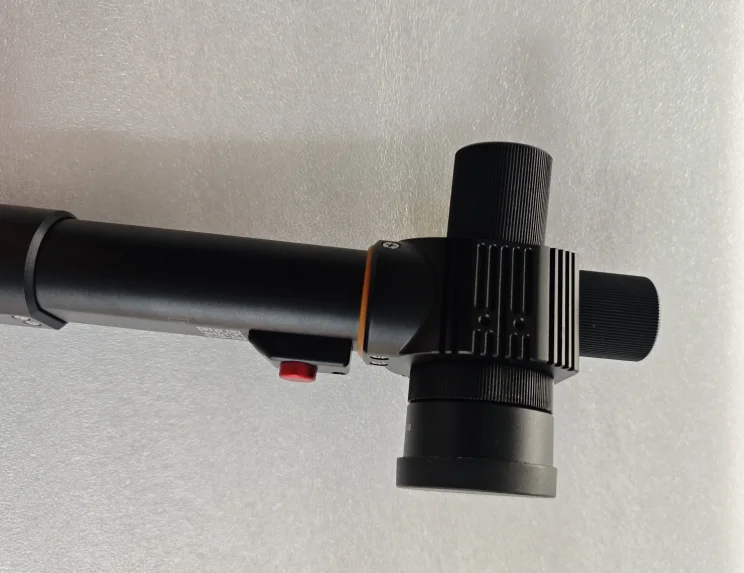
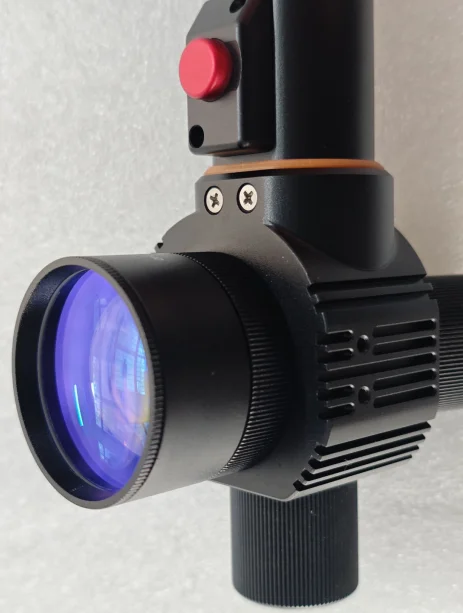
Product |
Laser Markeer Machine |
|||
Merknaam |
Tianyu |
|||
Laserbron |
JPT |
|||
Laser Type |
Fiber Laser |
|||
Laser Power |
1000W/1500W/2000W |
|||
Laser Golflengte |
1064nm |
|||
Frequentie |
20-100KHZ |
|||
Markering Diepte |
0.01-0.5mm |
|||
Markeersnelheid |
de snelheid van de motor |
|||
Minimale lijnbreedte |
0.02mm |
|||
Herhaalbare nauwkeurigheid |
0.002mm |
|||
Markeeringsgebied |
110 × 110 mm, 175 × 175 mm, 200 × 200 mm (optioneel) |
|||
Software |
JCZ EZCAD |
|||
Voeding |
110 / 220 V ± 10 %, 50 / 60 Hz |
|||
Koelsysteem |
Luchtkoeling |
|||
Werktemperatuur |
10-35℃ |
|||
Energieverbruik |
1000 W – 3000 W |
|||
Grafisch bestandsformaat |
PLT, DXF, AI, BMP, JPG, DST, GIF, TAG, PNG, TIF |
|||
Machinegewicht |
55-65kg |
|||
Machinegrootte |
77 × 61 × 55 cm |
|||
Verpakking |
Multiplex doos |


Laserreiniging kan roest, oxiden, verf en geselecteerde coatings van geschikte oppervlakken verwijderen. De resultaten hangen af van het basismateriaal, de samenstelling en de dikte van de laag. Deel foto’s en materiaalgegevens om een geschikt reinigingsproces te identificeren.
Correct gekozen laserparameters kunnen ongewenste lagen verwijderen, terwijl veranderingen aan het substraat worden beperkt. Schadevrije resultaten zijn niet vanzelfsprekend. Gevoelige oppervlakken, dunne onderdelen en onbekende coatings moeten worden getest tegen uw gewenste afwerking voordat u in productie gaat.
Gepulste systemen bieden flexibele controle over de energietoevoer voor selectieve reiniging. Continu-werkende systemen kunnen geschikt zijn voor robuuste oppervlakken die meer warmte-invoer verdragen. Kies op basis van het substraat, de coating, de gewenste afwerking en de geteste productiviteit—niet alleen op basis van het vermogen.
De reinigingssnelheid varieert met de dikte van de coating, de hechting, de oppervlaktegeometrie en de vereiste reinigingsgraad. Vergelijk resultaten met behulp van hetzelfde materiaal en dezelfde afwerkingscriteria. Een nuttige test registreert het gereinigde oppervlak, de verwerkingstijd, de instellingen en eventuele extra doorgangen.
Laserreiniging kan specifieke gebieden richten zonder schurende media of chemische reinigingsmiddelen. Het is de moeite waard om te beoordelen waar selectief verwijderen en minder nabehandeling van belang zijn. Voor sommige toepassingen op grote oppervlakten of met complexe vormen kunnen zandstralen of chemische processen nog steeds economischer zijn.
Reken rekening met elektriciteit, afzuigfilters, beschermende optica, onderhoud van het koelsysteem, arbeidskosten en afvoer van residu. Laserreiniging vermijdt straalmedia, maar het volledige systeem vereist toch onderhoud. Vergelijk de kosten per gereinigd onderdeel of per vierkante meter bij de gewenste eindafwerking.
Tijdens het reinigen worden deeltjes vrijgegeven en kunnen gevaarlijke stoffen uit coatings vrijkomen. Voor de toepassing is geschikte afzuiging en filtratie vereist. Open systemen met hoog vermogen vereisen ook een gecontroleerde laseromgeving, adequate afscherming, opgeleide operators en correct geselecteerde persoonlijke beschermingsmiddelen.
Geef het basismateriaal, de verontreiniging of coating, de benaderende laagdikte, de afmetingen van het onderdeel, de dagelijkse werkdruk en de vereiste afwerking op. Foto’s en representatieve monsters helpen beoordelen of het prioriteit heeft om selectief te verwijderen, het oppervlak te behouden of een hogere doorvoer te realiseren.
Handgevoerde lasersweismachine
Geschikte systemen kunnen roestvast staal, zacht staal, aluminium en andere geselecteerde metalen lassen. De compatibiliteit hangt af van de legering, dikte, oppervlaktoestand en verbindingconstructie. Combinaties van ongelijksoortige metalen vereisen een individuele beoordeling; één succesvolle combinatie geldt niet automatisch voor alle legeringen.
De betrouwbare lasdikte hangt af van het materiaal, het verbindingstype, de pasvorm, het laser vermogen en de vereiste doordringing. Een uitspraak over maximale dikte alleen is onvoldoende. Lever uw verbindingstekening en acceptatie-eisen om een geschikt productiebereik vast te stellen.
Voor geschikte verbindingen kan laserlassen de voortplantingssnelheid verhogen en vervorming en nabewerking verminderen. Het voordeel varieert afhankelijk van de pasvorm, het materiaal en de kwaliteitseisen. Vergelijk de totale tijd per geaccepteerd onderdeel, inclusief voorbereiding, lassen, inspectie en herstelwerkzaamheden.
De basisbediening kan gemakkelijker te leren zijn dan sommige conventionele lasmethoden, maar consistente laskwaliteit vereist nog steeds oefening en geschikte procesparameters. Veiligheidstraining op het gebied van lasers en een goedgekeurde werkplek zijn essentieel voordat u kunt beginnen met werken. Gemakkelijk hanteren vervangt geen proceskwalificatie.
Beschermgas wordt normaal gesproken gebruikt om de las te beschermen; het gas moet geschikt zijn voor het materiaal en het proces. Sommige nauw passende verbindingen kunnen zonder toevoegmateriaal worden gelast. Andere verbindingen profiteren van een compatibele draadaanvoer en toevoegmateriaal, indien ondersteund.
Met een geschikte pasvorm en juiste parameters kan laserslassen smalle, consistente naden produceren en de nabewerkingswerkzaamheden verminderen. De uiteindelijke verschijning hangt af van het materiaal, de reinheid, de gasbescherming en de techniek van de operator. Controleer de resultaten aan de hand van uw eigen visuele en mechanische acceptatiecriteria.
Open laserslassen met hoog vermogen vereist een gecontroleerde werkruimte, geschikte afscheidingen of een behuizing, afzuiging en op de toepassing afgestemde persoonlijke beschermingsmiddelen. Ook weerkaatste stralen vormen een risico. Alleen standaard lastoestellenbescherming is onvoldoende; volg de instructies van de machine en een gekwalificeerde veiligheidsbeoordeling op locatie.
Budget voor beschermgas, elektriciteit, beschermende lenzen, mondstukken, koelingonderhoud en vuldraad waar deze wordt gebruikt. Neem arbeidskosten en nabewerking na het lassen op. Vergelijk de kosten per geaccepteerde lasnaad in plaats van alleen het vermogen van de laser of de prijs van de machine.
Laser Markeer Machine
Vezellasers worden veel gebruikt voor metalen en geselecteerde kunststoffen. MOPA-vezelsystemen bieden extra pulsbreedtebesturing voor specifieke markeringseffecten. UV- en CO₂-lasers zijn geschikt voor verschillende materialen en afwerkingen. Kies de juiste bron door uw werkelijke substraat en vereiste markering te testen.
Lasermarkering verandert of verwijdert materiaal in plaats van gewone drukinkt aan te brengen. De duurzaamheid hangt af van de markeringstechniek, de diepte, het substraat en de gebruiksomgeving. Voor onderdelen die blootstaan aan slijtage, chemicaliën of hitte, dient u de relevante duurzaamheidstests te specificeren voordat u goedkeuring verleent.
Dit zijn veelvoorkomende toepassingen voor lasermarkering, maar ondersteunde formaten en variabele-gegevensfuncties hangen af van de besturingseenheid en de software. Voor traceerbaarheidscodes moet u het contrast, de grootte en de leesbaarheid beoordelen met de bedoelde scanner of verificator—niet alleen het uiterlijk.
MOPA-pulsregeling kan helpen bij het bereiken van specifieke kleureffecten op roestvrij staal en zwarte markeringen op geanodiseerd aluminium. De resultaten hangen af van de legering, de afwerking en de parameters. Het is geen full-color-printing, en niet elke markeringstaak vereist een MOPA.
Geschikte roterende houders kunnen cilindrische onderdelen ondersteunen, terwijl sommige gevormde oppervlakken 3D-focussen of specifieke positionering vereisen. Controleer de afmetingen, het gewicht, de geometrie en de markeringlocatie van het onderdeel. Een roterende aanpassing alleen maakt niet elk gebogen oppervlak geschikt.
Vereiste vermogen is afhankelijk van het materiaal, de cyclusduur en de graveerdiepte. De keuze van de lens beïnvloedt het beschikbare werkgebied en de haalbare vlekkenkenmerken. Hoger vermogen of een groter werkgebied levert niet automatisch fijner graveerwerk op; evalueer beide in combinatie met uw ontwerp en onderdeel.
De cyclusduur is afhankelijk van de grootte van het ontwerp, de vuldichtheid, de diepte, het materiaal en de laadmethode. De geadverteerde scansnelheid is niet hetzelfde als de doorvoersnelheid van afgewerkte onderdelen. Beoordeel een volledige cyclus, inclusief positionering, markeren, lossen en eventuele vereiste codeverificatie.
Integratie is afhankelijk van de geselecteerde besturing, de softwarelicentie en de beschikbare interfaces. Definieer vooraf aankoop de triggers, bronnen voor variabele gegevens, onderdeelvolging en foutafhandeling. Transportbandmarkering, databaseverbindingen en maatwerksoftware dienen te worden bevestigd als specifieke configuratie-items.
Fiberlaser snijmachine
Vezellaser snijmachines kunnen veelgebruikte metalen zoals zacht staal, roestvast staal en aluminium verwerken, mits geschikte configuraties worden gebruikt. De maximale dikte hangt af van het model, het materiaal en het hulpgas. Gebruik een modelspecifieke snijtabel en onderscheid tussen productiekwaliteitssnijden en maximale doorsnijding.
Kies een vermogen dat aansluit bij uw meest gebruikte materialen, diktes, bestelvolume en vereiste randkwaliteit. Hoger vermogen kan de productiviteit verbeteren bij geschikte toepassingen, maar dient te worden beoordeeld in combinatie met gasvoorziening, laadtijd, elektrische capaciteit en totale investering.
Goed afgestemde parameters kunnen schone randen opleveren, maar slak, oxidatie en ruwheid hangen af van materiaal, dikte, gas en onderdeelgeometrie. Definieer uw aanvaardbare randkwaliteit en downstreamproces. Ga er niet automatisch van uit dat elk onderdeel zonder nabewerking klaar is.
Belangrijke kosten omvatten hulpgas, elektriciteit, mondstukken, beschermende vensters, koeling, afzuiging, onderhoud en arbeid. Ook het materiaalgebruik is van belang. Vergelijk de kosten per afgewerkt onderdeel met behulp van representatieve tekeningen en lokale gas- en elektriciteitsprijzen.
De keuze van gas beïnvloedt de oxidatie van de snijkant, de snelheid en de kosten. Zuurstof wordt veel gebruikt voor zacht staal; stikstof wordt vaak gekozen wanneer een oxidevrije snijkant vereist is. Perslucht is geschikt voor sommige toepassingen. Controleer de goedgekeurde gaskwaliteit, -druk en -capaciteit voor de specifieke machine en het betreffende materiaal.
Alleen een machine die specifiek is geconfigureerd voor beide toepassingen kan dit doen. Buizensnijden vereist geschikte werkstukopspanning, ondersteuning en software. Controleer de buisvormen, afmetingen, belastingslimieten en bruikbare lengtes; een plaatmetaalsnijmachine heeft niet automatisch ook buizensnijcapaciteit.
Bereid de vereiste vloerruimte, toegangsweg, fundering (indien gespecificeerd), elektrische voeding, hulpgas, koeling en afzuiging voor. De vereisten variëren per configuratie. Vraag het installatieplan en de nutsvoorzieningsspecificaties voor de exacte machine aan voordat u uw werkplaats regelt.
Softwarebegeleiding en gevalideerde snijdata kunnen de bediening vereenvoudigen, maar operators hebben nog steeds training nodig in instellingen, nesting, materiaalhantering, controle van snijkwaliteit en onderhoud. Bevestig de meegeleverde software, het omvang van de training en de technische ondersteuning voordat u een configuratie kiest.
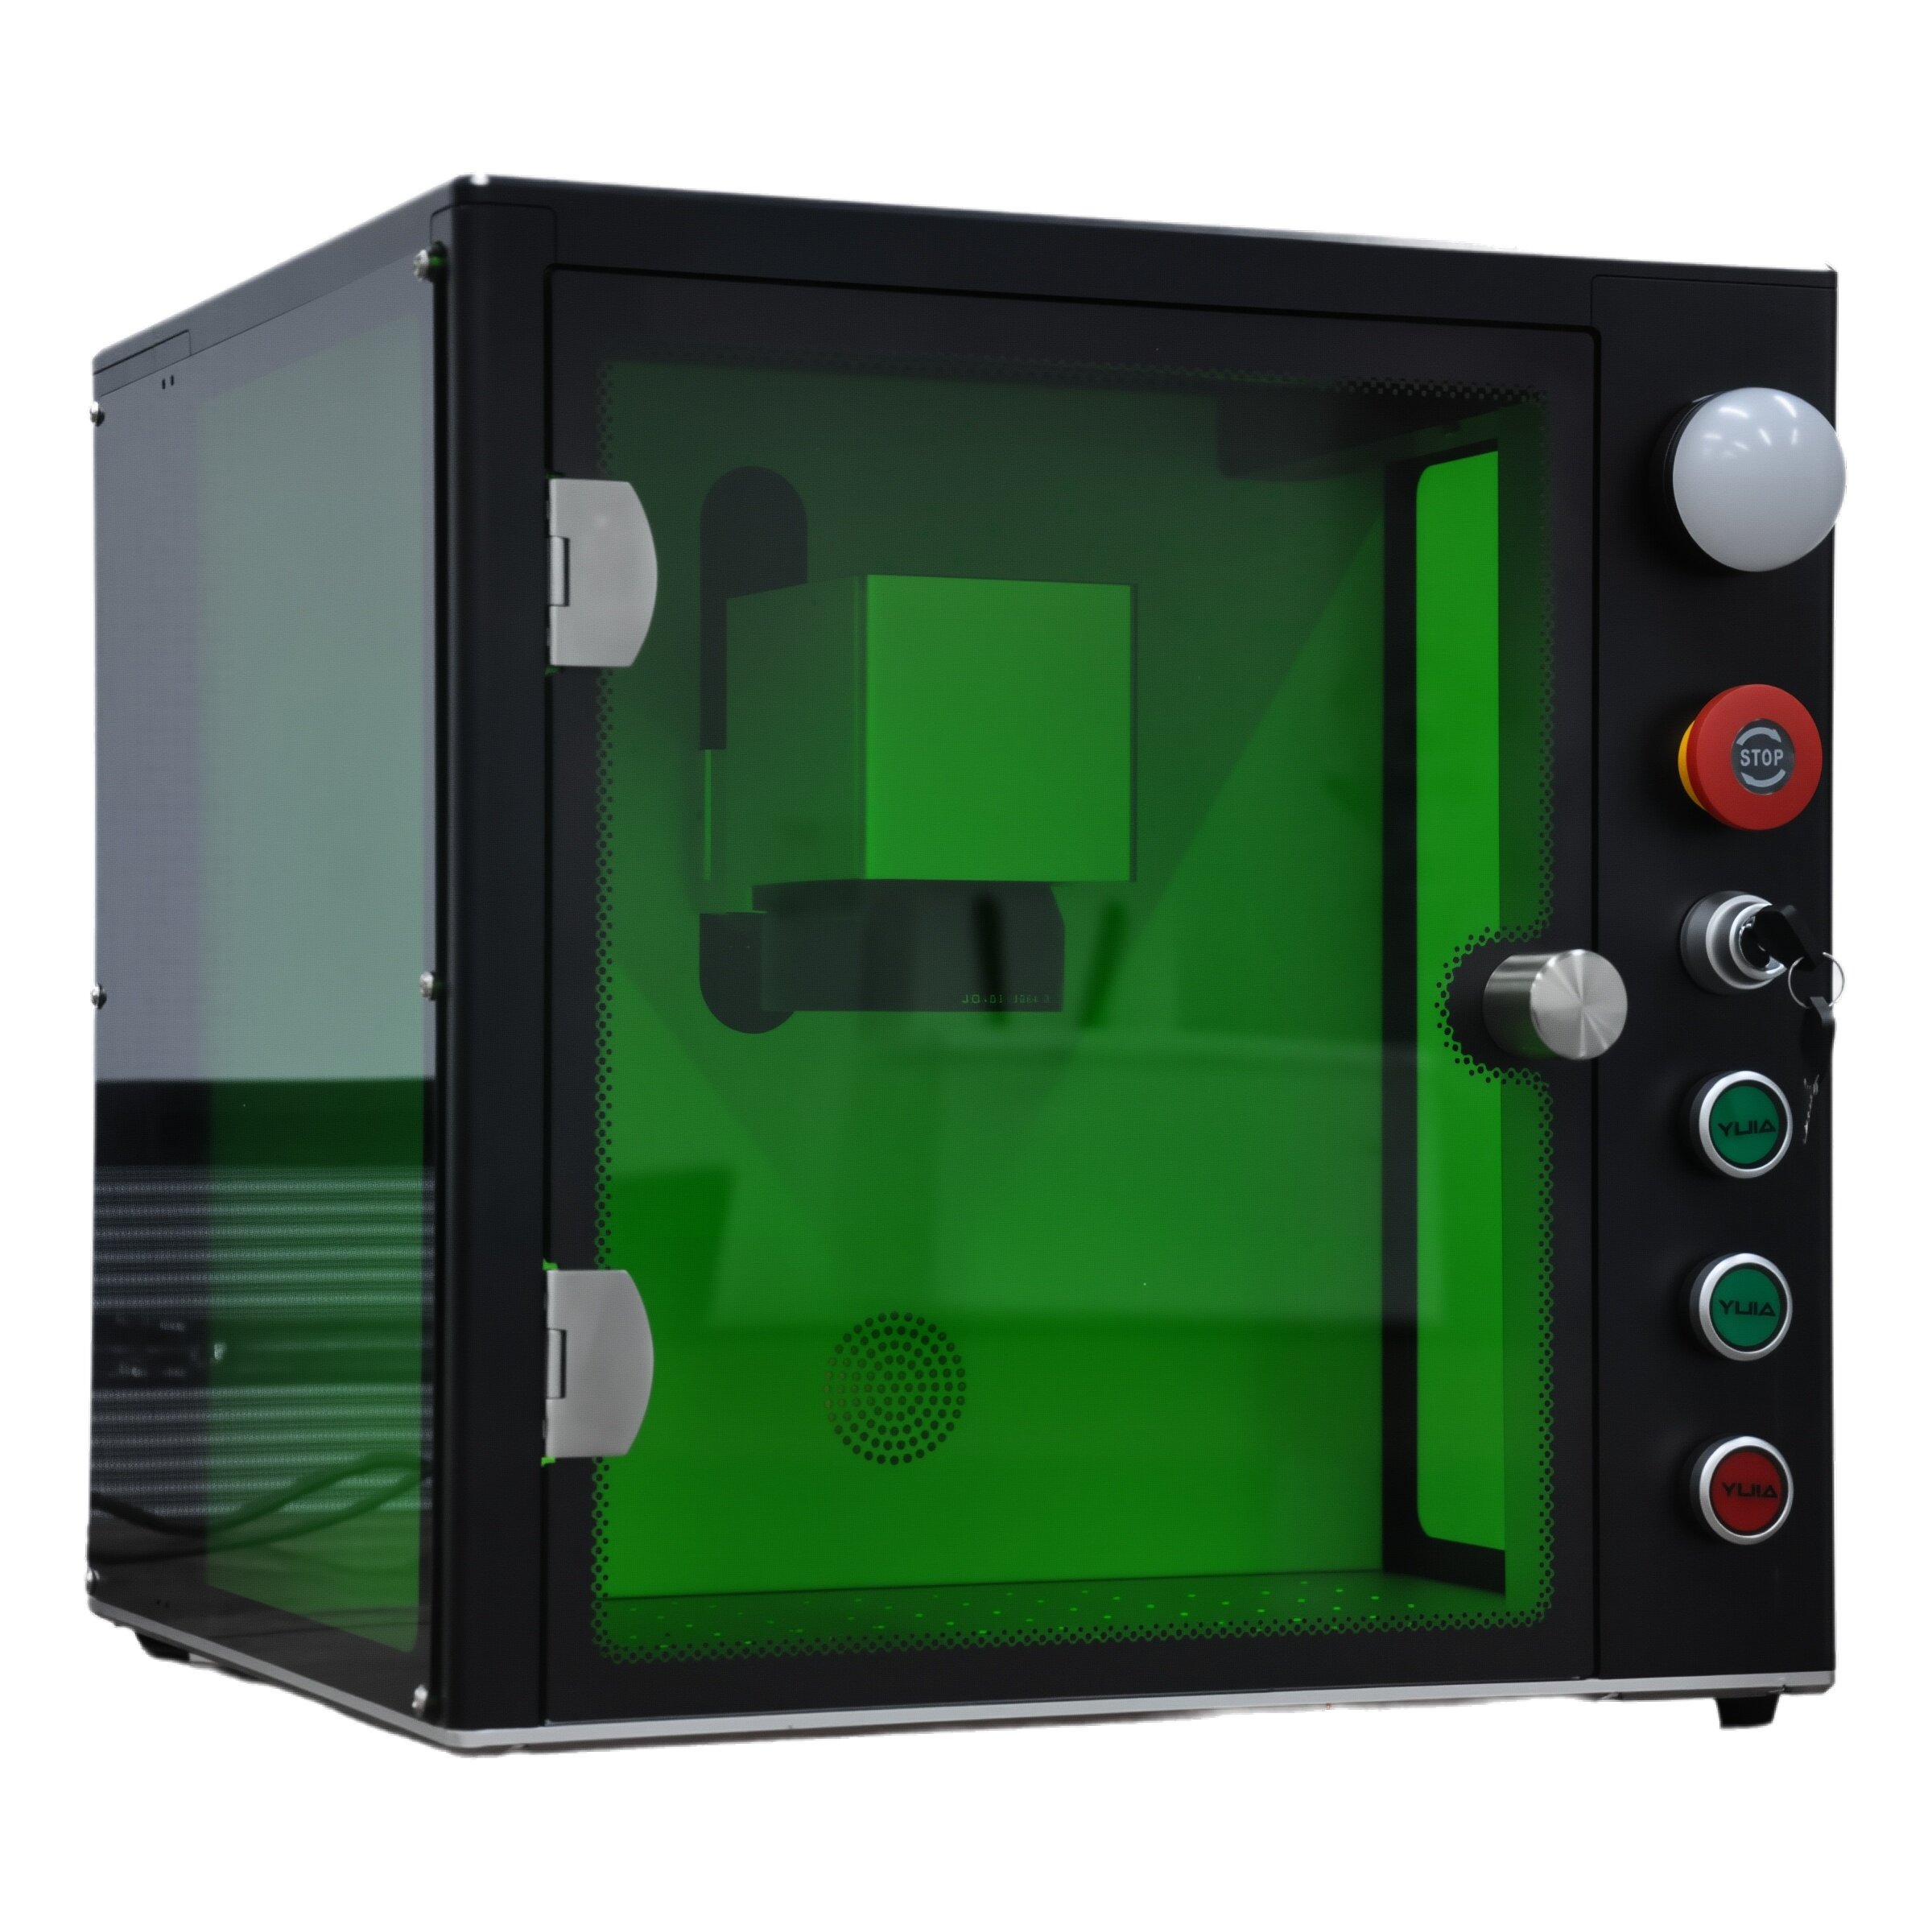
Aantal producten: Kleine gesloten markeermachine
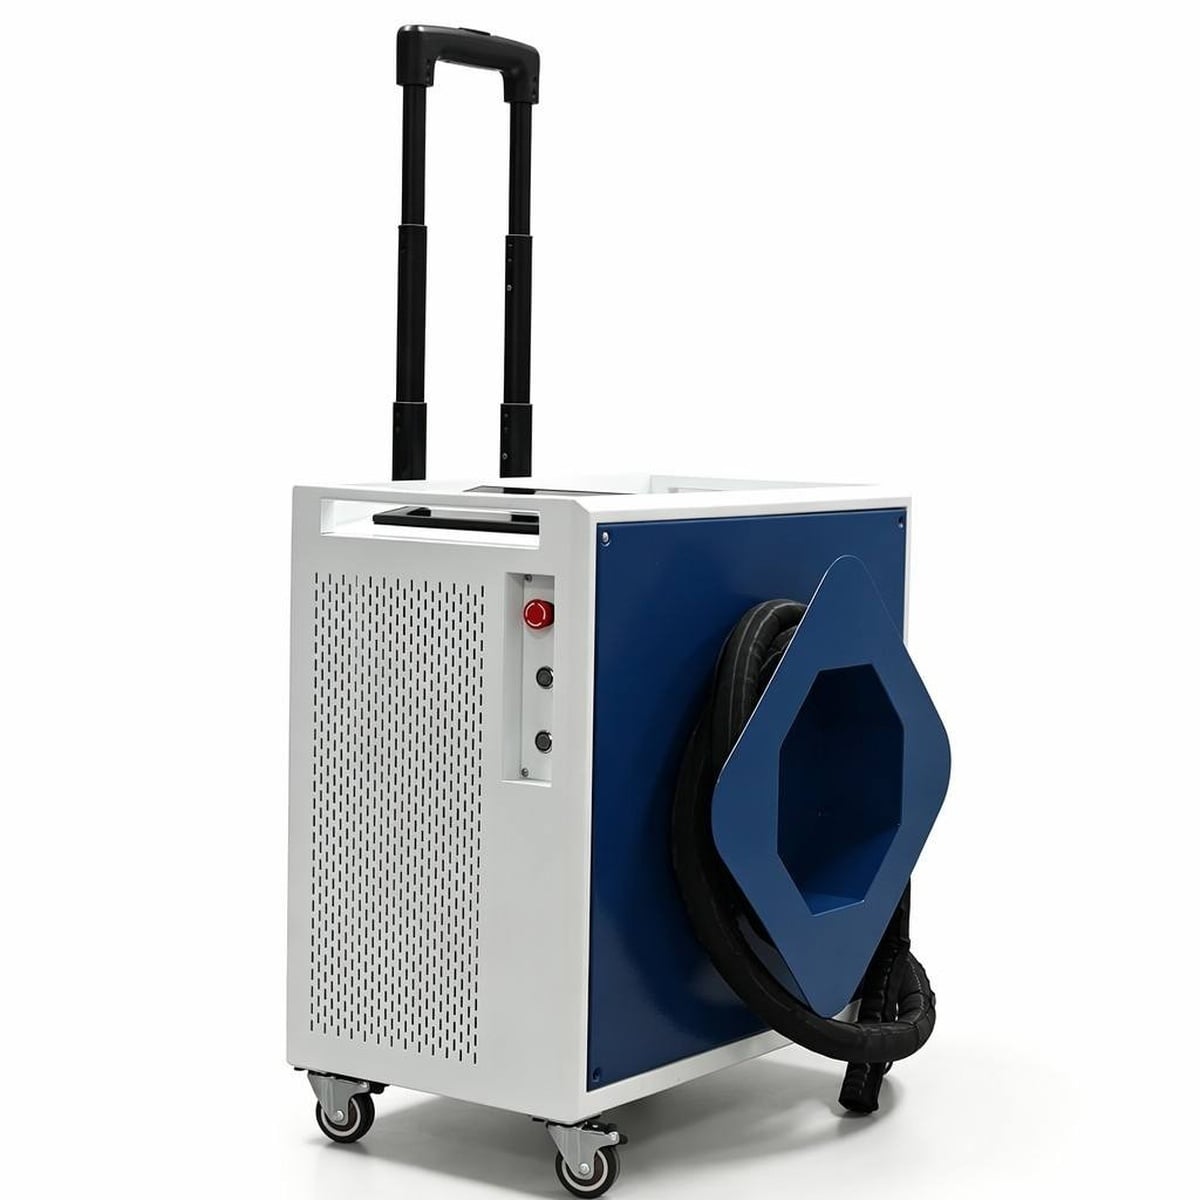
Aantal producten: 200 W, 300 W, 500 W pulslaserreinigingsmachine
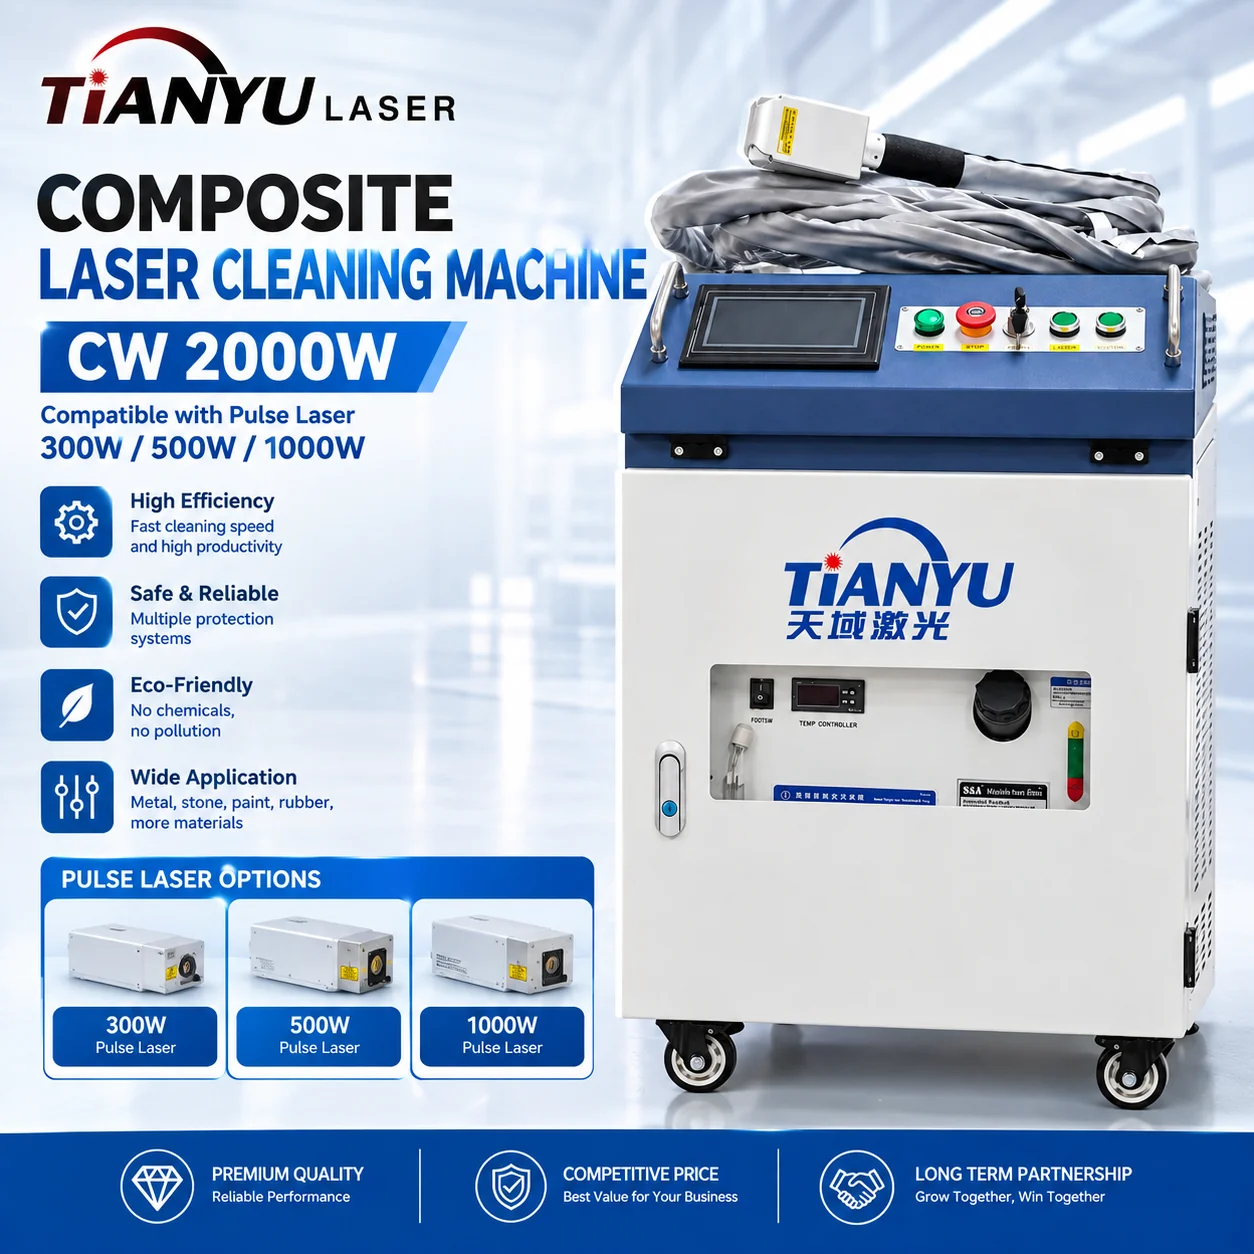
Aantal producten: Tianyu MH-CLC6000 hybride 300 W / 500 W / 1000 W laserreinigingsmachine voor industriële oppervlaktereiniging
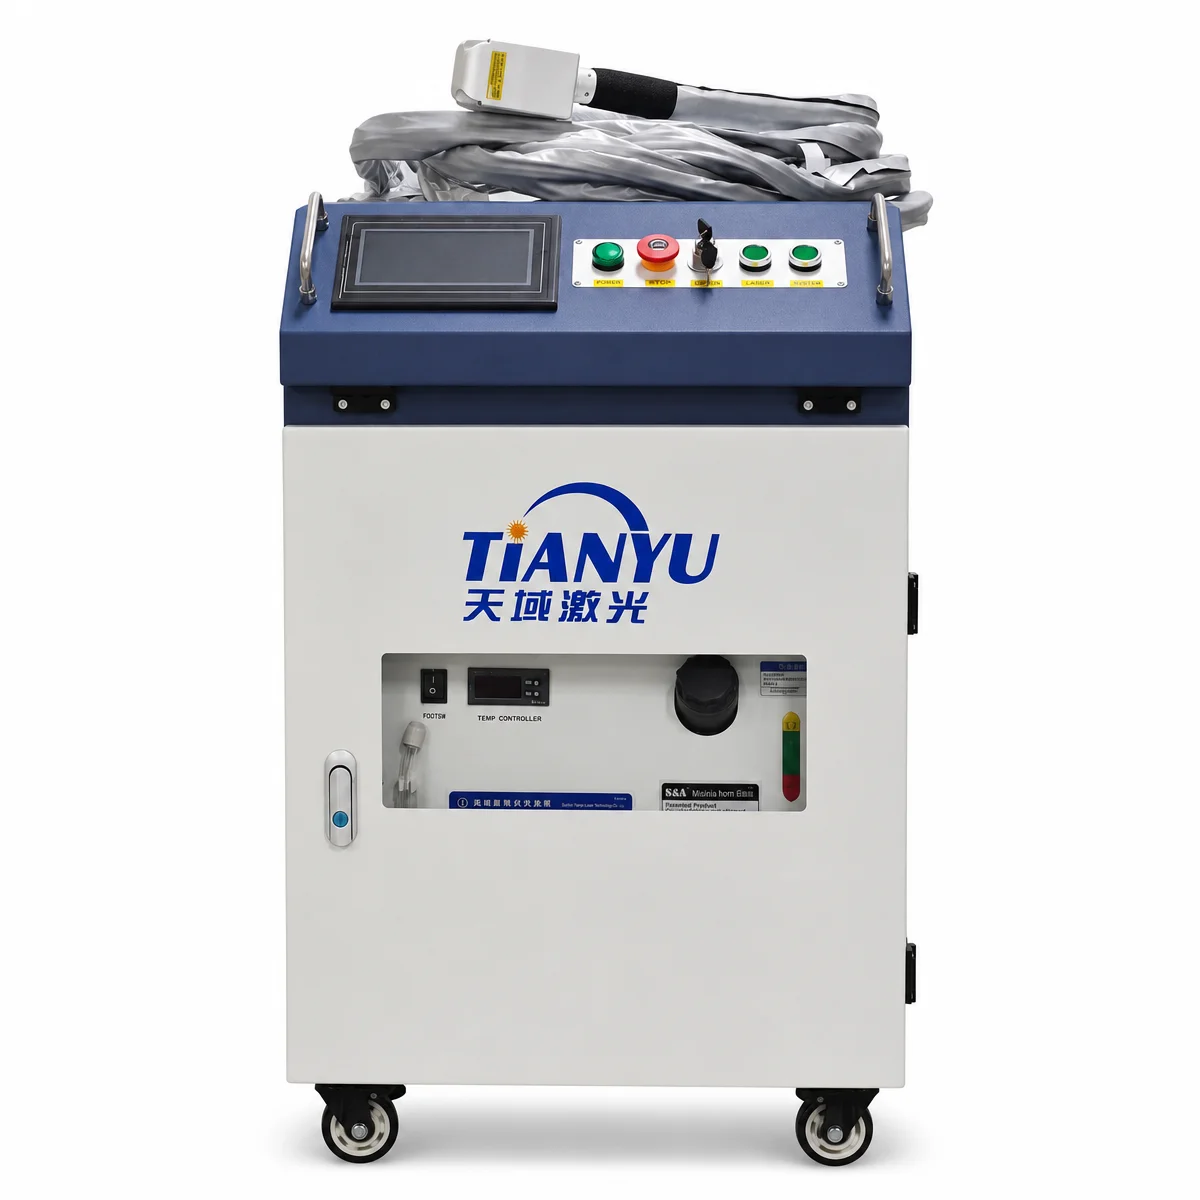
Aantal producten: Hoge-vermogens hybride laserreinigingsmachine van 1000 W (pulsed) en 2000 W of 3000 W (continu) met vezellaser
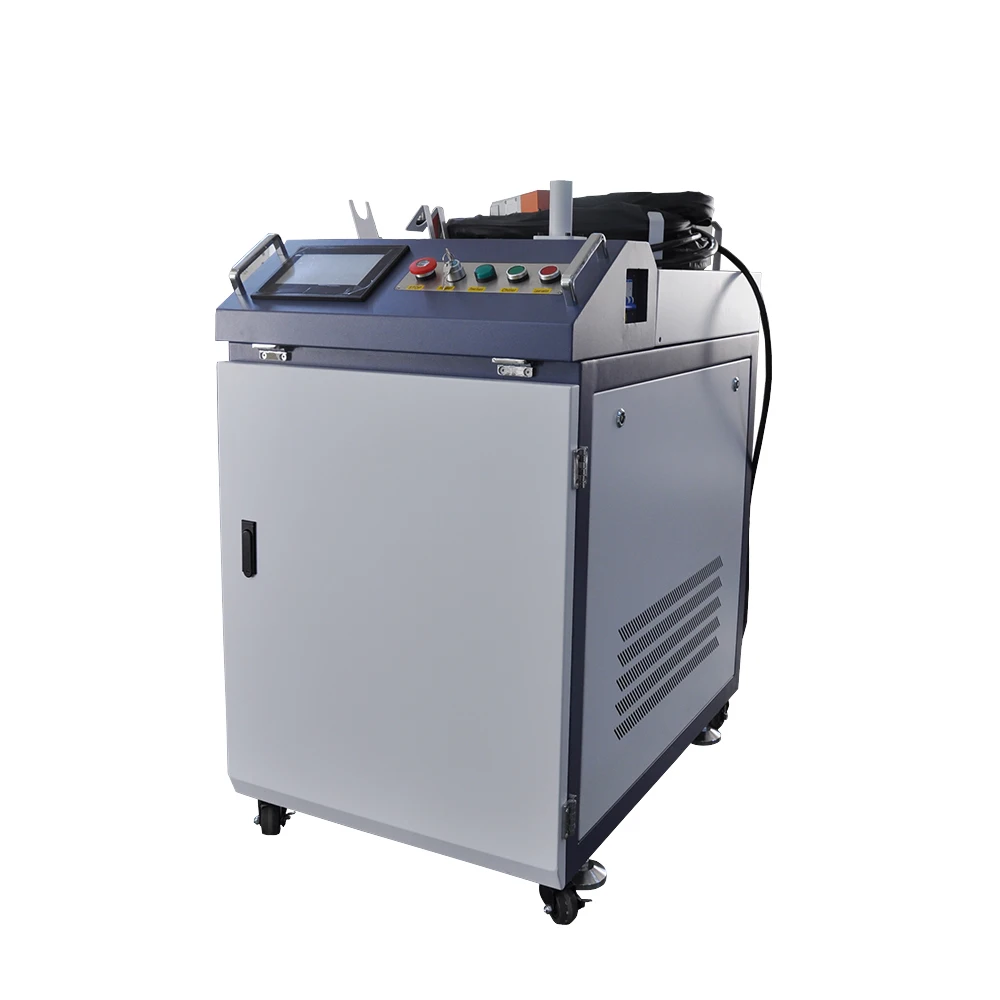
Aantal producten: 2000 W laserroestverwijderingsmachine, handbediende laserreinigingsmachine, prijs voor verwijdering van verf/roest/olie
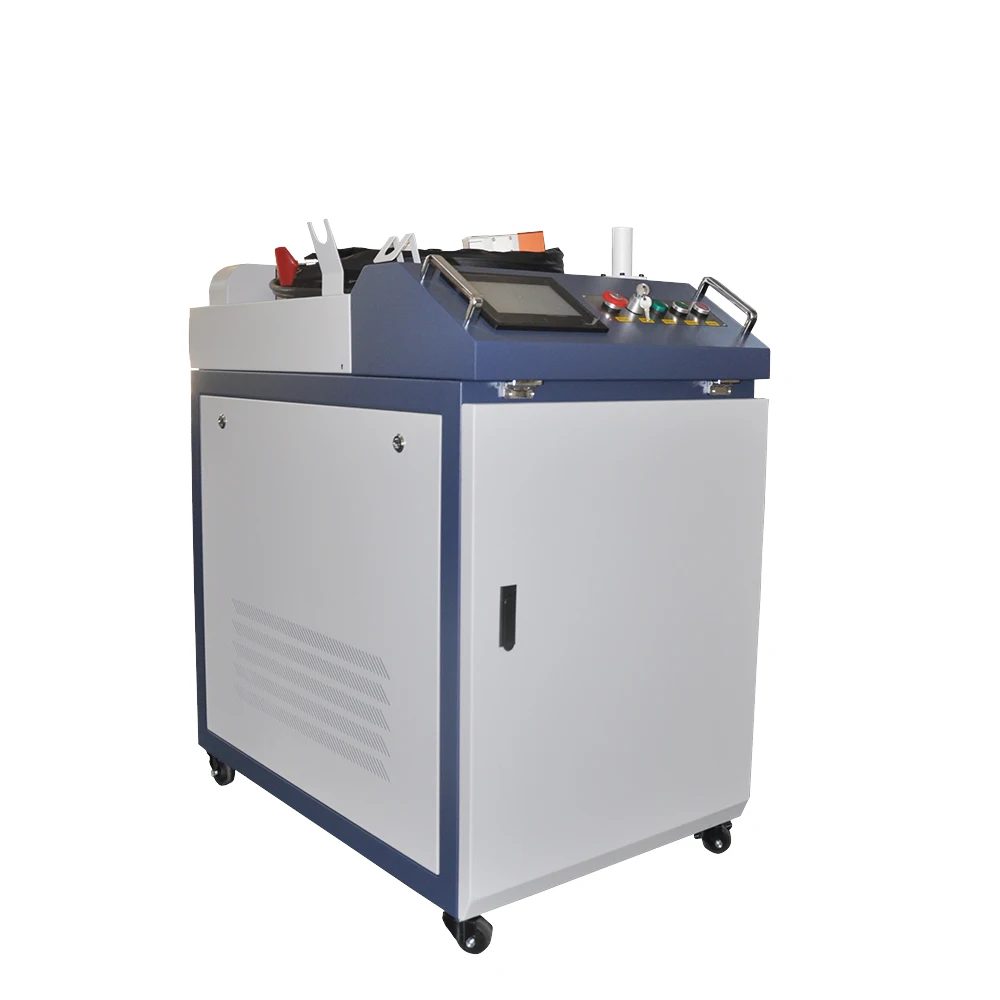
Aantal producten: Fabriekslevering rechtstreeks van Wuhan Raycus: staalreiniger Narran, 1000 W, 1500 W, 2000 W — leverancier uit de Republiek; laserreinigingsmachine

 EN



