 ×
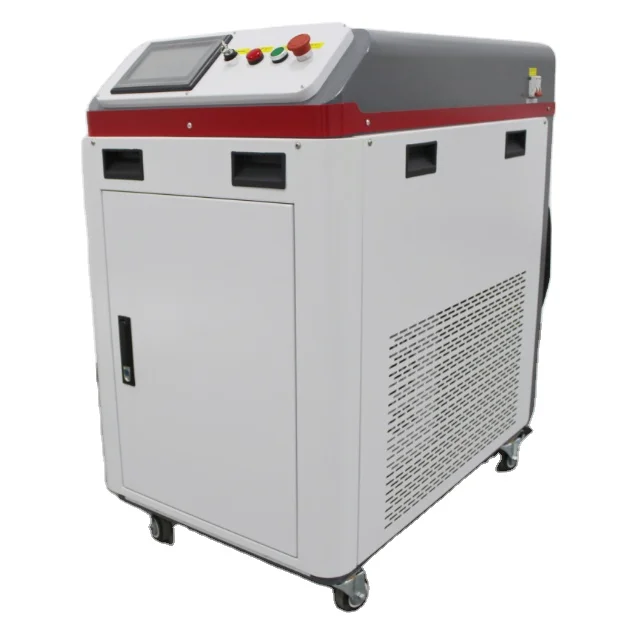
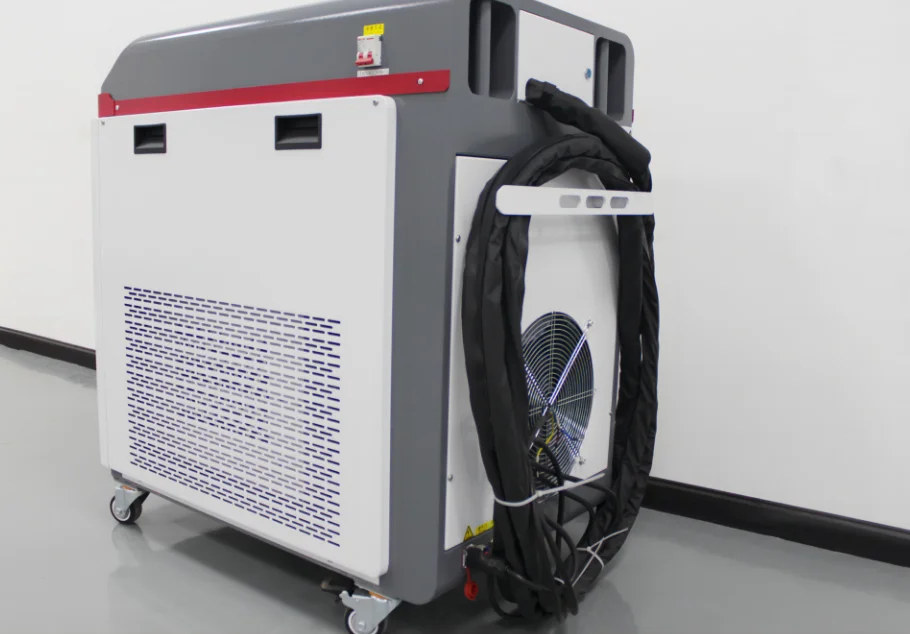
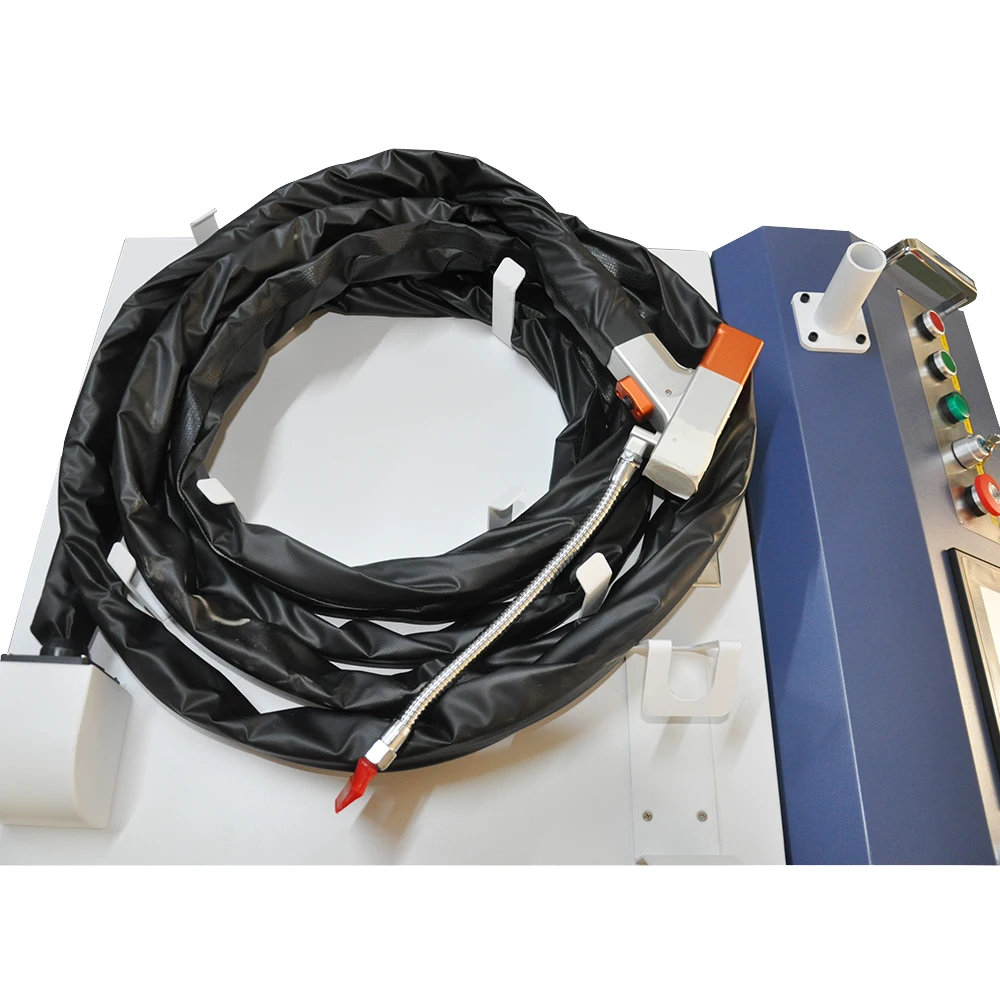
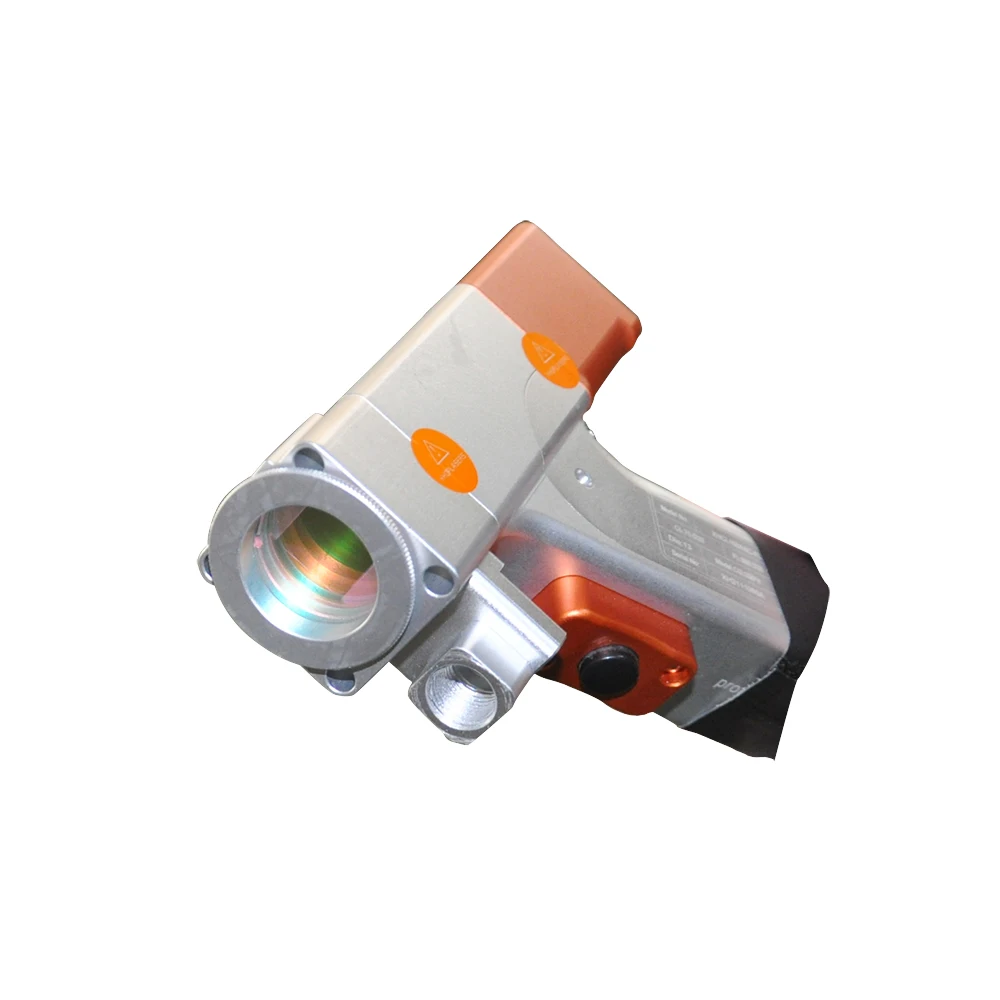
製品 |
CW方式レーザー刻印機 |
|||
ブランド名 |
ティエンユウ |
|||
レーザーソース |
Jpt |
|||
レーザータイプ |
ファイバーレーザー |
|||
レーザー出力 |
1000W/1500W/2000W |
|||
レーザー波長 |
1064nm |
|||
周波数 |
20〜100kHz |
|||
マーキング深さ |
角約0.01-0.5mm |
|||
マーキング速度 |
速度10000mm/s |
|||
最小ライン幅 |
0.02mm |
|||
繰り返し精度 |
0.002mm |
|||
マーキングエリア |
110×110mm/175×175mm/200×200mm(オプション) |
|||
ソフトウェア |
JCZ EZCAD |
|||
電源装置 |
aC110V/220V ±10%、50/60Hz |
|||
冷却方式 |
空気冷却 |
|||
動作温度 |
10-35℃ |
|||
消費電力 |
1000W~3000W |
|||
グラフィックファイル形式 |
PLT、DXF、AI、BMP、JPG、DST、GIF、TAG、PNG、TIF |
|||
機械の重量 |
55-65キログラム |
|||
機械のサイズ |
77×61×55cm |
|||
包装 |
プレイスボードの箱 |


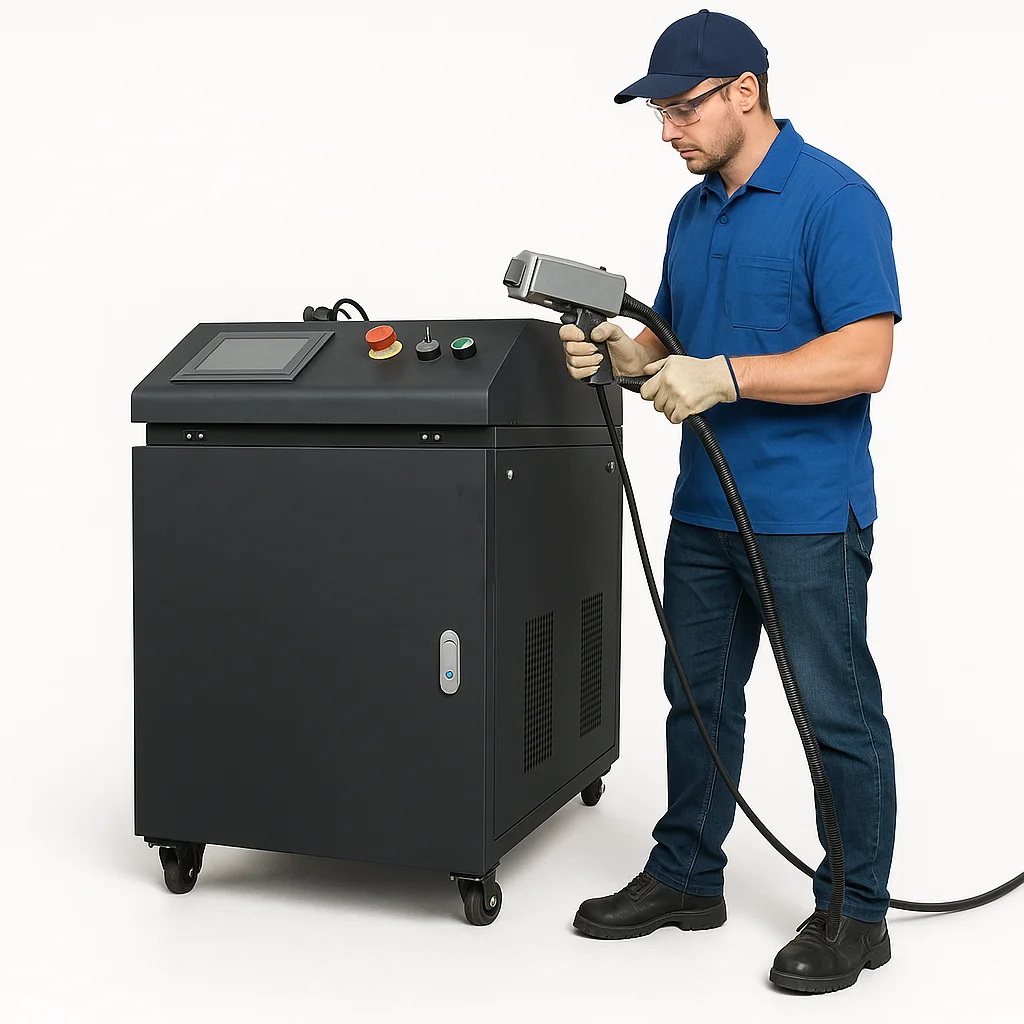


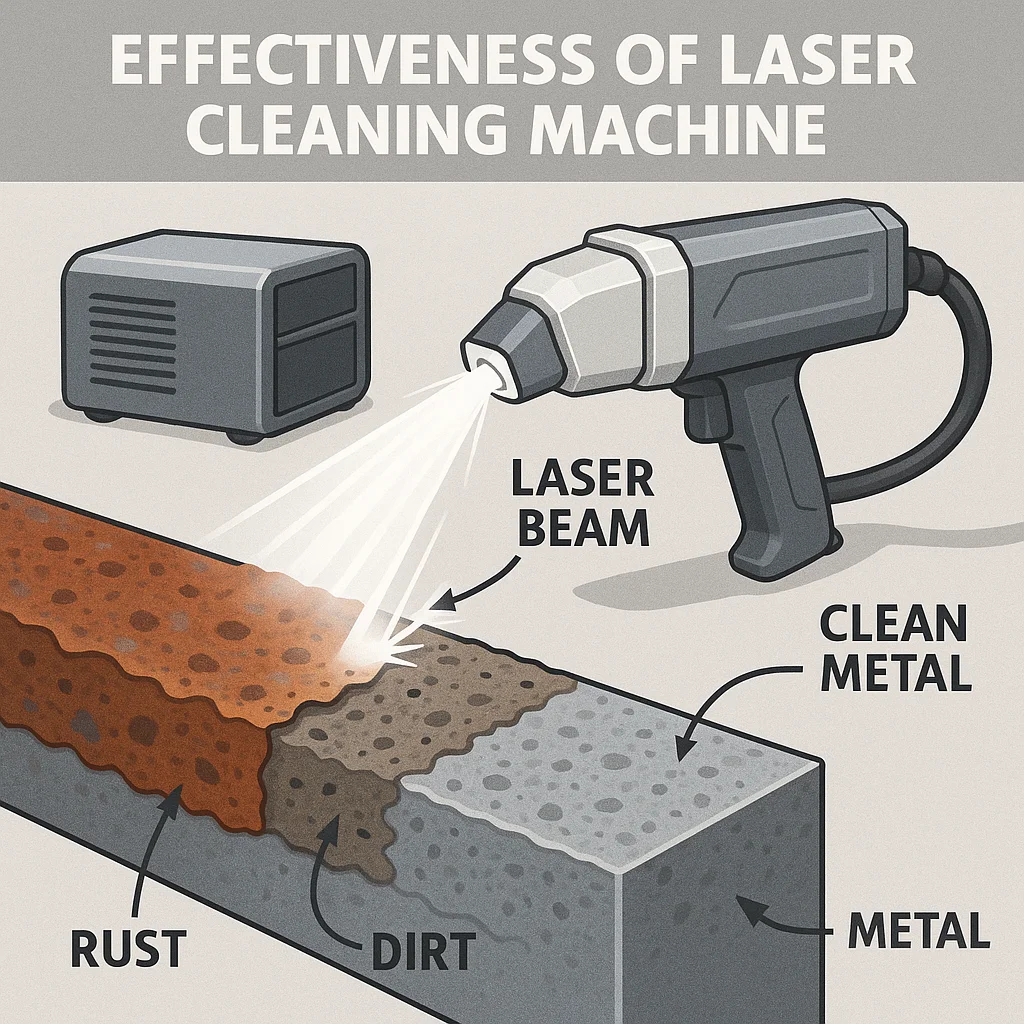


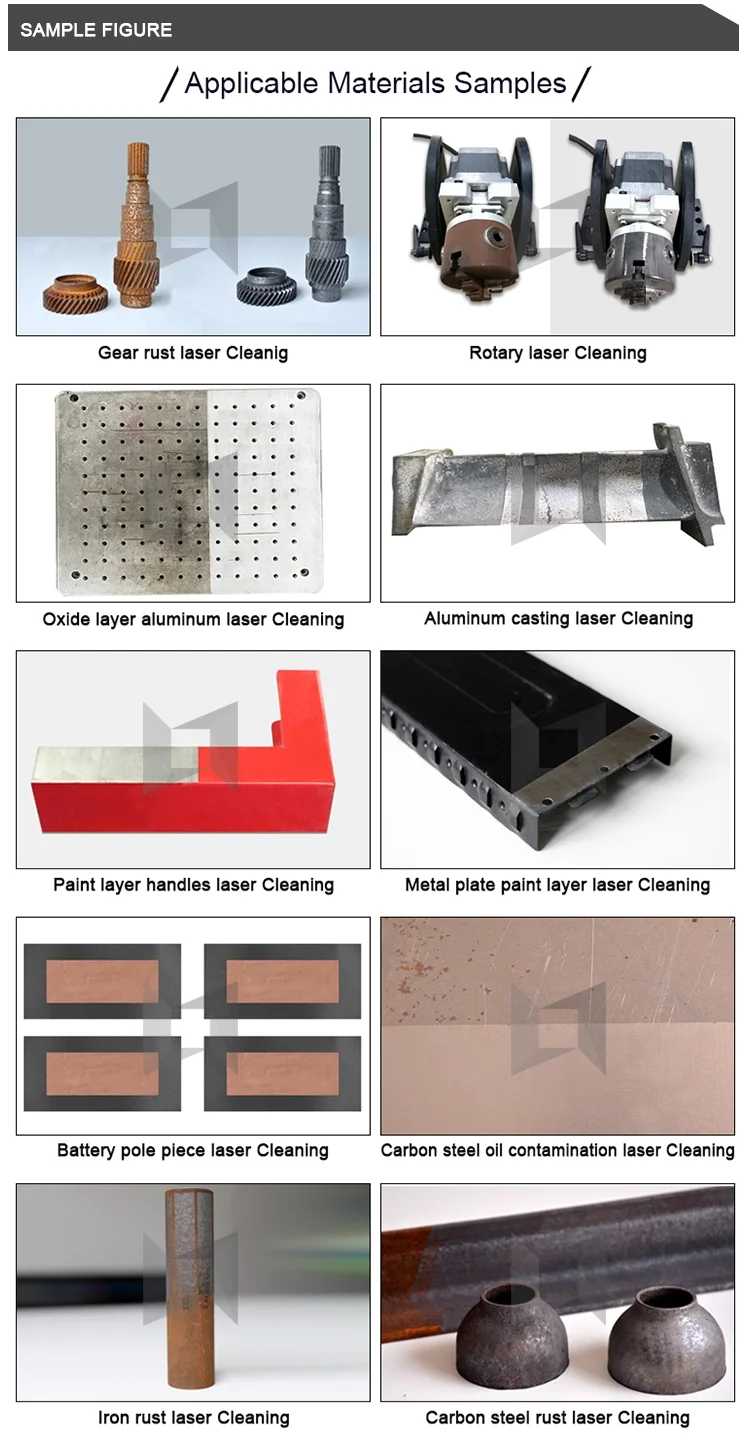
レーザー洗浄では、適した素材の表面から錆、酸化皮膜、塗料および特定のコーティングを除去できます。その効果は、母材の種類、被覆層の組成および厚さによって異なります。最適な洗浄条件を判断するため、実際の写真と素材の詳細情報をご提供ください。
適切に選択されたレーザー条件を用いれば、不要な層を除去しつつ、基材への影響を最小限に抑えることができます。ただし、損傷のない結果が自動的に得られるわけではありません。感光性の高い表面、薄い部品、あるいは unfamiliar なコーティングについては、量産開始前に、ご要件に合致する仕上がり品質が得られるかを必ず事前に検証してください。
パルス式システムは、選択的洗浄を実現するためのエネルギー供給を柔軟に制御できます。一方、連続波式システムは、より多くの熱入力を許容できる頑健な表面に向いています。出力(ワット数)のみで判断せず、基材の種類、コーティングの性質、求められる仕上がり品質、および実際の検証済み生産性に基づいて選定してください。
洗浄速度は、コーティングの厚さ、密着性、表面形状、および要求される清浄度によって変化します。比較試験を行う際は、同一素材・同一仕上がり基準で評価してください。有効な試験方法として、洗浄面積、処理時間、使用設定条件、および追加パスの有無を記録することが挙げられます。
レーザー洗浄は、研磨材や化学洗浄剤を用いずに特定の部位を狙って行うことができます。選択的な除去や後処理作業の削減が重要な用途では、導入の検討価値があります。一方で、広範囲または形状が複雑な対象物に対しては、サンドブラストや化学処理の方がコスト面で有利な場合もあります。
電力費、排気フィルター、保護光学部品、冷却装置の保守、人件費、および除去残渣の処分費用を含めてご検討ください。レーザー洗浄ではブラスト材が不要ですが、システム全体の保守管理は引き続き必要です。ご要件に応じた仕上がり品質を実現する前提で、1個あたりまたは1平方メートルあたりのコストで比較することをお勧めします。
洗浄過程では微粒子が発生し、塗膜などから有害物質が放出される可能性があります。そのため、用途に応じた適切な排気・フィルター設備が必要です。また、高出力の開放型レーザーシステムでは、レーザーによる危険を防止するための制御区域の設定、適切な遮蔽、訓練を受けたオペレーターの配置、および適切に選定された保護具の着用も必須となります。
基材、付着物またはコーティングの種類、おおよその層厚、部品の寸法、1日あたりの作業量、および仕上げ要件をお知らせください。写真や代表的な試料を提供していただければ、選択的除去、表面保護、あるいは高生産性のいずれを最優先とするかを評価するのに役立ちます。
手持ちレーザー溶接機
適切な装置であれば、ステンレス鋼、軟鋼、アルミニウムなど、特定の金属を溶接できます。溶接適合性は、合金の種類、板厚、表面状態、継手形状によって異なります。異種金属の溶接については、それぞれ個別に評価が必要です。ある組み合わせで成功したからといって、すべての合金が適合するわけではありません。
信頼性のある溶接可能な板厚は、材料の種類、継手形式、組立精度、レーザー出力、および必要な貫通深さに依存します。「最大板厚」という単一の数値だけでは十分とは言えません。ご使用になる継手図面と受入基準をお知らせいただければ、実際の生産に適した板厚範囲を明確に設定できます。
適した継手に対しては、レーザー溶接により溶接速度の向上、変形の低減、仕上げ作業の削減が可能です。その効果は、部品の組み合わせ精度(フィットアップ)、材質、品質要求仕様によって異なります。準備・溶接・検査・再作業を含む、1個の合格品あたりの総工程時間を比較してください。
基本操作は、一部の従来型溶接法に比べて習得が容易ですが、安定した高品質の溶接を実現するには、十分な練習と適切な条件設定が不可欠です。使用開始前には、レーザー安全教育の受講および承認済み作業エリアの確保が必須です。扱いやすさは、プロセスの資格認定(プロセス定立)を代替するものではありません。
シールドガスは通常、溶接部を保護するために使用します。ガスの種類は、対象材質および溶接プロセスに適合するものを選択する必要があります。密着度の高い継手では、フィラー線を用いずに溶接可能な場合があります。一方、他の継手では、互換性のあるワイヤーフィーダおよびフィラー材の使用が推奨される場合があります(対応機種に限る)。
適切な継手組み立てと溶接条件を用いれば、レーザー溶接は狭く均一な溶接ビードを形成し、仕上げ作業を軽減できます。最終的な外観は、母材、清浄度、保護ガスの種類および供給状態、およびオペレーターの技術に左右されます。ご自身の視覚的・機械的受入基準に基づき、実際の結果を確認してください。
開放型高出力レーザー溶接を行うには、制御された作業エリア、適切な遮蔽壁またはエンクロージャー、排気装置、および用途に応じた保護具が必要です。また、反射光も危険を伴います。通常の溶接用保護具だけでは不十分であり、必ず機器の取扱説明書および有資格者の現場安全評価に従ってください。
シールドガス、電力、保護レンズ、ノズル、冷却装置の保守、および使用する場合の溶接ワイヤーの予算。作業工数および溶接後の仕上げ作業も含めてください。レーザ出力や機器価格単体ではなく、合格した溶接継手あたりのコストで比較してください。
レーザーマーキングマシン
ファイバーレーザーは金属および特定のプラスチックへのマーキングに広く用いられています。MOPA方式ファイバーシステムはパルス幅制御機能を備え、特定のマーキング効果を実現します。UVレーザーおよびCO₂レーザーは、それぞれ異なる材質や表面仕上げに適しています。実際の被加工材および要求されるマーキング品質を用いて試験を行い、その結果に基づいて光源を選定してください。
レーザーマーキングは、通常の印刷インクを付着させるのではなく、材料そのものを変化または除去します。耐久性はマーキング方式、深さ、被加工材および使用環境によって異なります。摩擦、化学薬品、熱にさらされる部品については、承認前に該当する耐久性試験を明記してください。
これらは一般的なレーザー刻印の応用例ですが、対応可能なファイル形式や可変データ機能は、コントローラーおよびソフトウェアによって異なります。トレーサビリティコードについては、見た目だけでなく、想定されるスキャナーまたは検証機器によるコントラスト、サイズ、読み取り性を実際に評価してください。
MOPAパルス制御により、ステンレス鋼への特定の色調表現や、陽極酸化アルミニウムへの黒色刻印が可能になります。ただし、その結果は合金種類、表面仕上げ、加工条件などに大きく左右されます。これはフルカラー印刷ではなく、すべての刻印作業でMOPAが必要というわけでもありません。
円筒状部品には適切なロータリーフィクスチャを使用できますが、一部の形状では3次元焦点調整や専用の位置決め機構が必要となる場合があります。部品の寸法、重量、形状、刻印位置を事前に確認してください。ロータリー付属装置のみで、あらゆる曲面部品が必ずしも対応可能になるわけではありません。
必要な出力は、材料、サイクルタイム、マーキング深度によって異なります。レンズの選択は、利用可能なスキャン範囲および実現可能なスポット特性に影響します。高出力や広いスキャン範囲が、必ずしもより精細なマーキングを実現するわけではありません。ご使用のアートワークおよび部品仕様と照らし合わせて、両方を評価してください。
サイクルタイムは、アートワークのサイズ、塗りつぶし密度、マーキング深度、材料、および部品の搬入方法によって異なります。メーカーが公表しているスキャン速度は、完成品の実際の生産効率(スループット)とは異なります。位置決め、マーキング、部品の搬出、および必要に応じたコード検証を含む、一連の完全な作業サイクルで評価してください。
システム連携の可否は、選択したコントローラー、ソフトウェアライセンス、および利用可能なインターフェースに依存します。購入前に、トリガー条件、可変データの入力元、部品追跡方法、エラー処理手順を明確にしてください。コンベアによるマーキング、データベース接続、およびカスタムソフトウェアの対応については、それぞれ具体的な構成オプションとして事前に確認が必要です。
ファイバーレーザー切断機
ファイバーレーザー切断機は、適切な構成を用いることで、軟鋼、ステンレス鋼、アルミニウムなどの一般的な金属を加工できます。切断可能な板厚は、機種、材料、アシストガスによって異なります。機種ごとの切断チャートを参照し、生産品質の切断と最大切断厚の違いを明確に区別してください。
最も頻繁に加工する材料・板厚、受注数量、および要求されるエッジ品質を基準に、適切な出力を選定してください。より高い出力は、条件に合った作業において生産性を向上させる可能性がありますが、ガス供給能力、ローディング時間、電源容量、および総投資額なども併せて検討する必要があります。
適切に設定された加工条件により、比較的清潔なエッジを得ることは可能ですが、スラグ付着、酸化、表面粗さは材料・板厚・ガス種・部品形状によって左右されます。自社で許容できるエッジ品質およびその後の工程を明確に定義してください。すべての部品が仕上げなしでそのまま使用可能であると想定しないでください。
主要なコストには、アシストガス、電力、ノズル、保護ウィンドウ、冷却、排気、保守および人件費が含まれます。また、材料の使用効率も重要です。代表的な図面と現地のガス・電力単価を用いて、完成品1個あたりのコストを比較してください。
ガスの種類は、切断面の酸化状態、加工速度、およびコストに影響を与えます。軟鋼の切断には酸素が一般的ですが、酸化を避けた切断面が必要な場合は、通常、窒素が選択されます。圧縮空気は、一部の用途に適しています。ただし、ご使用の機械および加工材質に応じて、許容されるガスの品質、圧力、供給能力を必ず確認してください。
板材とパイプの両方の加工に対応するよう構成された機械のみが、この機能を備えています。パイプ切断には、適切なワークホルダー、サポート、および専用ソフトウェアが必要です。パイプの形状、寸法、最大装荷重量、有効長などを事前に確認してください。板材専用の切断機は、自動的にパイプ切断機能を備えているわけではありません。
必要な床面積、搬入経路、指定された場合は基礎、電源、アシストガス、冷却装置および排気設備を準備してください。必要条件は機種構成によって異なります。ワークショップの整備に先立ち、対象機種の具体的な据付レイアウト図および各種設備仕様書を必ずご請求ください。
ソフトウェアによる操作ガイダンスおよび検証済みの切断データにより、操作が簡素化されますが、オペレーターには引き続き、機械のセットアップ、ネスティング、材料の取扱い、切断品質の確認、保守点検に関する訓練が必要です。機種構成を選定する前に、提供されるソフトウェアの内容、訓練の範囲および技術サポート体制を必ずご確認ください。
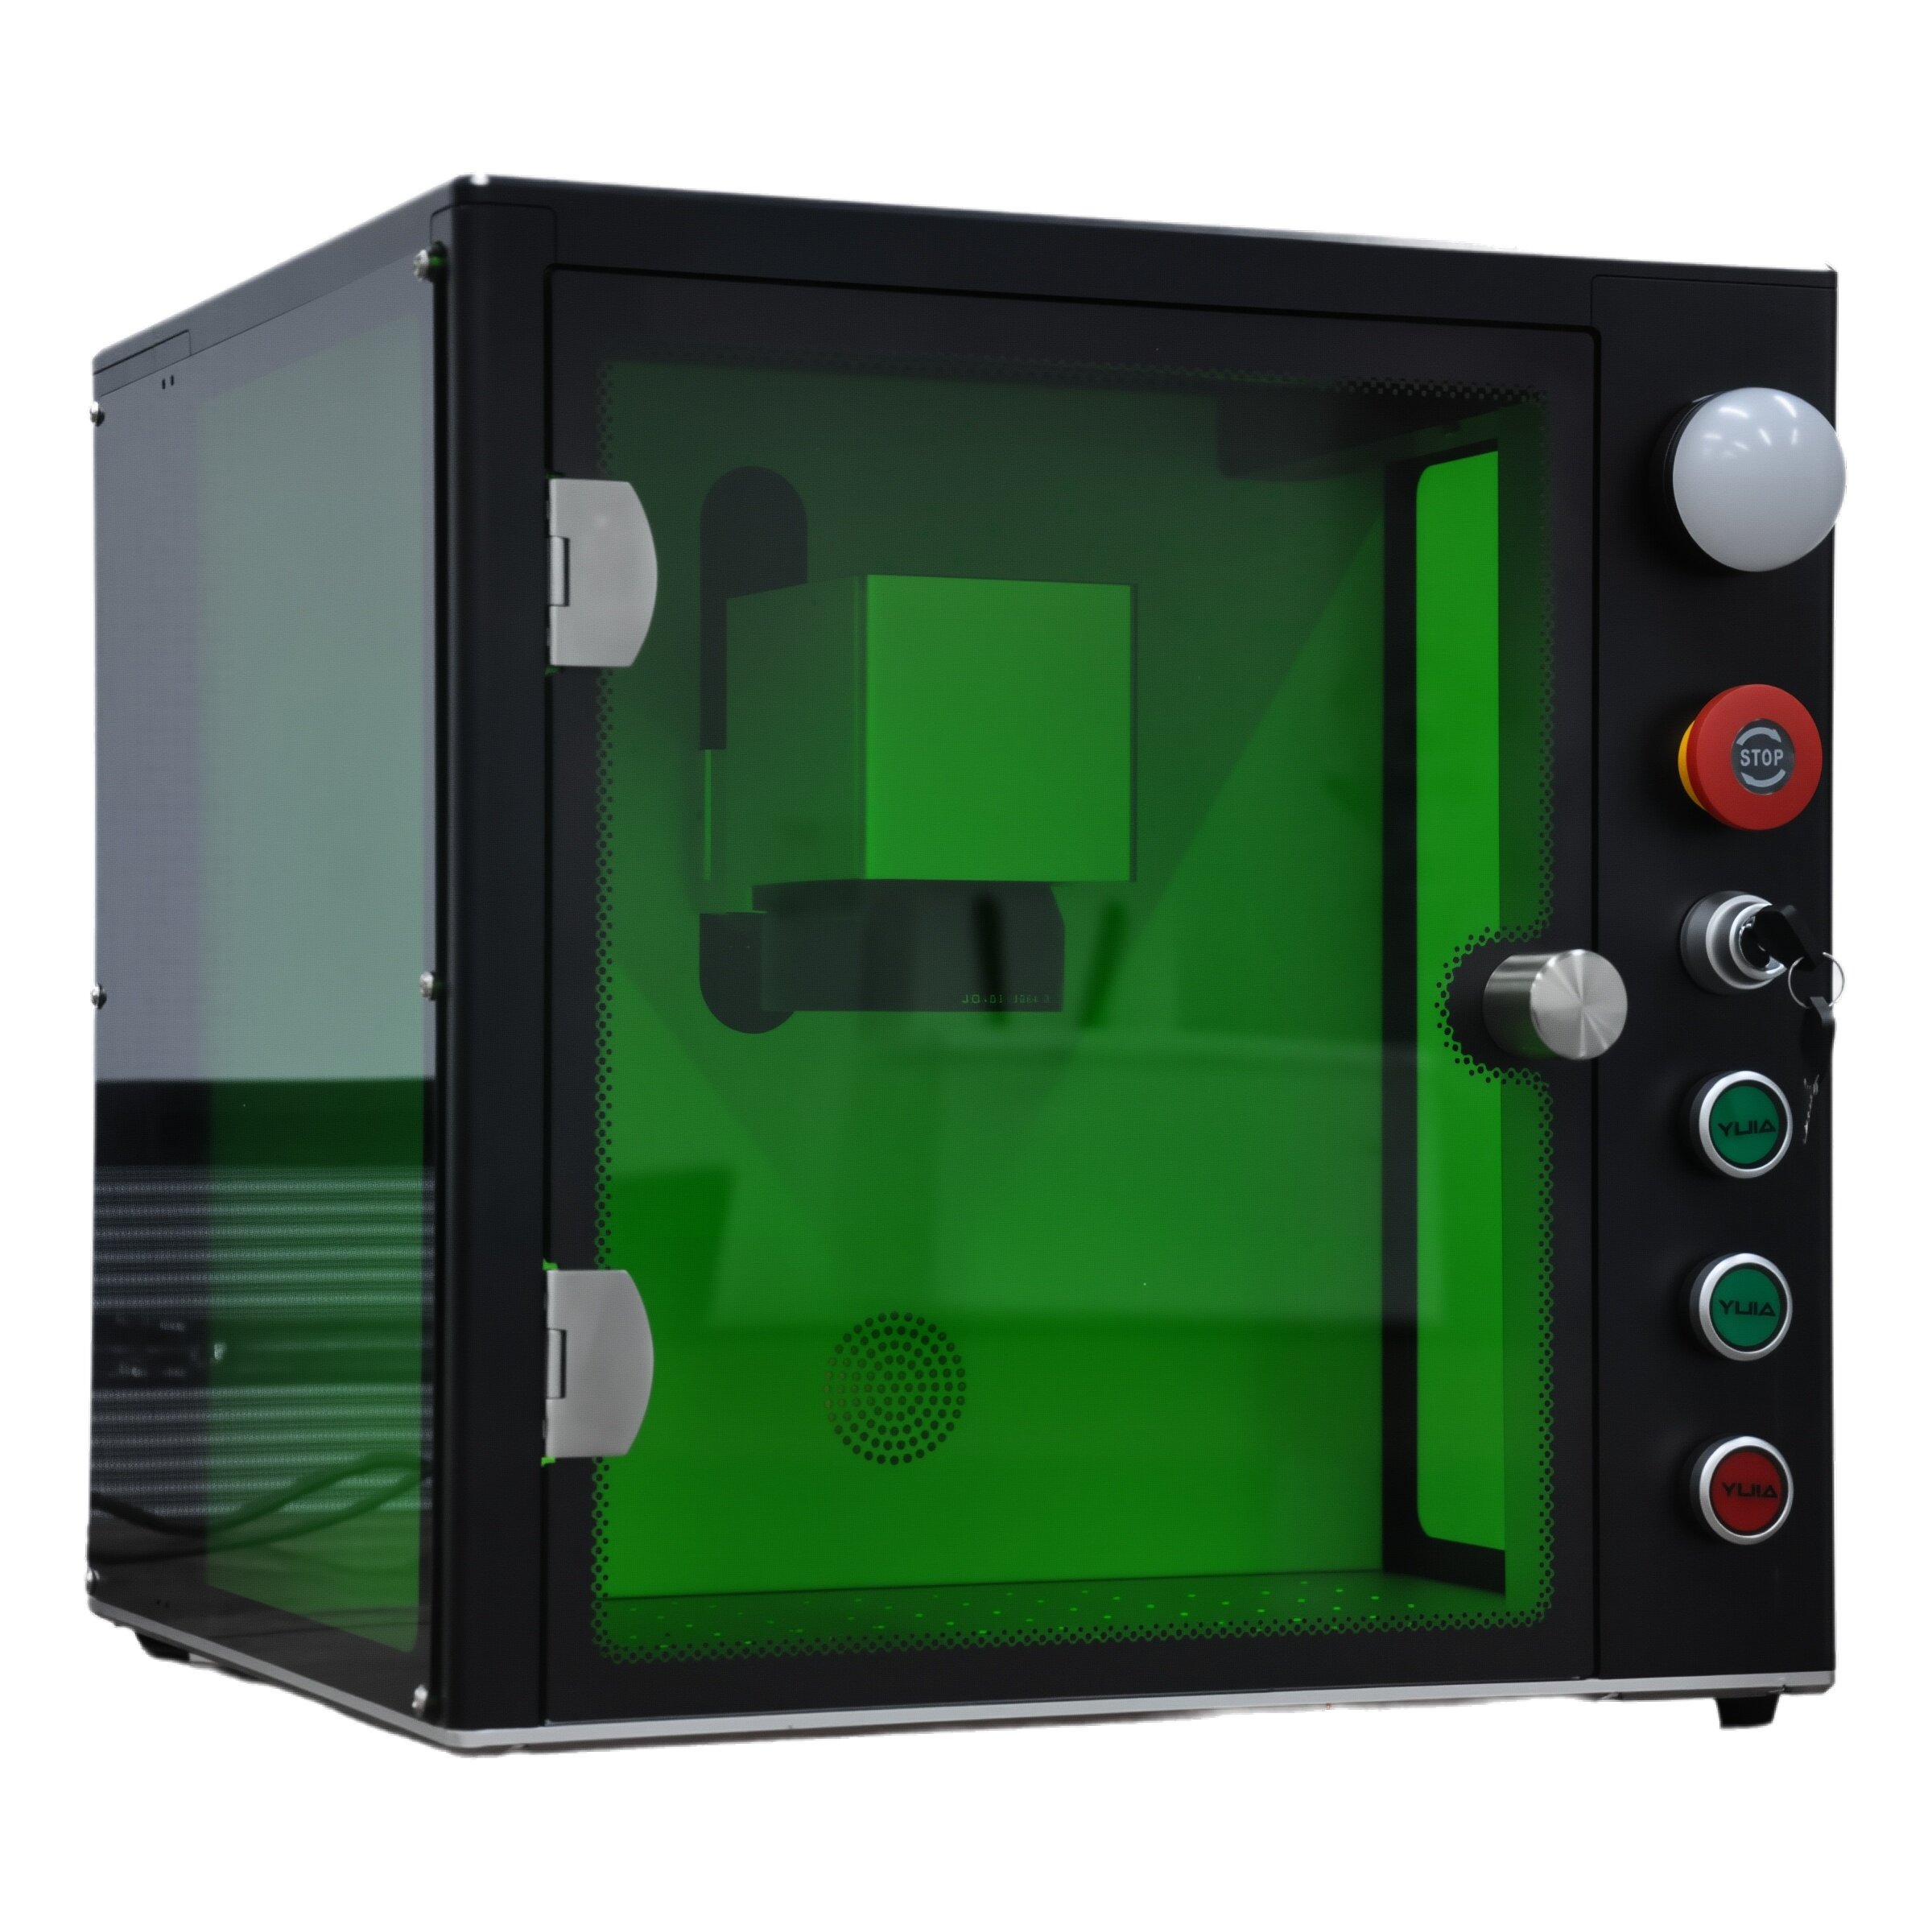
製品番号: 小型密閉型マーキング機
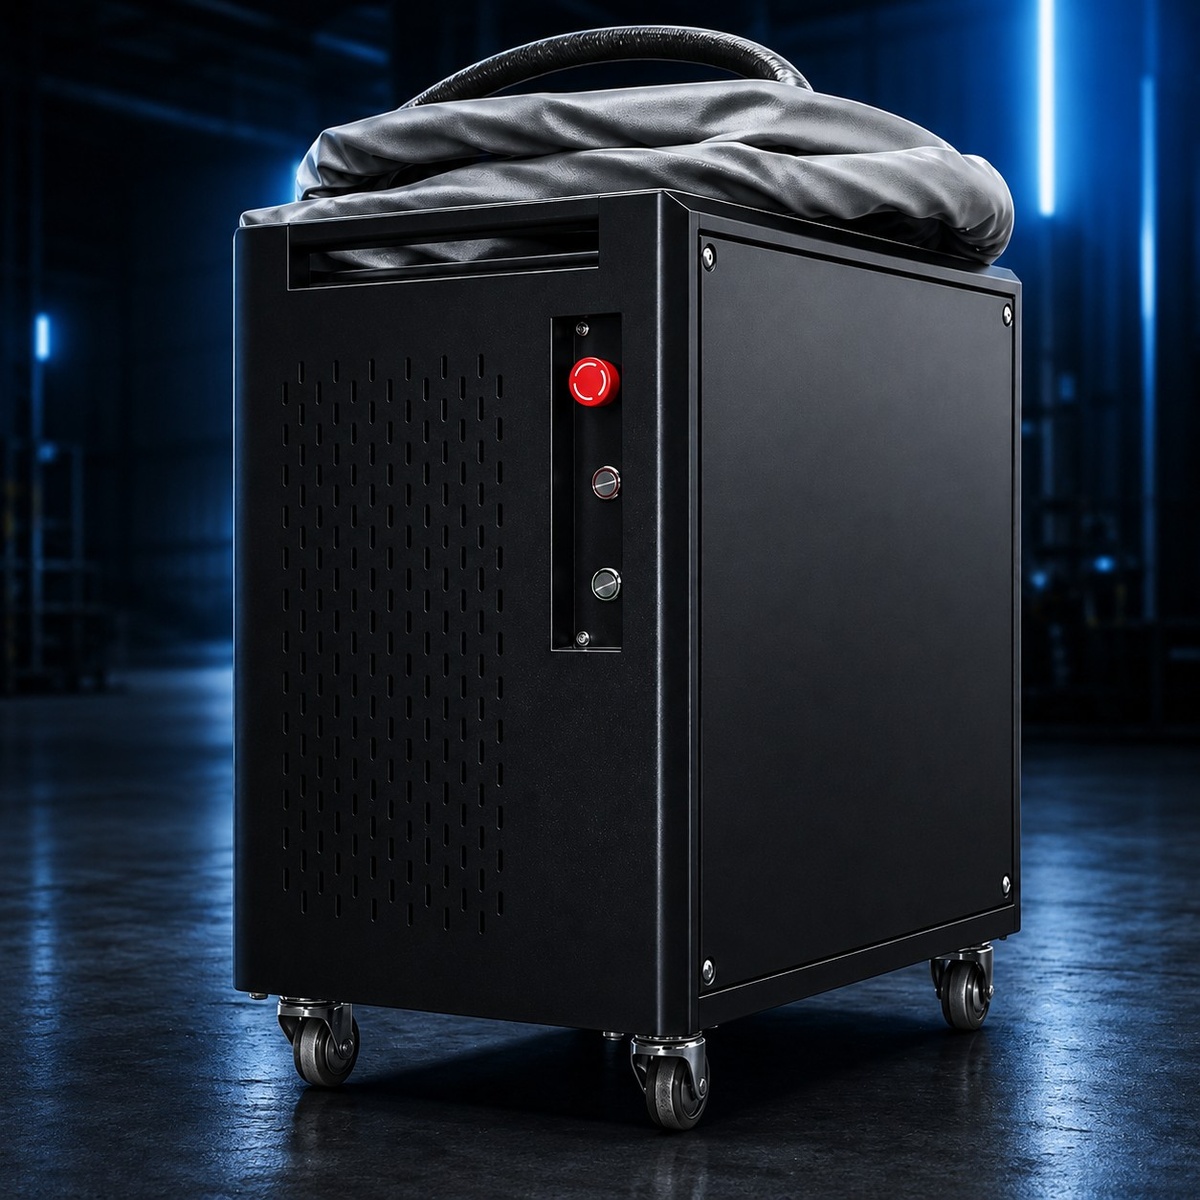
製品番号: 100W~300W パルスレーザー洗浄機
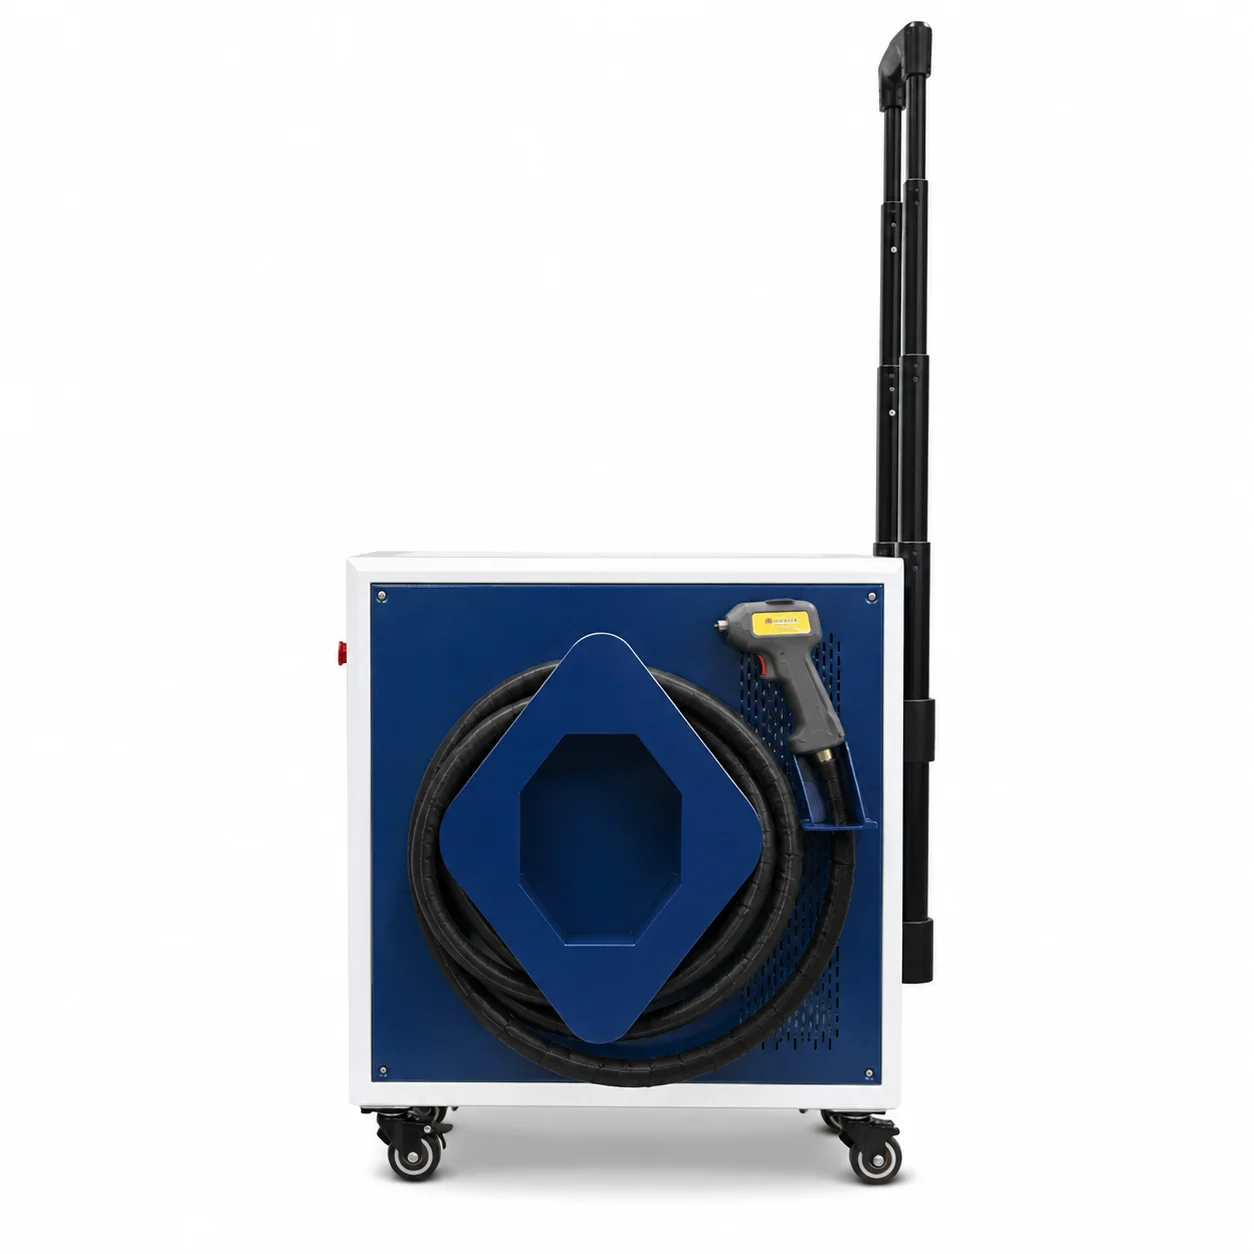
製品番号: 500Wパルス式携帯型レーザー錆除去機(頑丈なキャリータイプ)|金属の重厚な汚れ除去に最適
製品番号: 自動車塗装用レーザー洗浄機(100W/200W/300W/500W/1000W)パルス式レーザー洗浄システム・低価格・カスタマイズ対応
製品番号: RAYCUS/JPT製ハンドヘルド型携帯レーザー洗浄機(200W)。自動車エンジンや家具などの金属洗浄に最適。
製品番号: 2024年新発売 高効率5合1クリーニング・カット・溶接/溶接部クリーニング・リチウムイオン電池溶接機(コンパクトボディ)

 EN


