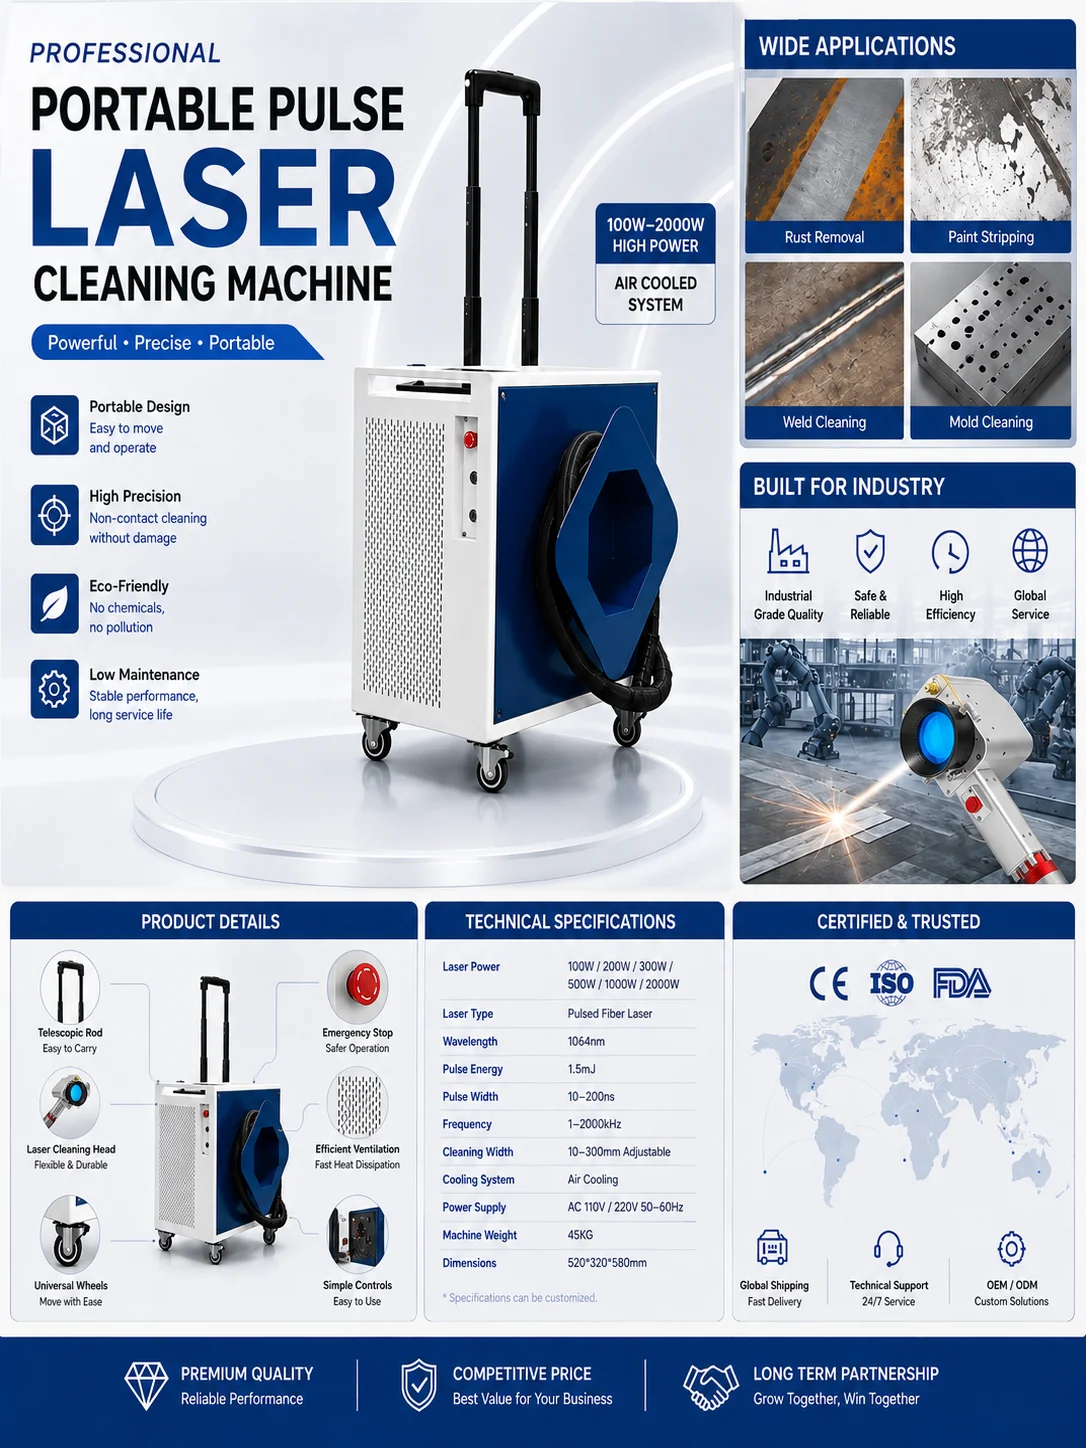
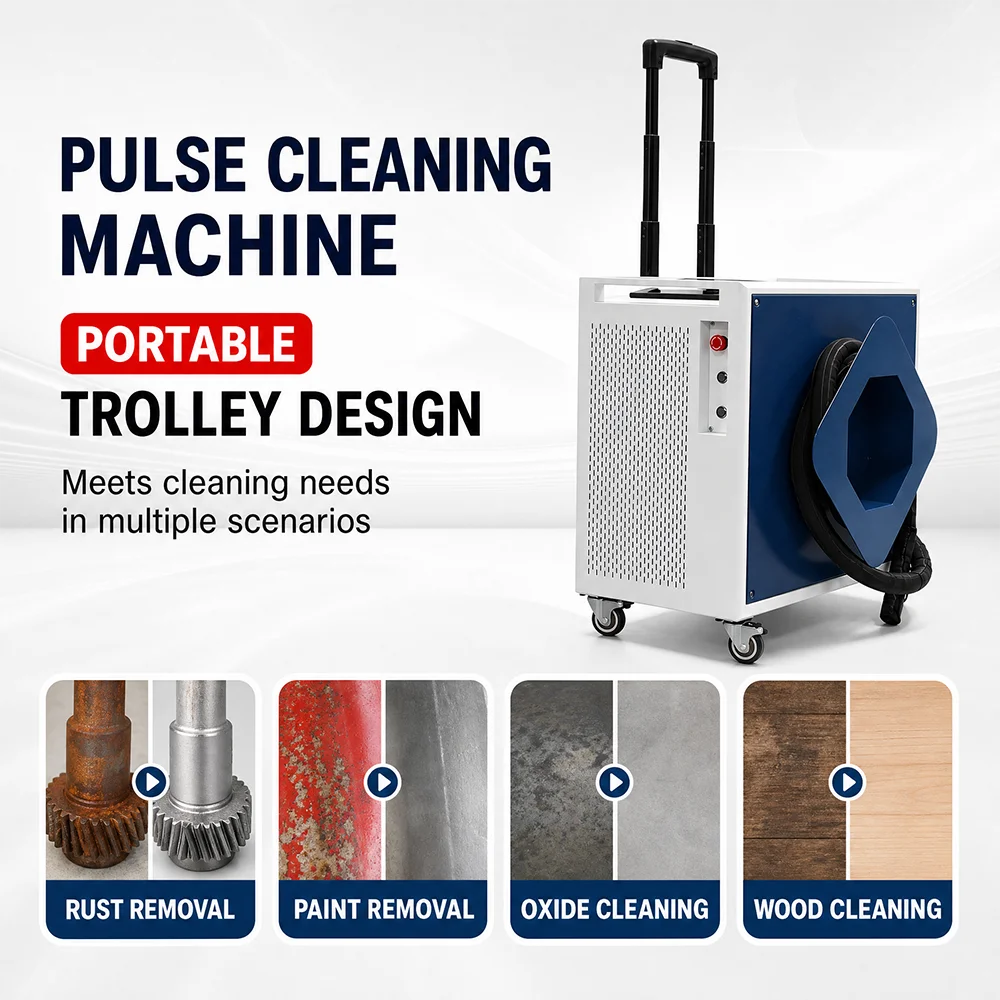
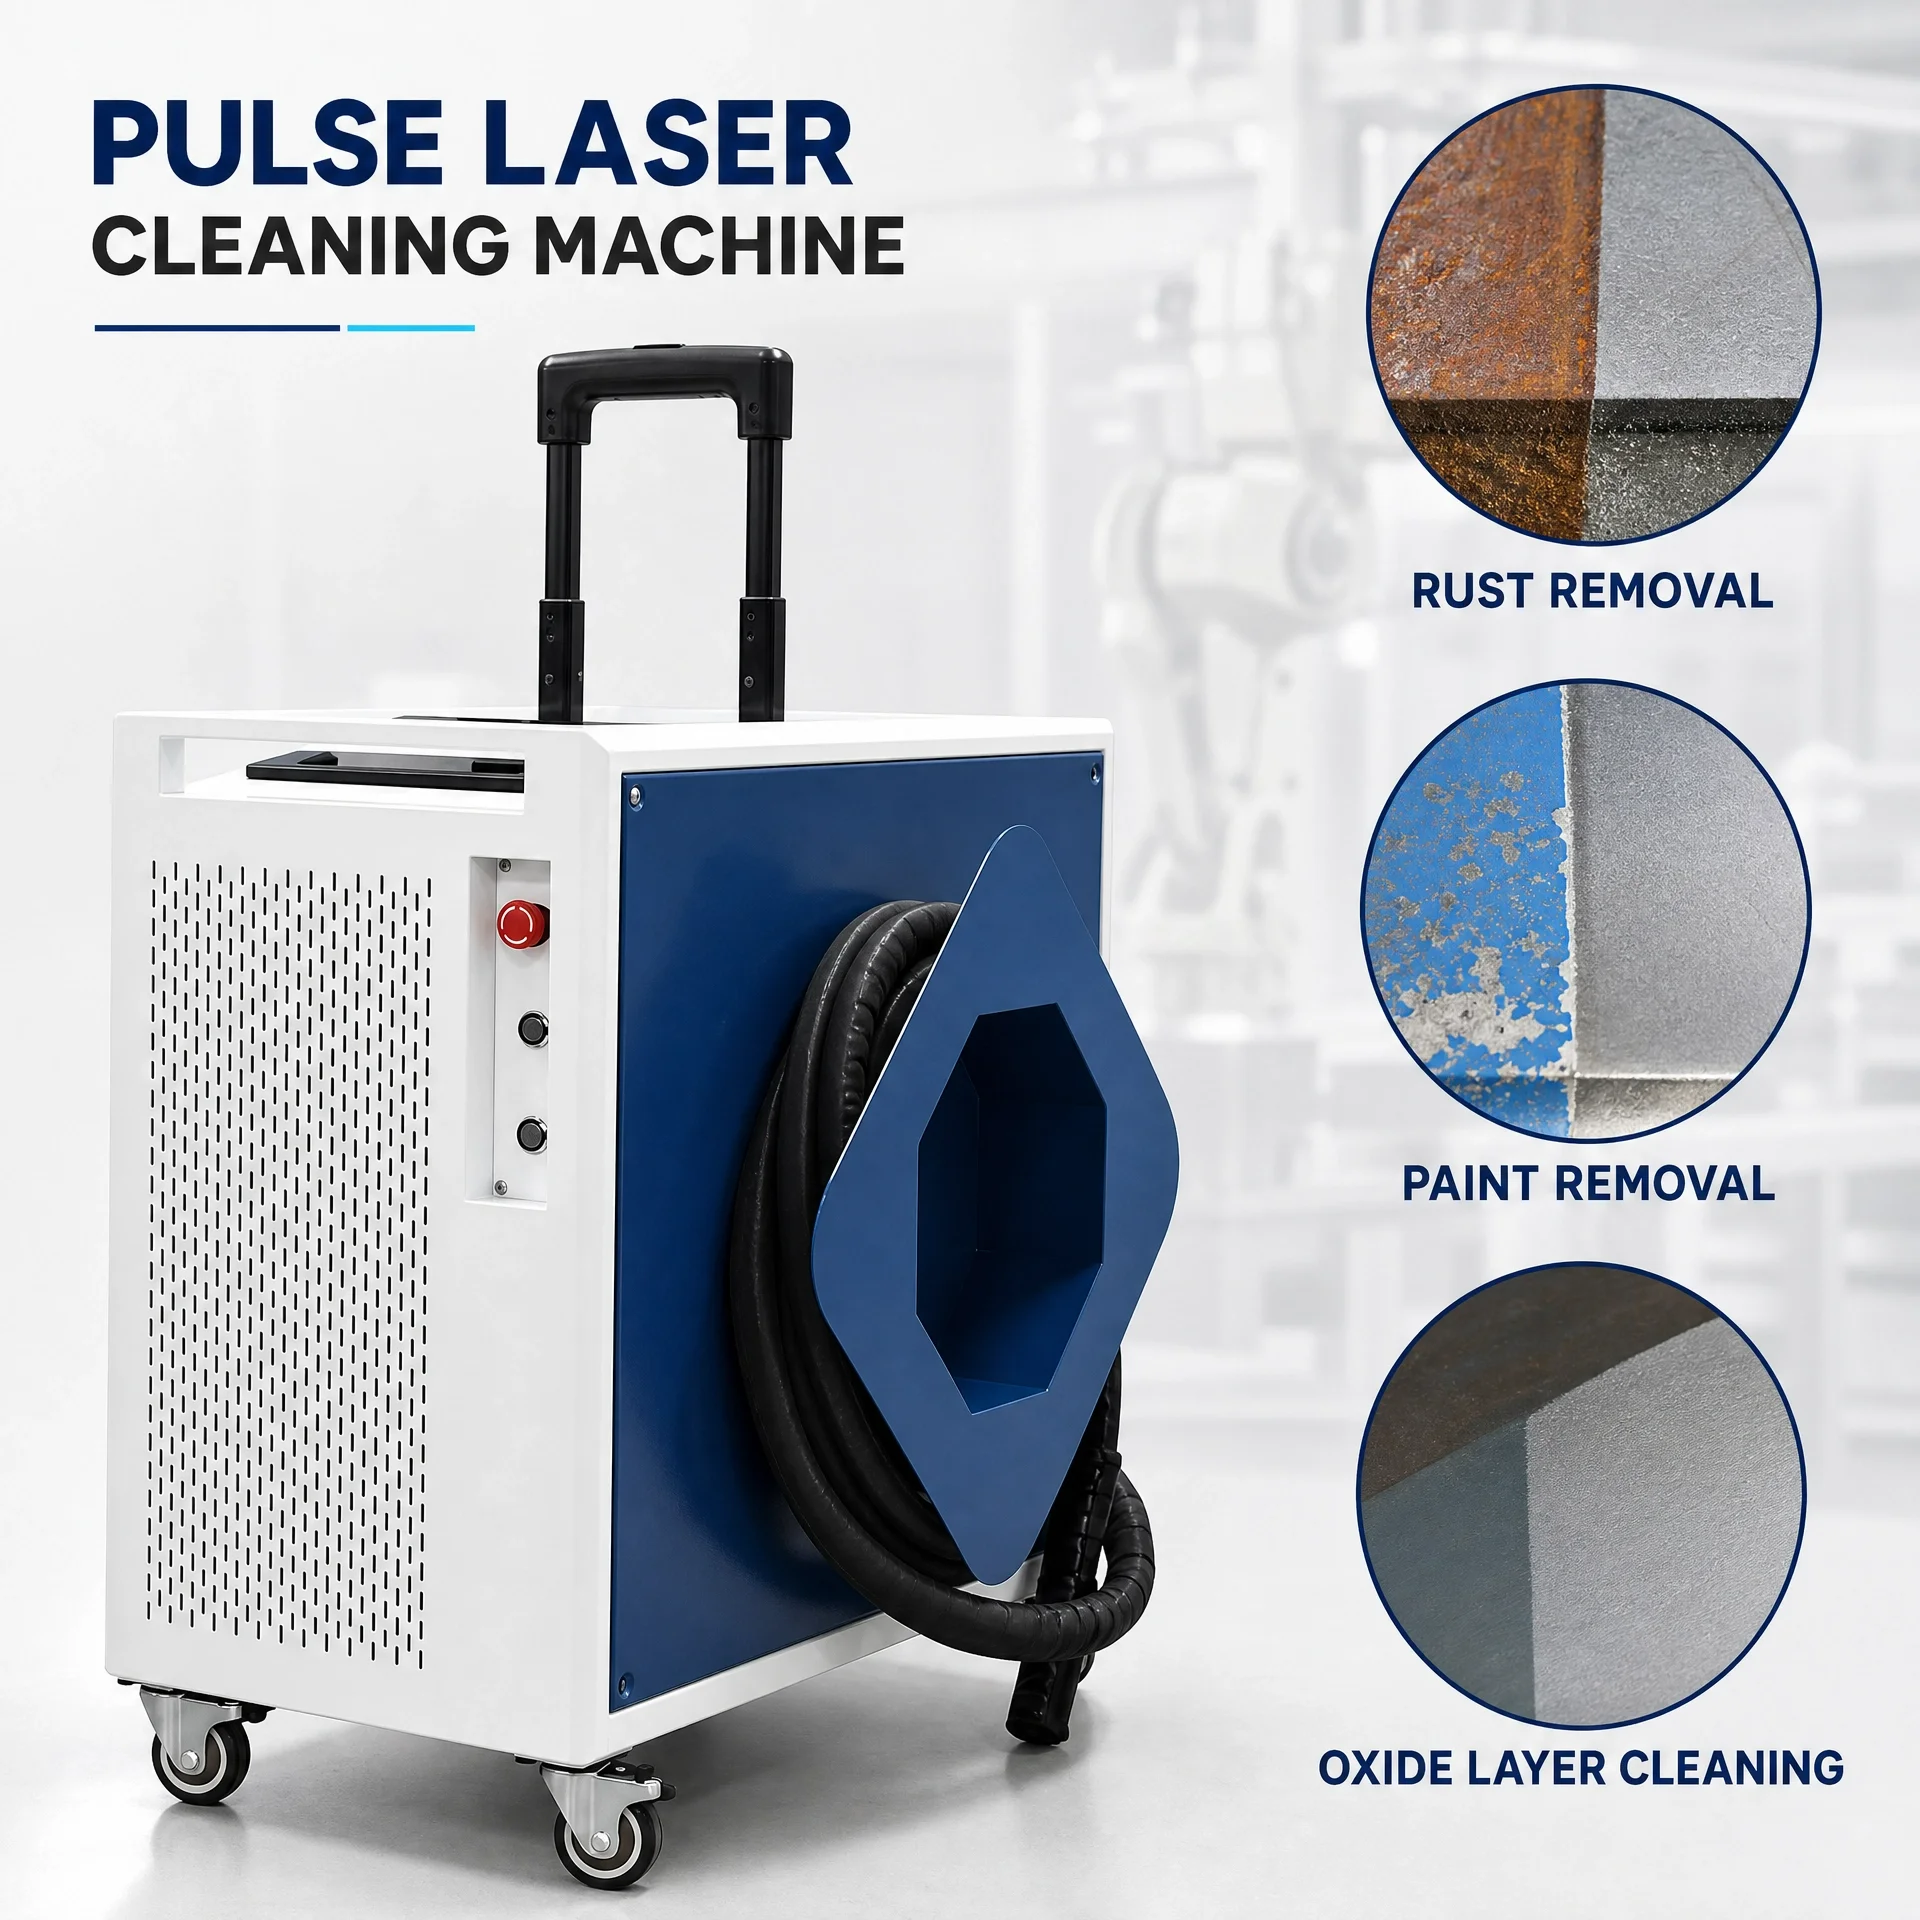
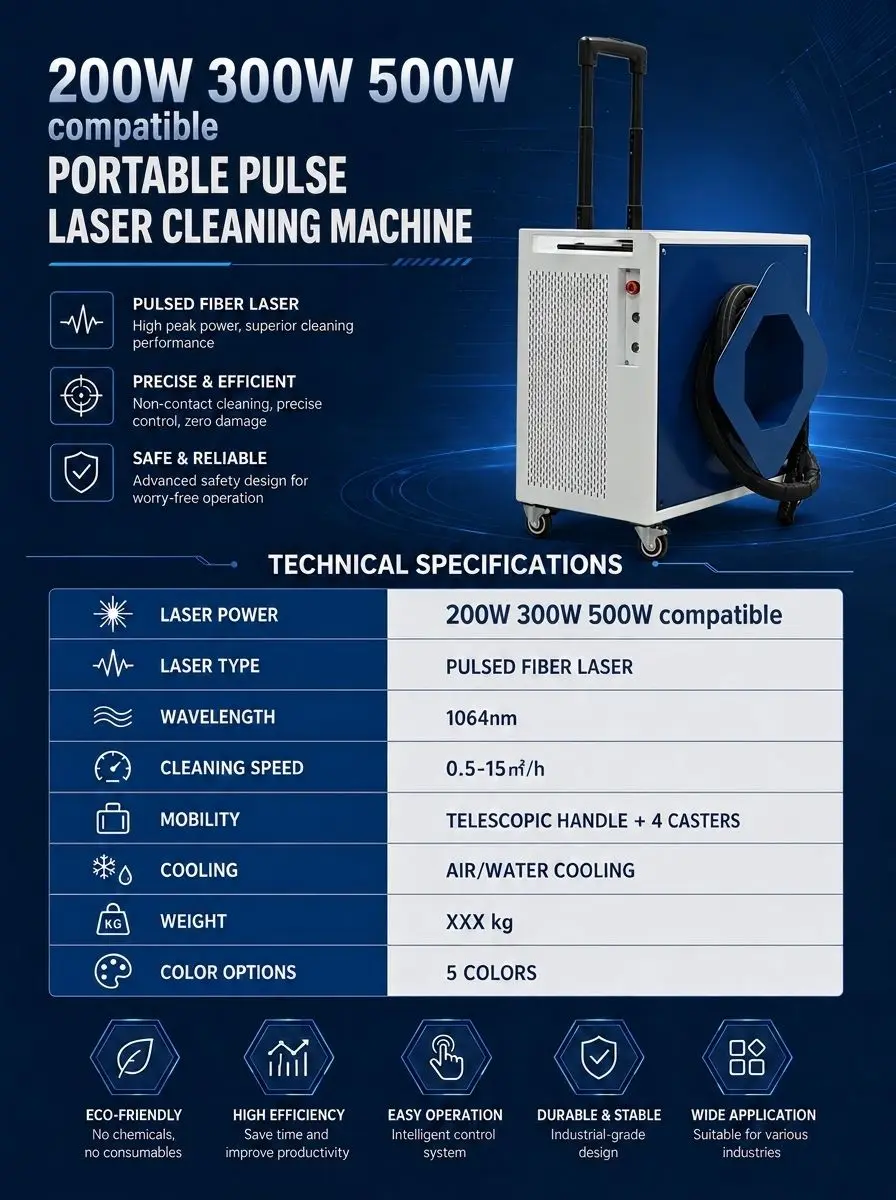
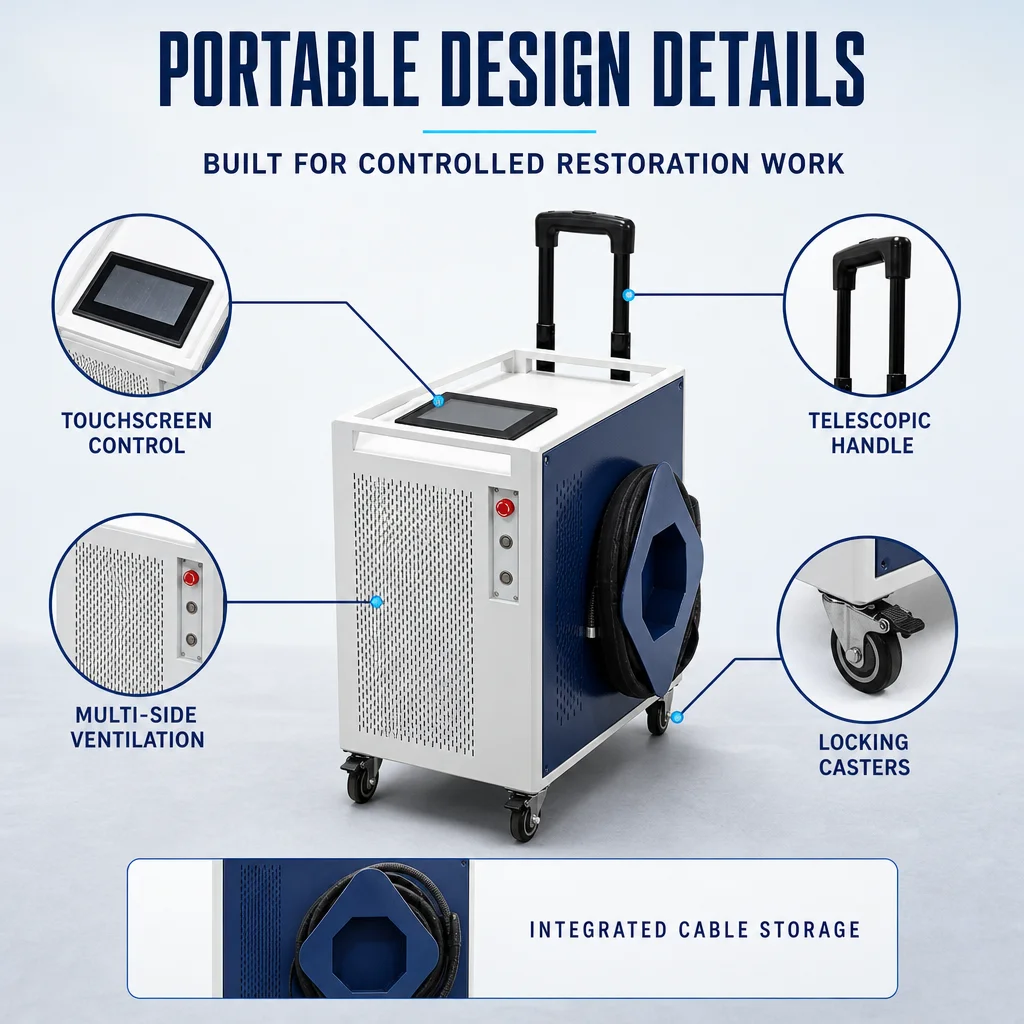
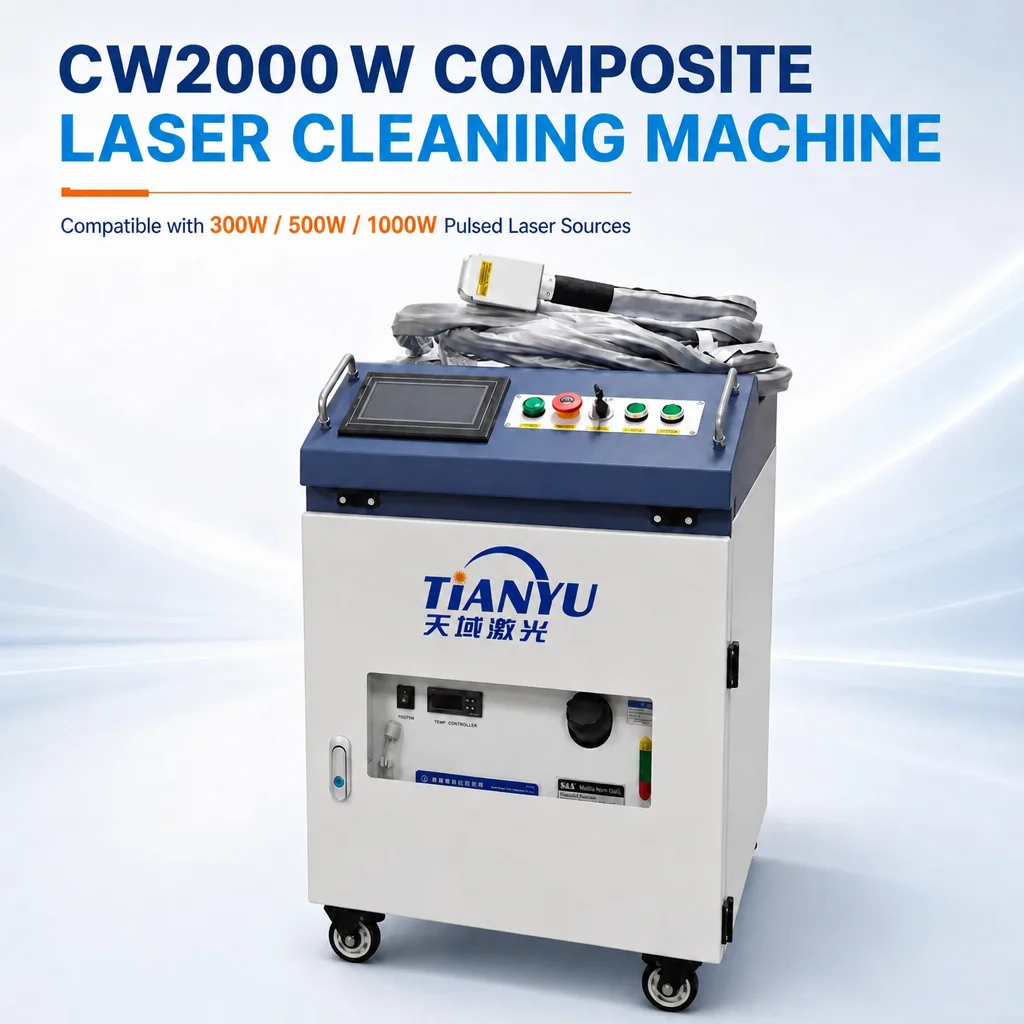
Una macchina standard per la pulizia laser viene spedita in quattro-sei settimane, configurata per la tensione e la presa del paese di destinazione. La documentazione CE viaggia insieme all’imballo, mentre larghezze o ottiche personalizzate prolungano i tempi di consegna.
A1. Cosa può rimuovere una macchina per la pulizia laser?
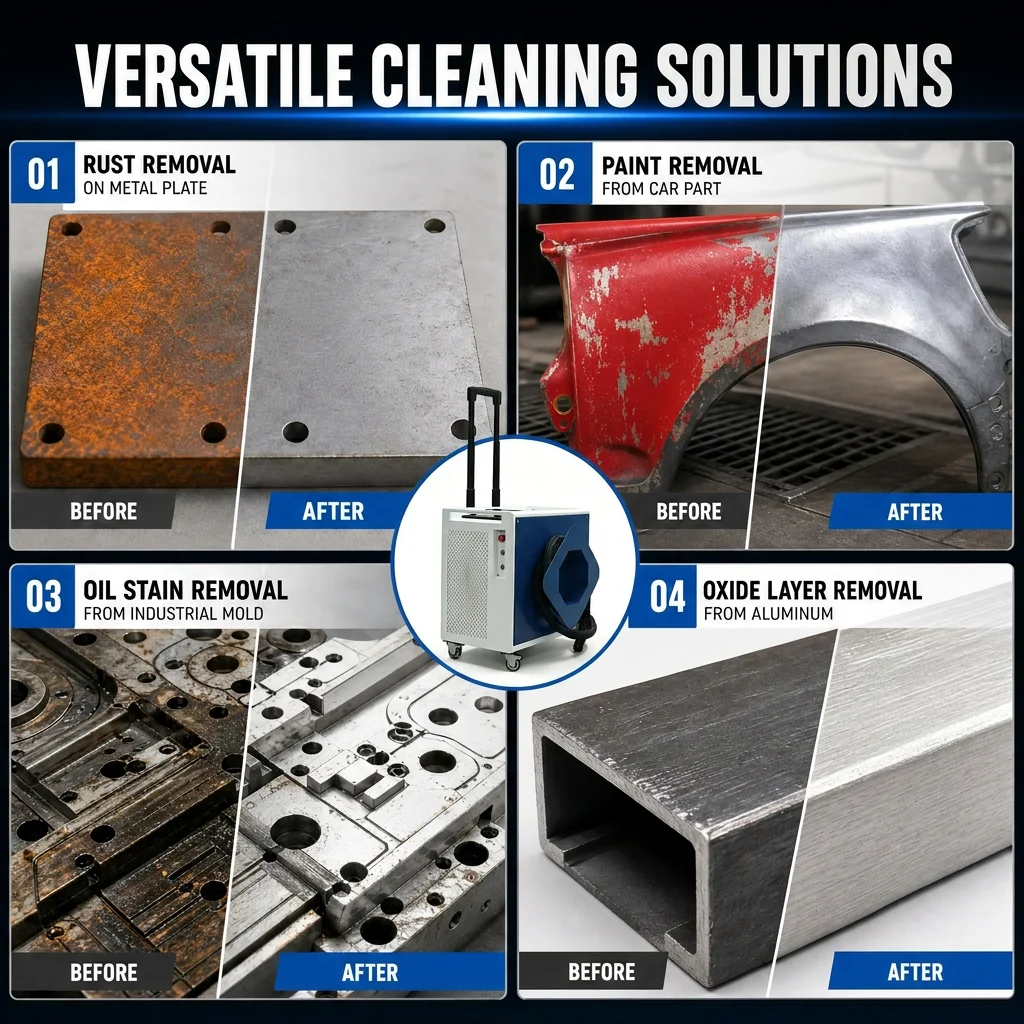
La pulizia laser può rimuovere ruggine, ossidi, vernici e rivestimenti selezionati da superfici adatte. I risultati dipendono dal materiale di base, dalla composizione e dallo spessore dello strato. Condividi foto e dettagli sul materiale per aiutarci a identificare il processo di pulizia più adatto.
A2. La pulizia laser danneggia la superficie sottostante?
I parametri laser correttamente selezionati possono rimuovere gli strati indesiderati limitando al contempo le modifiche al substrato. Risultati privi di danni non sono automatici. Superfici sensibili, parti sottili e rivestimenti non familiari devono essere testati rispetto alla finitura richiesta prima della produzione.
A3. Devo scegliere un sistema laser a impulsi o in onda continua?
I sistemi a impulsi offrono un controllo flessibile della consegna dell’energia per una pulizia selettiva. I sistemi in onda continua potrebbero essere adatti a superfici robuste che tollerano un maggiore apporto termico. La scelta va effettuata in base al substrato, al rivestimento, alla finitura richiesta e alla produttività verificata — non esclusivamente in base alla potenza.
A4. A quale velocità questa macchina può rimuovere ruggine o vernice?
La velocità di pulizia varia in funzione dello spessore del rivestimento, dell’adesione, della geometria della superficie e del livello di pulizia richiesto. Confrontare i risultati utilizzando lo stesso materiale e gli stessi criteri di finitura. Un test utile registra l’area pulita, il tempo di processo, le impostazioni utilizzate e eventuali passaggi aggiuntivi.
A5. La pulizia laser è migliore della sabbiatura o della pulizia chimica?
La pulizia laser può mirare aree specifiche senza utilizzare materiali abrasivi o agenti chimici. Vale la pena valutarla laddove sia necessaria una rimozione selettiva e una riduzione delle operazioni di pulizia finale. Per alcune applicazioni su larga scala o complesse, sabbiatura o processi chimici potrebbero risultare ancora più economici.
A6. Quali sono i costi operativi di un pulitore laser?
Comprendono energia elettrica, filtri di estrazione, ottiche protettive, manutenzione del sistema di raffreddamento, manodopera e smaltimento dei residui. La pulizia laser evita l’uso di materiali abrasivi, ma l’intero sistema richiede comunque manutenzione. Confronta il costo per pezzo pulito o per metro quadrato, in base alla finitura richiesta.
A7. È necessaria un’estrazione dei fumi e un’area di lavoro dedicata?
La pulizia rilascia particelle e potrebbe liberare sostanze pericolose dai rivestimenti. Per l’applicazione è necessaria un’estrazione e una filtrazione adeguate. I sistemi ad alta potenza aperti richiedono inoltre un’area laser controllata, schermature appropriate, operatori adeguatamente formati e dispositivi di protezione individuale correttamente selezionati.
A8. Quali informazioni sono necessarie per selezionare una macchina per la pulizia laser?
Fornire il materiale di base, il contaminante o il rivestimento, lo spessore approssimativo dello strato, le dimensioni del pezzo, il carico di lavoro giornaliero e la finitura richiesta. Foto e campioni rappresentativi aiutano a valutare se la priorità è la rimozione selettiva, la conservazione della superficie o una maggiore produttività.
Macchina per Saldatura Laser Portatile
B1. Su quali metalli può saldare un saldatore laser portatile?
I sistemi adatti possono saldare acciaio inossidabile, acciaio dolce, alluminio e altri metalli selezionati. La compatibilità dipende dalla lega, dallo spessore, dalle condizioni superficiali e dalla progettazione del giunto. Le combinazioni di metalli dissimili richiedono una valutazione individuale; una combinazione di successo non garantisce la validità per tutte le leghe.
B2. Qual è lo spessore massimo che questo saldatore laser riesce a saldare in modo affidabile?
Lo spessore massimo saldabile in modo affidabile dipende dal materiale, dal tipo di giunto, dall’allineamento dei pezzi, dalla potenza del laser e dalla penetrazione richiesta. Una semplice indicazione dello spessore massimo non è sufficiente. Fornire il disegno del giunto e i requisiti di accettazione per definire un intervallo di produzione adeguato.
B3. In che modo la saldatura laser si confronta con la saldatura TIG o MIG?
Per i giunti adatti, la saldatura laser può aumentare la velocità di avanzamento e ridurre le deformazioni e il lavoro di finitura. Il vantaggio varia in funzione dell’allineamento dei pezzi, del materiale e dei requisiti di qualità. Confrontare il tempo totale per ogni parte accettata, compresi preparazione, saldatura, ispezione e ritrattamento.
B4. Un saldatore laser portatile è facile da imparare per i principianti?
L’operatività di base può essere più semplice da apprendere rispetto ad alcune tecniche di saldatura convenzionali, ma una qualità costante delle saldature richiede comunque pratica e parametri adeguati. Prima dell’uso è obbligatoria una formazione sulla sicurezza laser e l’approvazione dell’area di lavoro. Una gestione agevole non sostituisce la qualifica del processo.
B5. È necessario utilizzare gas di protezione e filo d’apporto?
Il gas di protezione viene normalmente impiegato per proteggere la saldatura; il gas deve essere compatibile con il materiale e con il processo. Alcuni giunti con aderenza molto stretta possono essere saldati senza filo d’apporto. Altri giunti traggono vantaggio da un alimentatore di filo e da un materiale d’apporto compatibili, ove supportati.
B6. La saldatura laser può ridurre la rettifica e migliorare l’aspetto del cordone di saldatura?
Con un adeguato allineamento dei pezzi e parametri appropriati, la saldatura laser può produrre giunti stretti e uniformi, riducendo il lavoro di finitura. L’aspetto finale dipende dal materiale, dalla sua pulizia, dalla protezione con gas e dalla tecnica dell’operatore. Verificare i risultati in base ai propri criteri visivi e meccanici di accettazione.
B7. Quali misure di sicurezza richiede la saldatura laser manuale?
La saldatura laser manuale ad alta potenza richiede un’area di lavoro controllata, barriere o involucri adeguati, sistemi di estrazione e dispositivi di protezione specifici per l’applicazione. Anche i fasci riflessi rappresentano un pericolo. La normale protezione per saldatura non è sufficiente; seguire le istruzioni fornite con la macchina e una valutazione della sicurezza sul posto effettuata da personale qualificato.
B8. Qual è il reale costo operativo di un apparecchio per saldatura laser?
Budget per gas di protezione, elettricità, lenti protettive, ugelli, manutenzione del sistema di raffreddamento e filo d’apporto, ove utilizzato. Includere la manodopera e le operazioni di finitura post-saldatura. Confrontare il costo per saldatura accettata, anziché basarsi esclusivamente sulla potenza laser o sul prezzo della macchina.
Macchina per Marcatura Laser
C1. Quale marcatura laser scegliere: a fibra, MOPA, UV o CO₂?
I laser a fibra sono ampiamente utilizzati per metalli e alcune plastiche. I sistemi MOPA a fibra aggiungono il controllo della larghezza degli impulsi per ottenere effetti di marcatura specifici. I laser UV e CO₂ sono adatti a materiali e finiture diversi. Selezionare la sorgente laser effettuando test sul substrato reale e sulla marcatura richiesta.
C2. Le marcature laser sono permanenti e resistenti all’usura?
La marcatura laser modifica o rimuove materiale, anziché applicare inchiostro da stampa convenzionale. La durabilità dipende dal metodo di marcatura, dalla profondità, dal substrato e dall’ambiente di utilizzo. Per componenti esposti ad abrasione, agenti chimici o calore, specificare i relativi test di durabilità prima dell’approvazione.
C3. La macchina può marcare loghi, numeri di serie, codici a barre e codici QR?
Queste sono applicazioni comuni della marcatura laser, ma i formati supportati e le funzioni per dati variabili dipendono dal controller e dal software. Per i codici di tracciabilità, valutare contrasto, dimensioni e leggibilità con lo scanner o il verificatore previsto, non soltanto l’aspetto estetico.
C4. È necessario un laser MOPA per la marcatura a colori o in nero?
Il controllo dei picchi MOPA può aiutare a ottenere effetti cromatici specifici sull’acciaio inossidabile e segni neri sull’alluminio anodizzato. I risultati dipendono dalla lega, dalla finitura e dai parametri impostati. Non si tratta di stampa a colori completa, né ogni operazione di marcatura richiede un laser MOPA.
C5. È possibile marcare anelli, tubi e parti curve?
Appositi accessori rotanti possono supportare parti cilindriche, mentre alcune superfici sagomate richiedono messa a fuoco 3D o posizionamento dedicato. Verificare le dimensioni, il peso, la geometria e la posizione della marcatura sulla parte. Un semplice accessorio rotante non rende idonee tutte le superfici curve.
C6. In che modo la potenza del laser e l’area di marcatura influenzano il risultato?
La potenza richiesta dipende dal materiale, dal tempo di ciclo e dalla profondità di marcatura. La scelta dell'obiettivo influisce sul campo disponibile e sulle caratteristiche del punto ottenibile. Una potenza maggiore o un campo più ampio non garantiscono automaticamente marchi più fini; valutare entrambi in relazione al disegno e al pezzo.
C7. Quanto velocemente può marcare ciascun pezzo?
Il tempo di ciclo dipende dalle dimensioni del disegno, dalla densità di riempimento, dalla profondità, dal materiale e dal metodo di caricamento. La velocità di scansione pubblicizzata non corrisponde alla produttività effettiva sui pezzi finiti. Valutare un ciclo completo che includa posizionamento, marcatura, scarico e qualsiasi verifica del codice richiesta.
C8. Può essere collegato alla mia linea di produzione o al mio software aziendale?
L'integrazione dipende dal controller selezionato, dalla licenza software e dalle interfacce disponibili. Definire prima dell'acquisto i segnali di attivazione, le fonti di dati variabili, il tracciamento dei pezzi e la gestione degli errori. La marcatura su nastro trasportatore, le connessioni a database e il software personalizzato devono essere confermati come voci specifiche della configurazione.
Macchina per taglio laser a fibra
D1. Quali metalli e spessori può tagliare questo laser a fibra?
I tagliatori a laser a fibra possono lavorare metalli comuni come acciaio dolce, acciaio inossidabile e alluminio, con configurazioni adeguate. La capacità di taglio per spessore dipende dal modello, dal materiale e dal gas ausiliario. Utilizzare una tabella di taglio specifica per il modello e distinguere il taglio di qualità produttiva dal taglio massimo di separazione.
D2. Di quanta potenza laser ho bisogno per il mio laboratorio?
Scegliere una potenza adeguata ai materiali e agli spessori che si lavorano più di frequente, al volume degli ordini e alla qualità richiesta del bordo. Una potenza superiore può migliorare la produttività su lavorazioni idonee, ma va valutata anche in relazione alla fornitura di gas, ai tempi di caricamento, alla capacità elettrica e all’investimento complessivo.
D3. I bordi tagliati richiederanno sbavatura o ulteriore finitura?
Con parametri ben bilanciati è possibile ottenere bordi puliti, ma presenza di scorie, ossidazione e rugosità dipendono dal materiale, dallo spessore, dal gas utilizzato e dalla geometria del pezzo. Definire la qualità del bordo accettabile e i processi successivi. Non presupporre che ogni pezzo sia pronto per l’uso senza ulteriore finitura.
D4. Quali sono i principali costi operativi di un tagliatore a laser a fibra?
I costi principali includono il gas di assistenza, l’elettricità, gli ugelli, le finestre protettive, il raffreddamento, l’estrazione, la manutenzione e la manodopera. Anche il rendimento del materiale è rilevante. Confronta il costo per singolo pezzo finito utilizzando disegni rappresentativi e i prezzi locali dei gas e dell’elettricità.
D5. Devo usare ossigeno, azoto o aria compressa per il taglio?
La scelta del gas influisce sull’ossidazione del bordo, sulla velocità e sul costo. L’ossigeno è comune per l’acciaio dolce; l’azoto viene spesso scelto quando è richiesto un bordo privo di ossidi. L’aria compressa è adatta ad alcune applicazioni. Verifica la qualità, la pressione e la portata del gas approvati per la macchina e il materiale specifici.
D6. Una singola macchina può tagliare sia lamiere che tubi?
Solo una macchina configurata per entrambe le applicazioni è in grado di farlo. Il taglio di tubi richiede dispositivi di fissaggio, supporti e software adeguati. Verifica le forme e le dimensioni dei tubi, i limiti di carico e le lunghezze utilizzabili; una macchina per il taglio di lamiere non include automaticamente la capacità di tagliare tubi.
D7. Quali requisiti di installazione devo predisporre?
Preparare lo spazio a terra richiesto, il percorso di accesso, le fondazioni, se specificato, l’alimentazione elettrica, i gas di assistenza, il raffreddamento e l’estrazione. I requisiti variano in base alla configurazione. Richiedere il layout di installazione e le specifiche delle utenze per la macchina esatta prima di organizzare il proprio laboratorio.
D8. La macchina è adatta per operatori alle prime armi con il taglio laser CNC?
Le indicazioni software e i dati di taglio validati possono semplificare l’utilizzo, ma gli operatori necessitano comunque di formazione su impostazione, nesting, movimentazione materiali, controllo della qualità del taglio e manutenzione. Confermare il software fornito, l’ambito della formazione e l’assistenza tecnica prima di selezionare una configurazione.

 EN