 ×
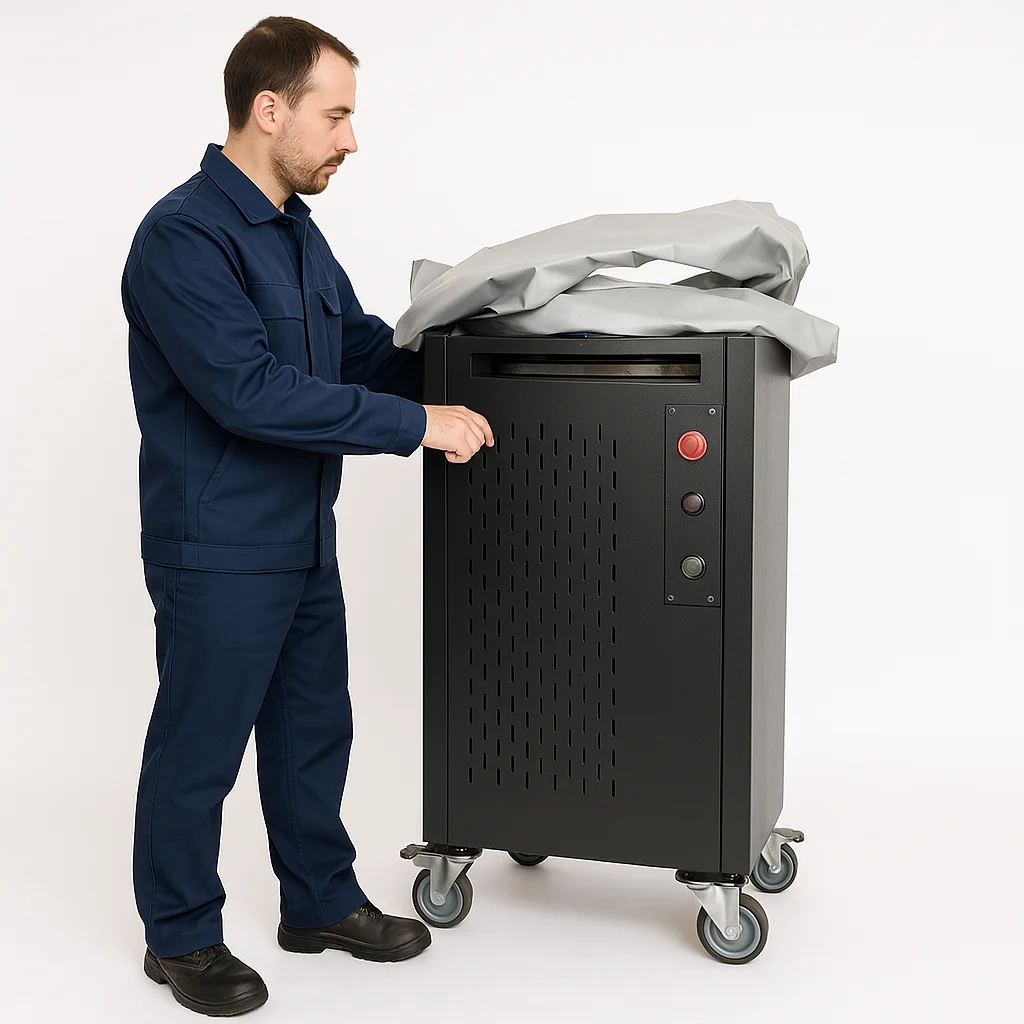
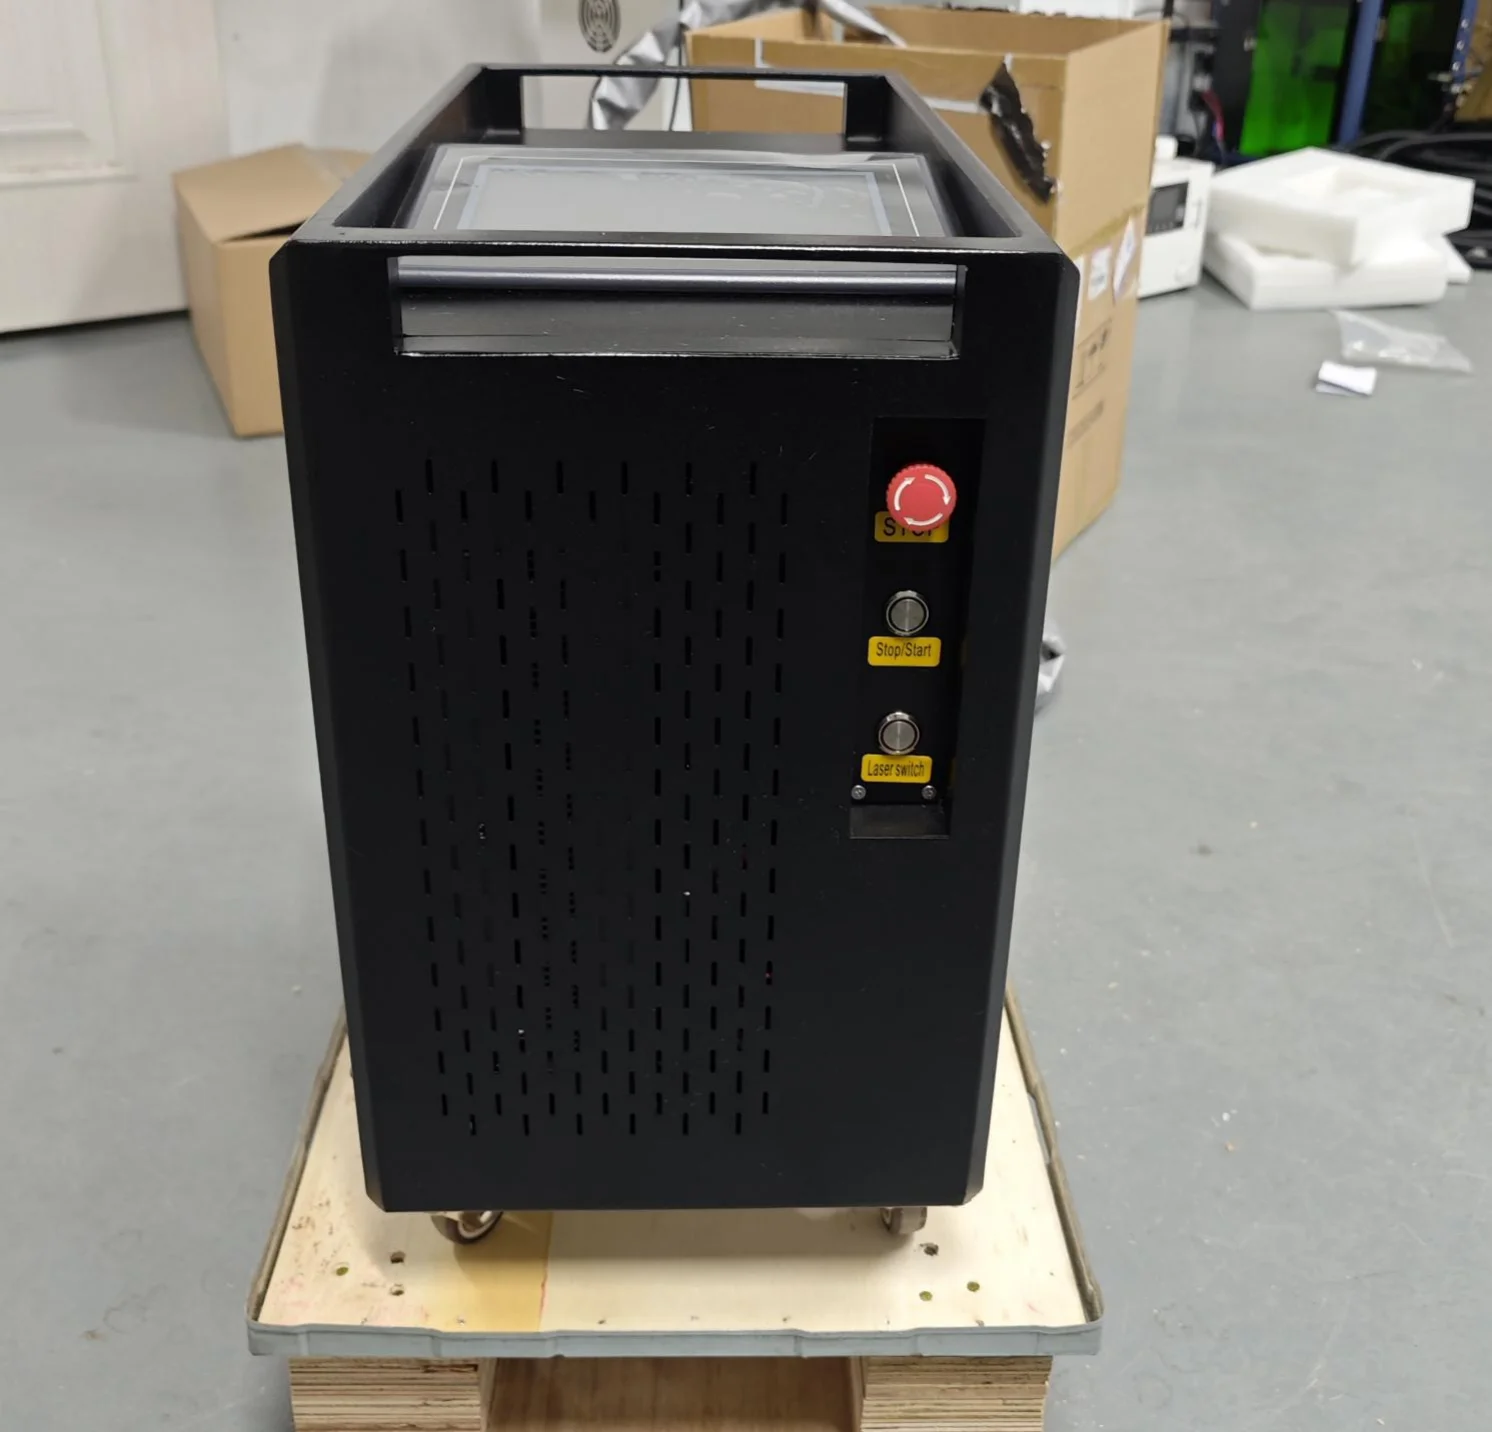
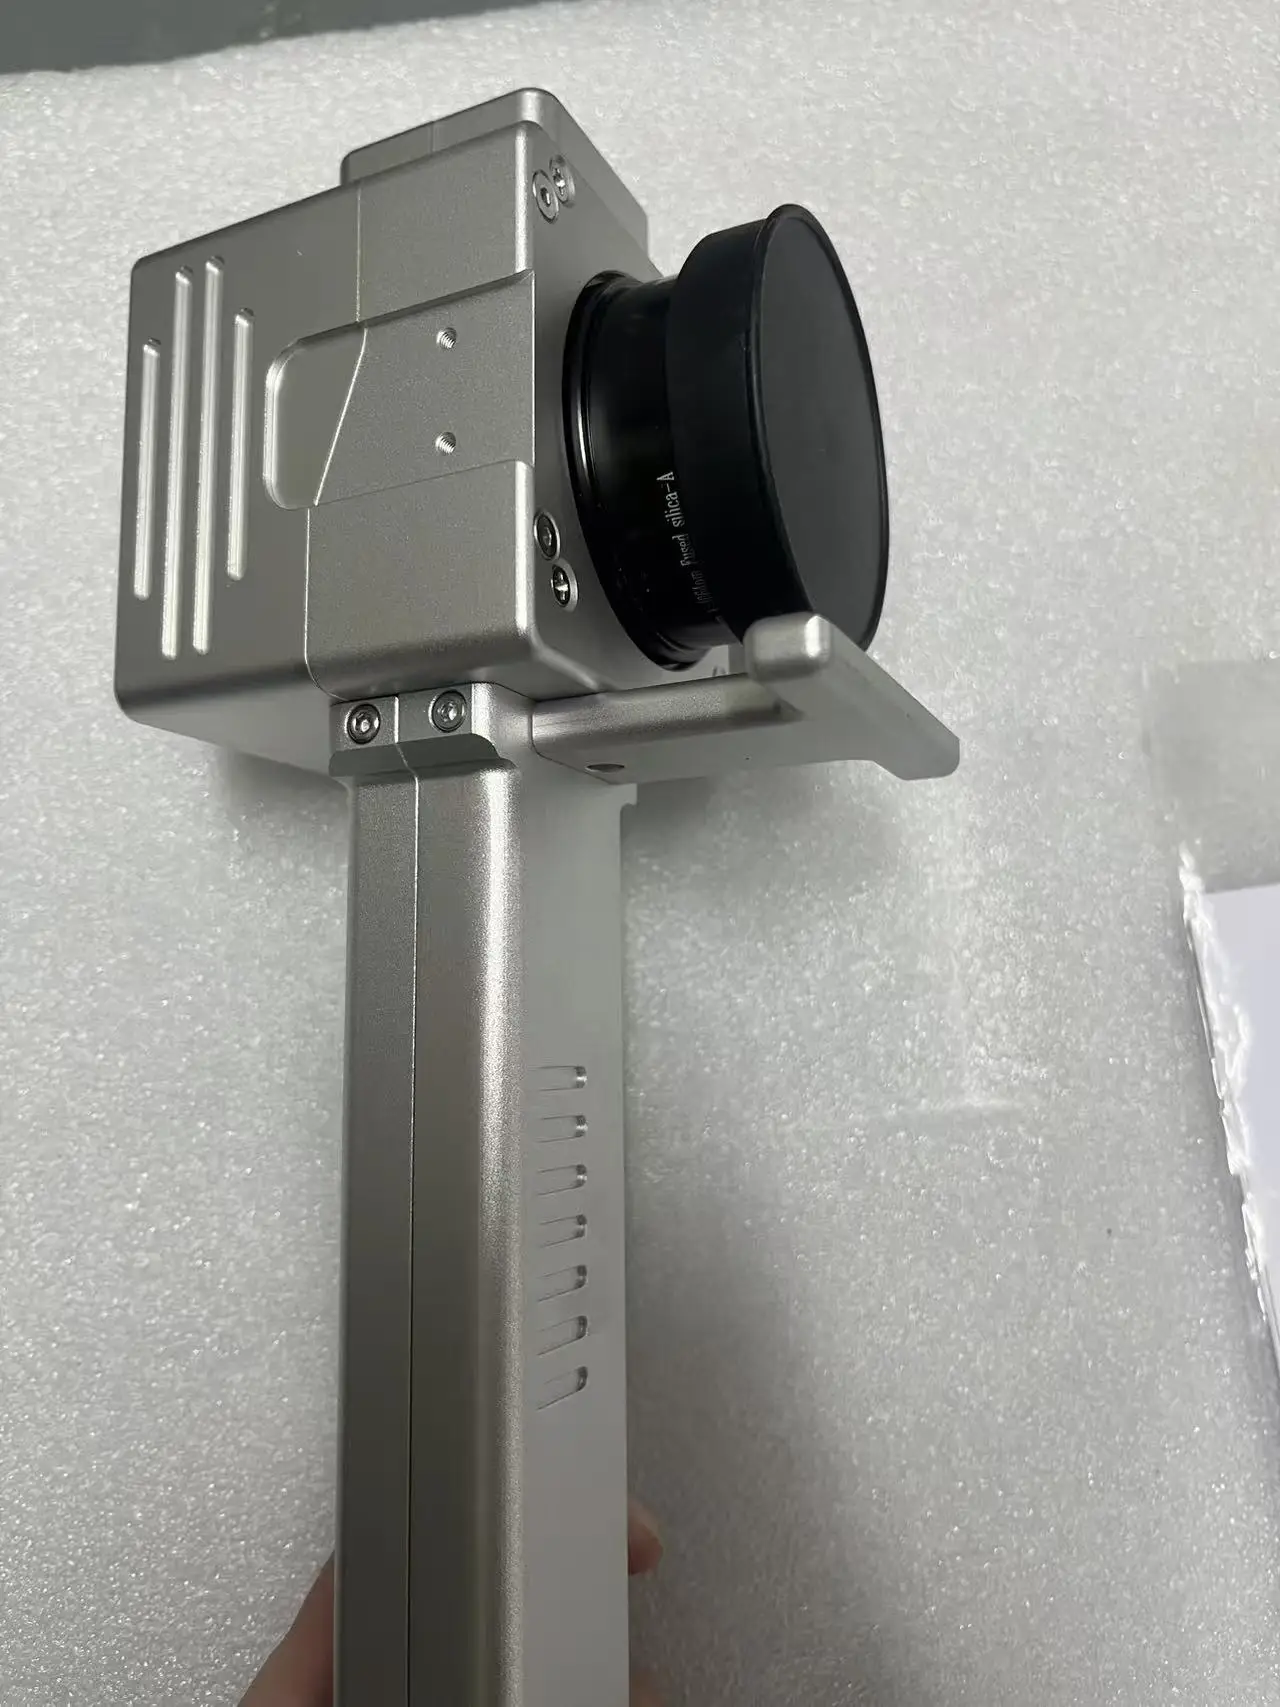
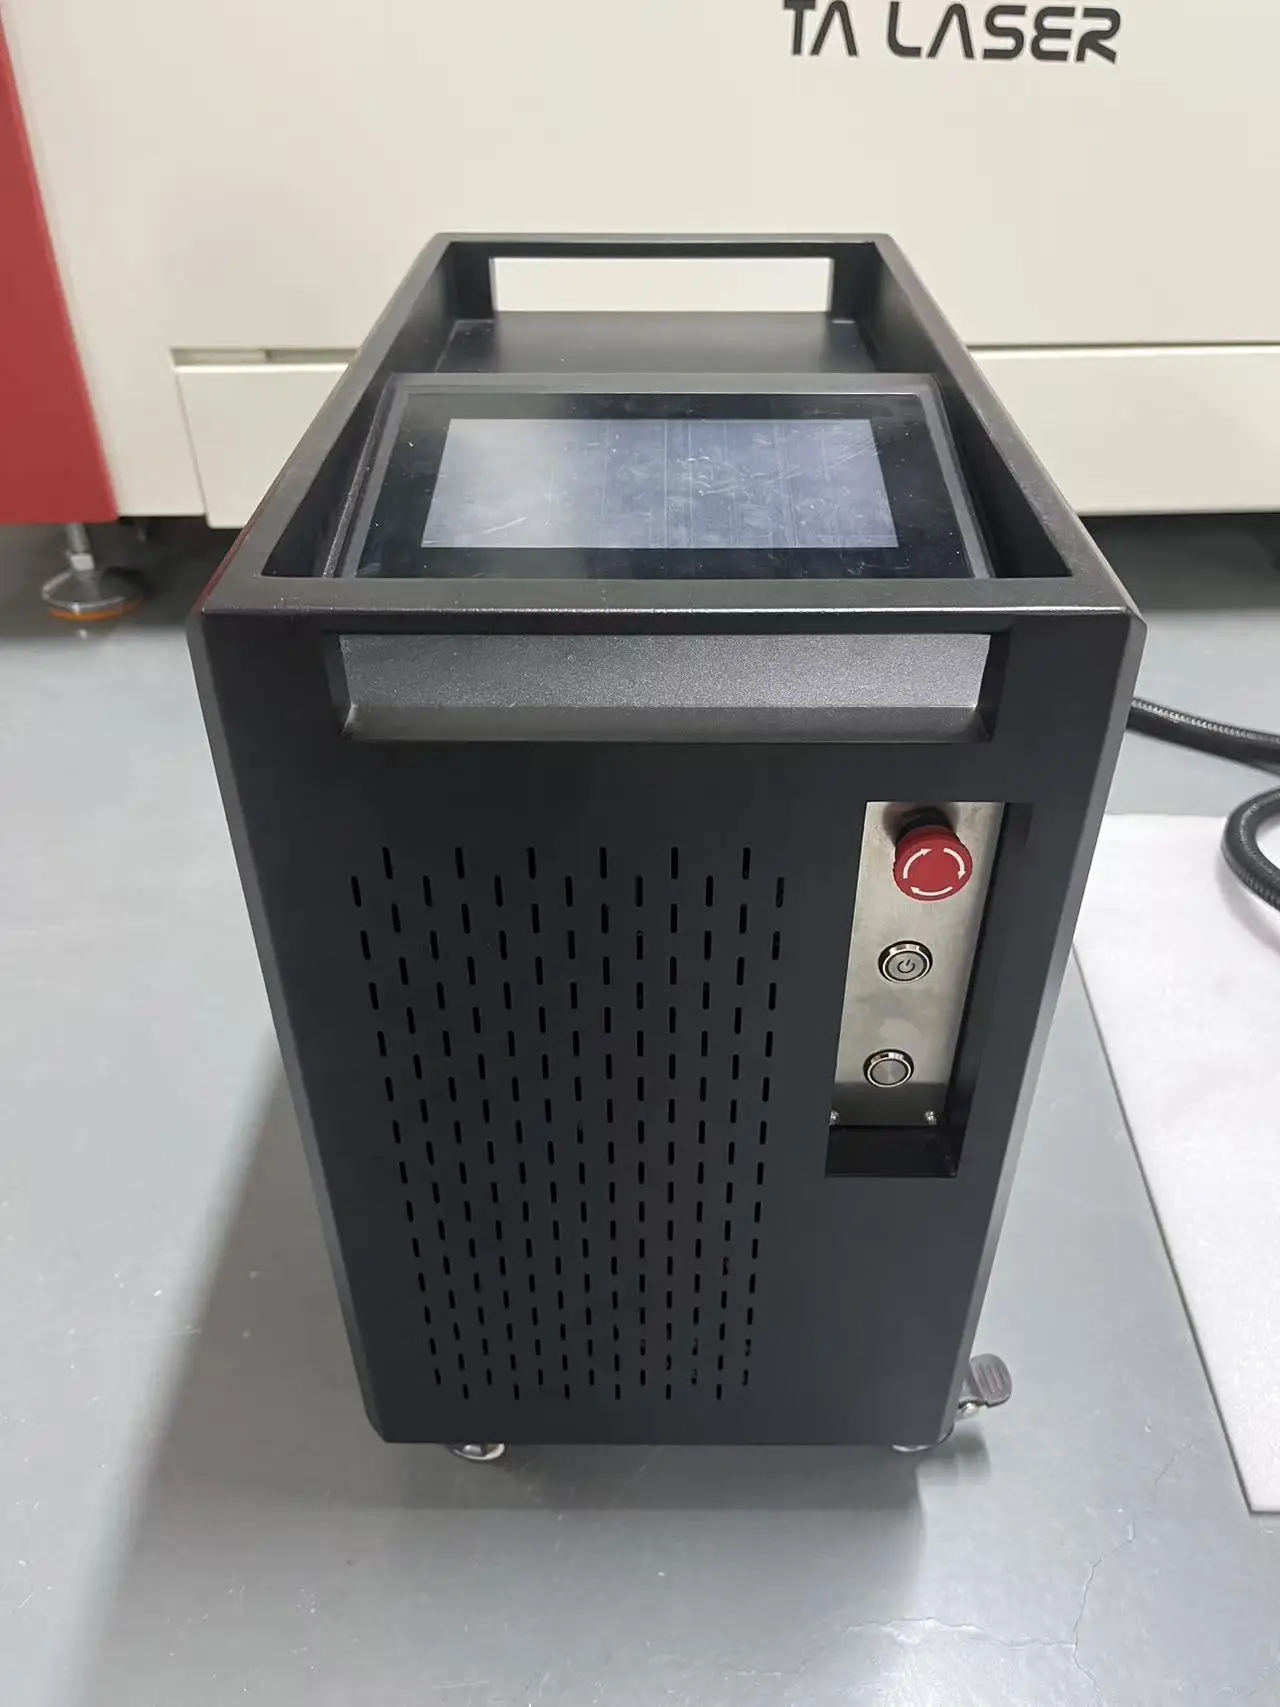
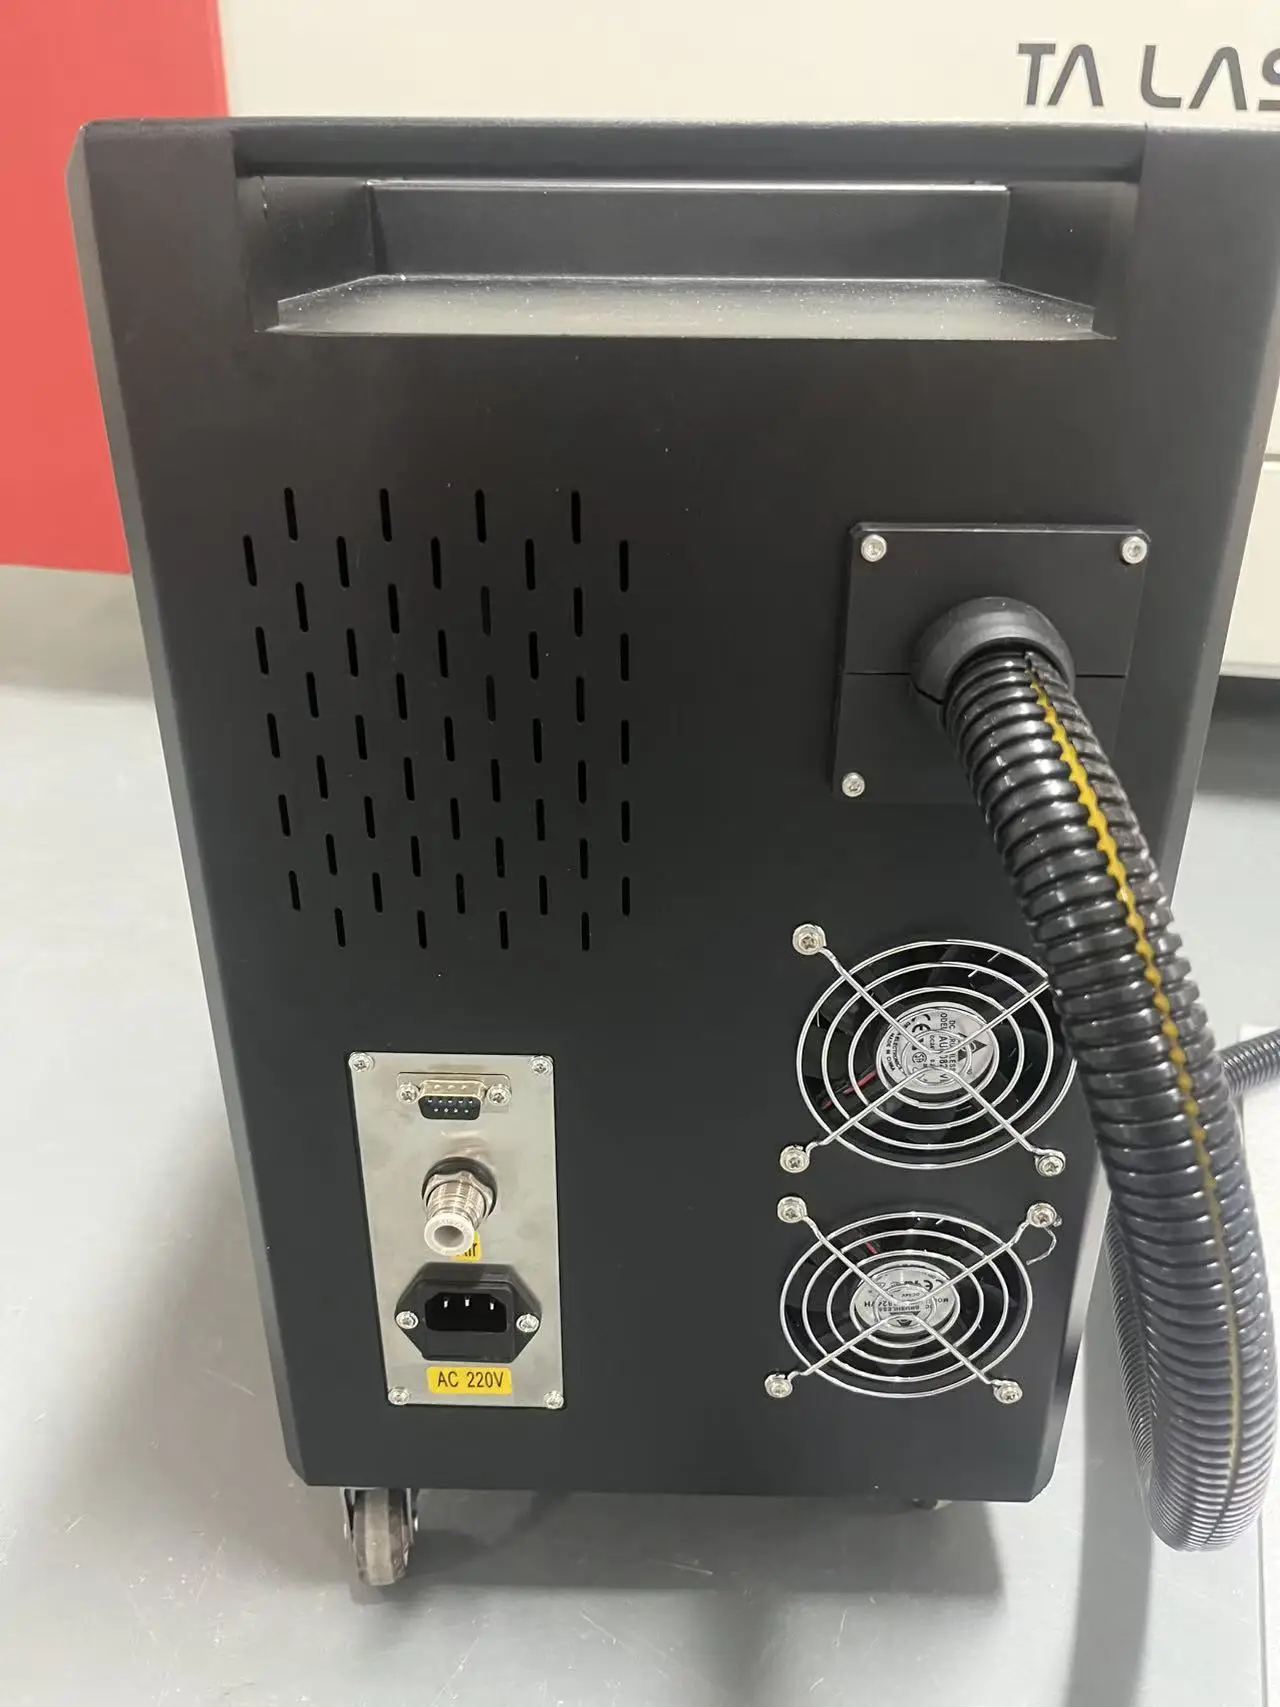
मॉडल नंबर |
एमएच-पीएलसी |
लेजर पावर |
100 वाट / 200 वाट / 300 वाट / 500 वाट |
शक्ति |
220v 110v 50HZ 60HZ |
लेजर स्रोत |
गुआंगझ़ी/मैक्स/जेपीटी |
स्कैनिंग चौड़ाई |
१०–१५० मिमी (वैकल्पिक) |
अपेक्षित फोकस दूरी |
160mm/210mm |
फाइबर लंबाई |
3 मीटर |
सकल वजन |
50किग्रा |
प्रमाणपत्र |
सीई प्रमाणपत्र |
वारंटी |
2 वर्ष |

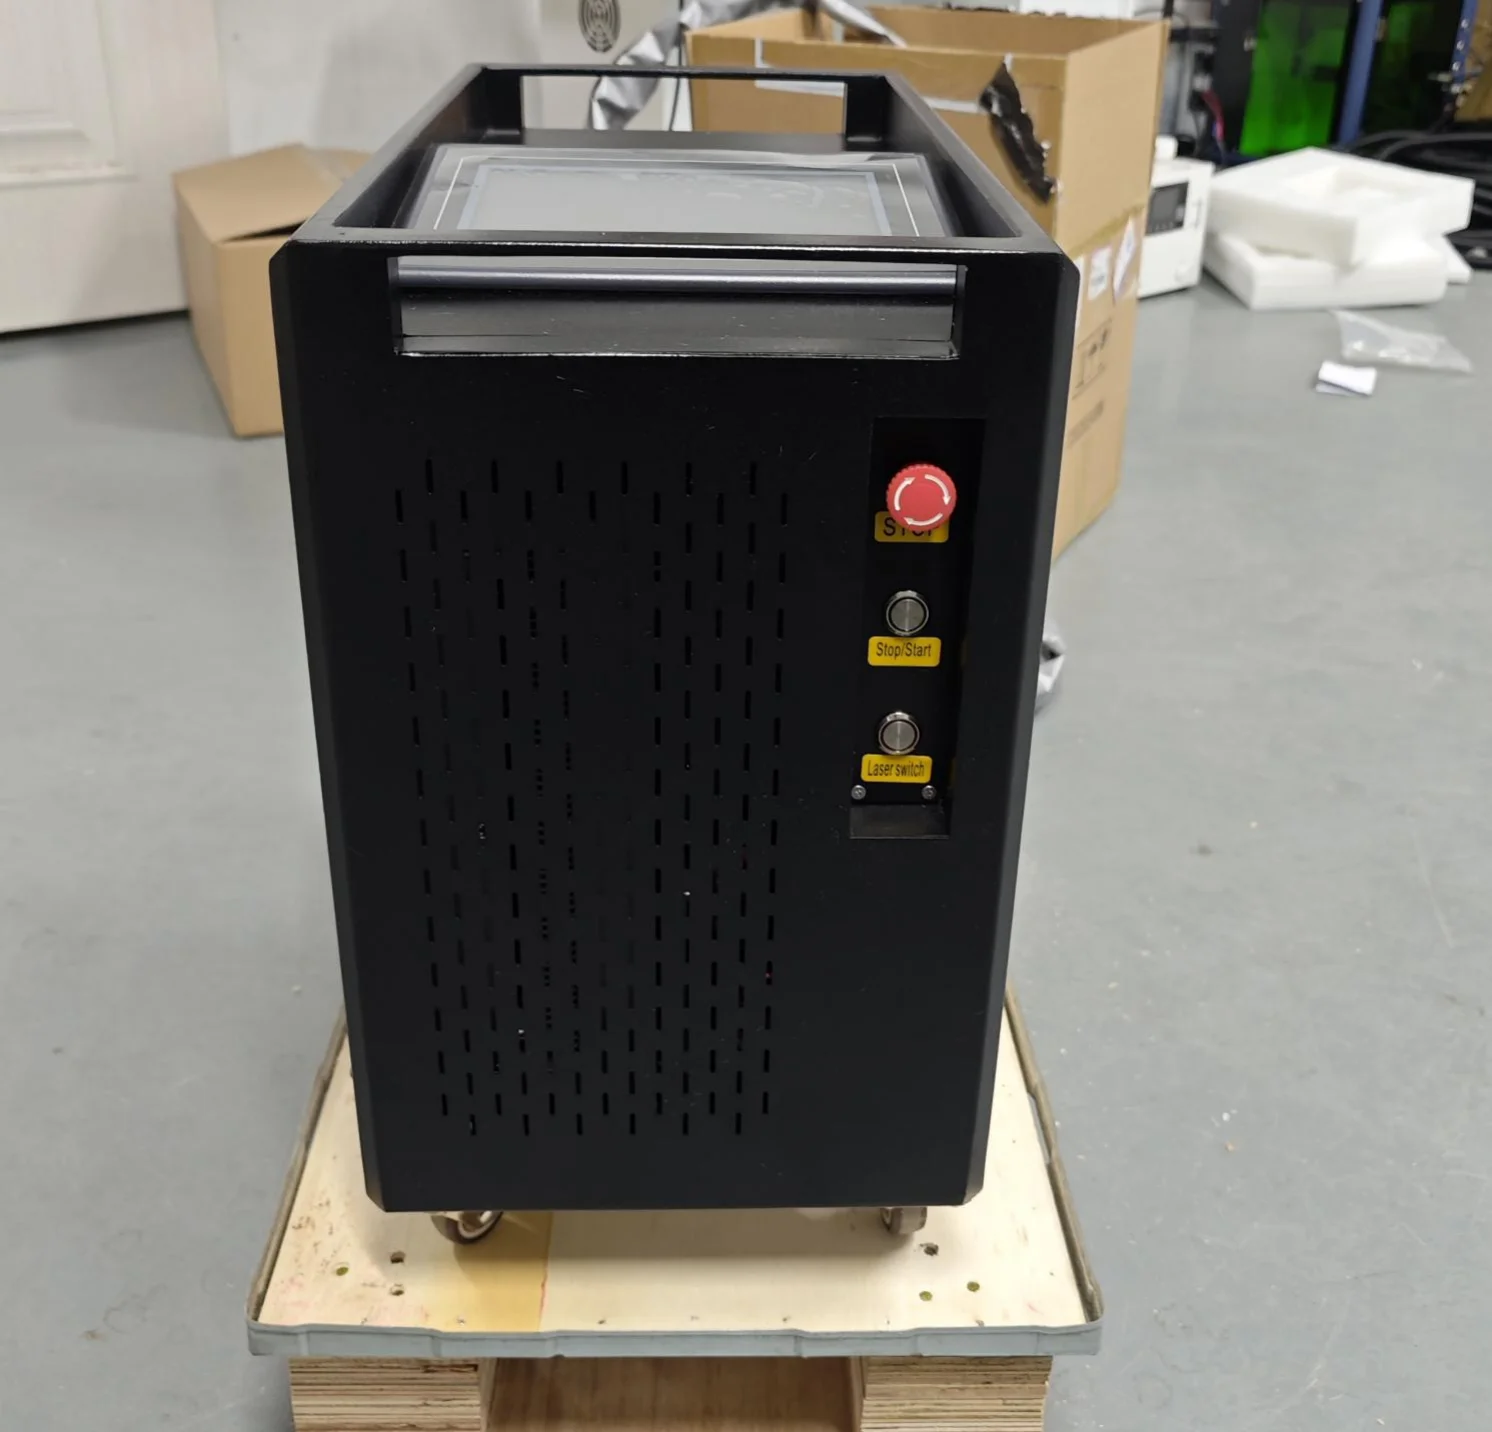
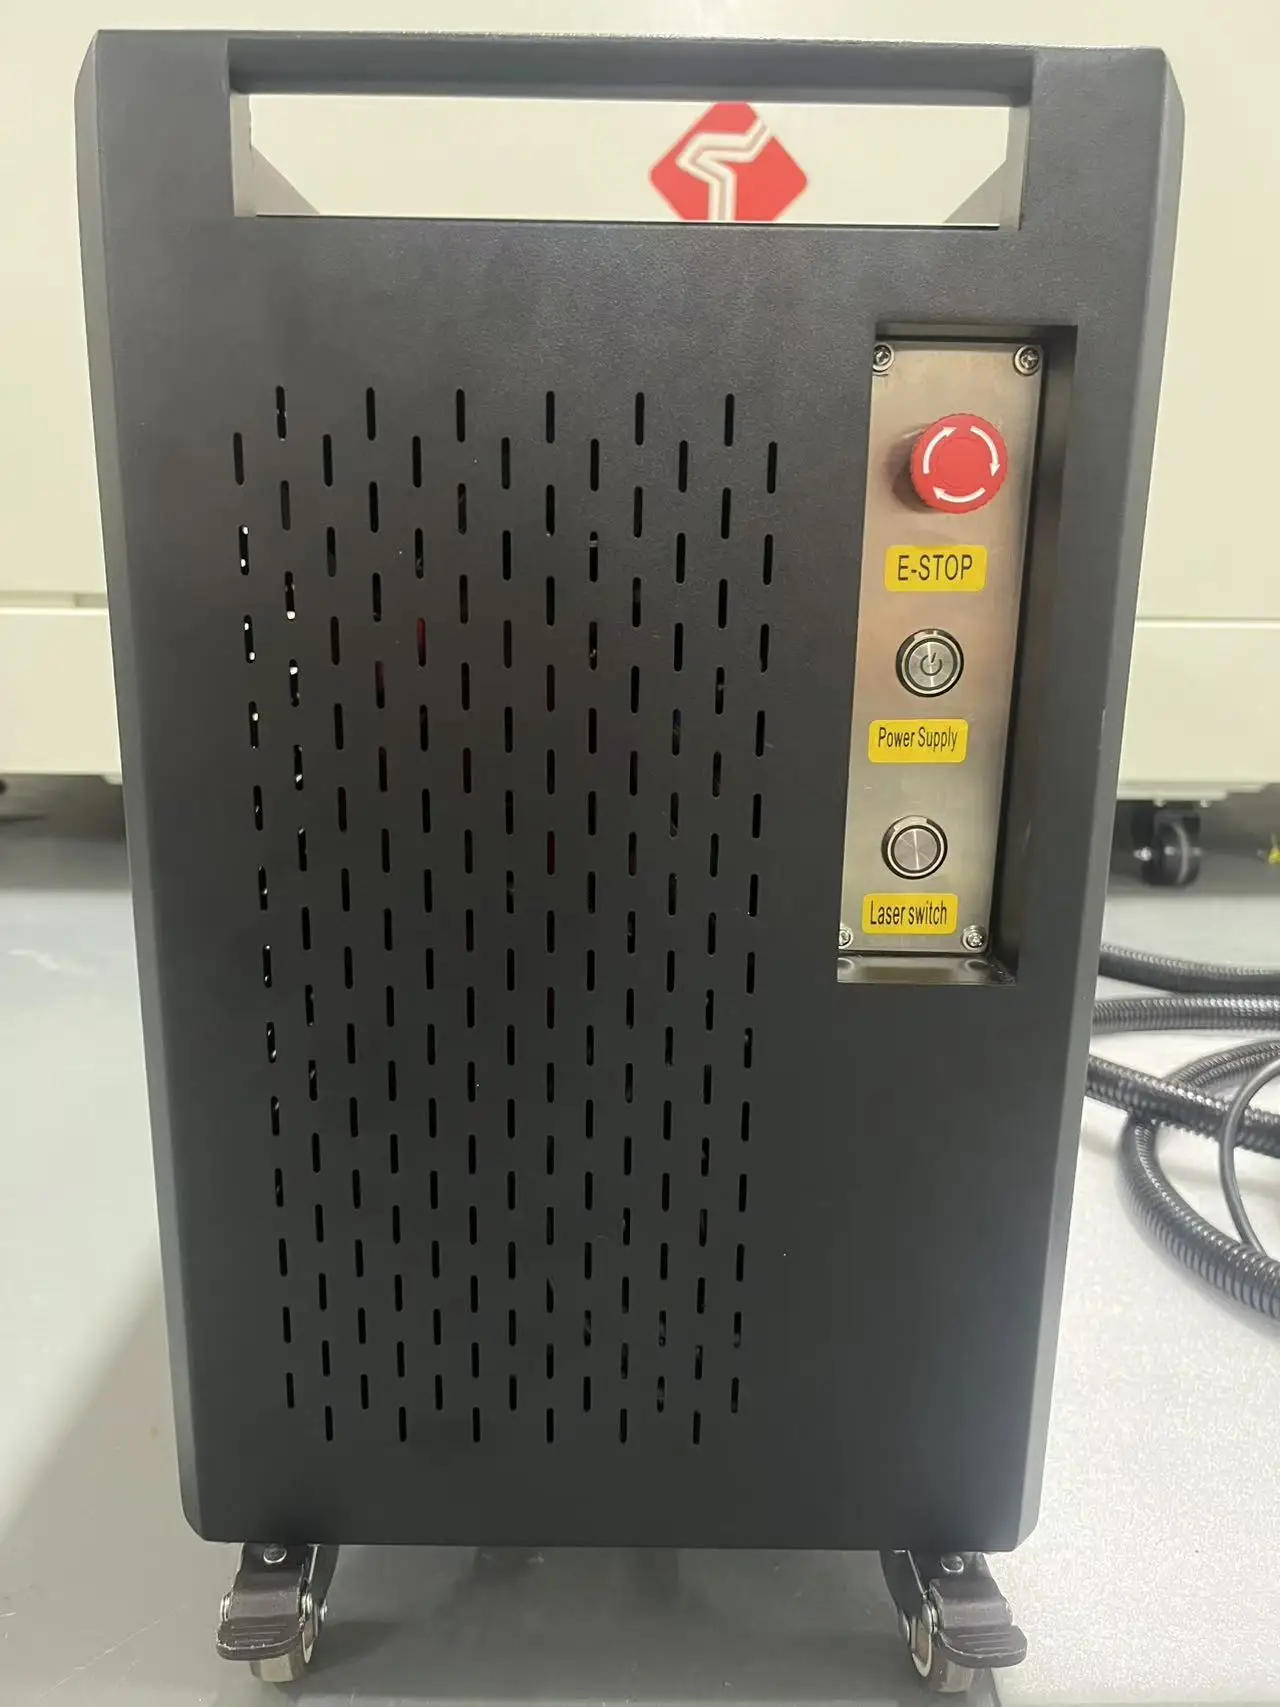
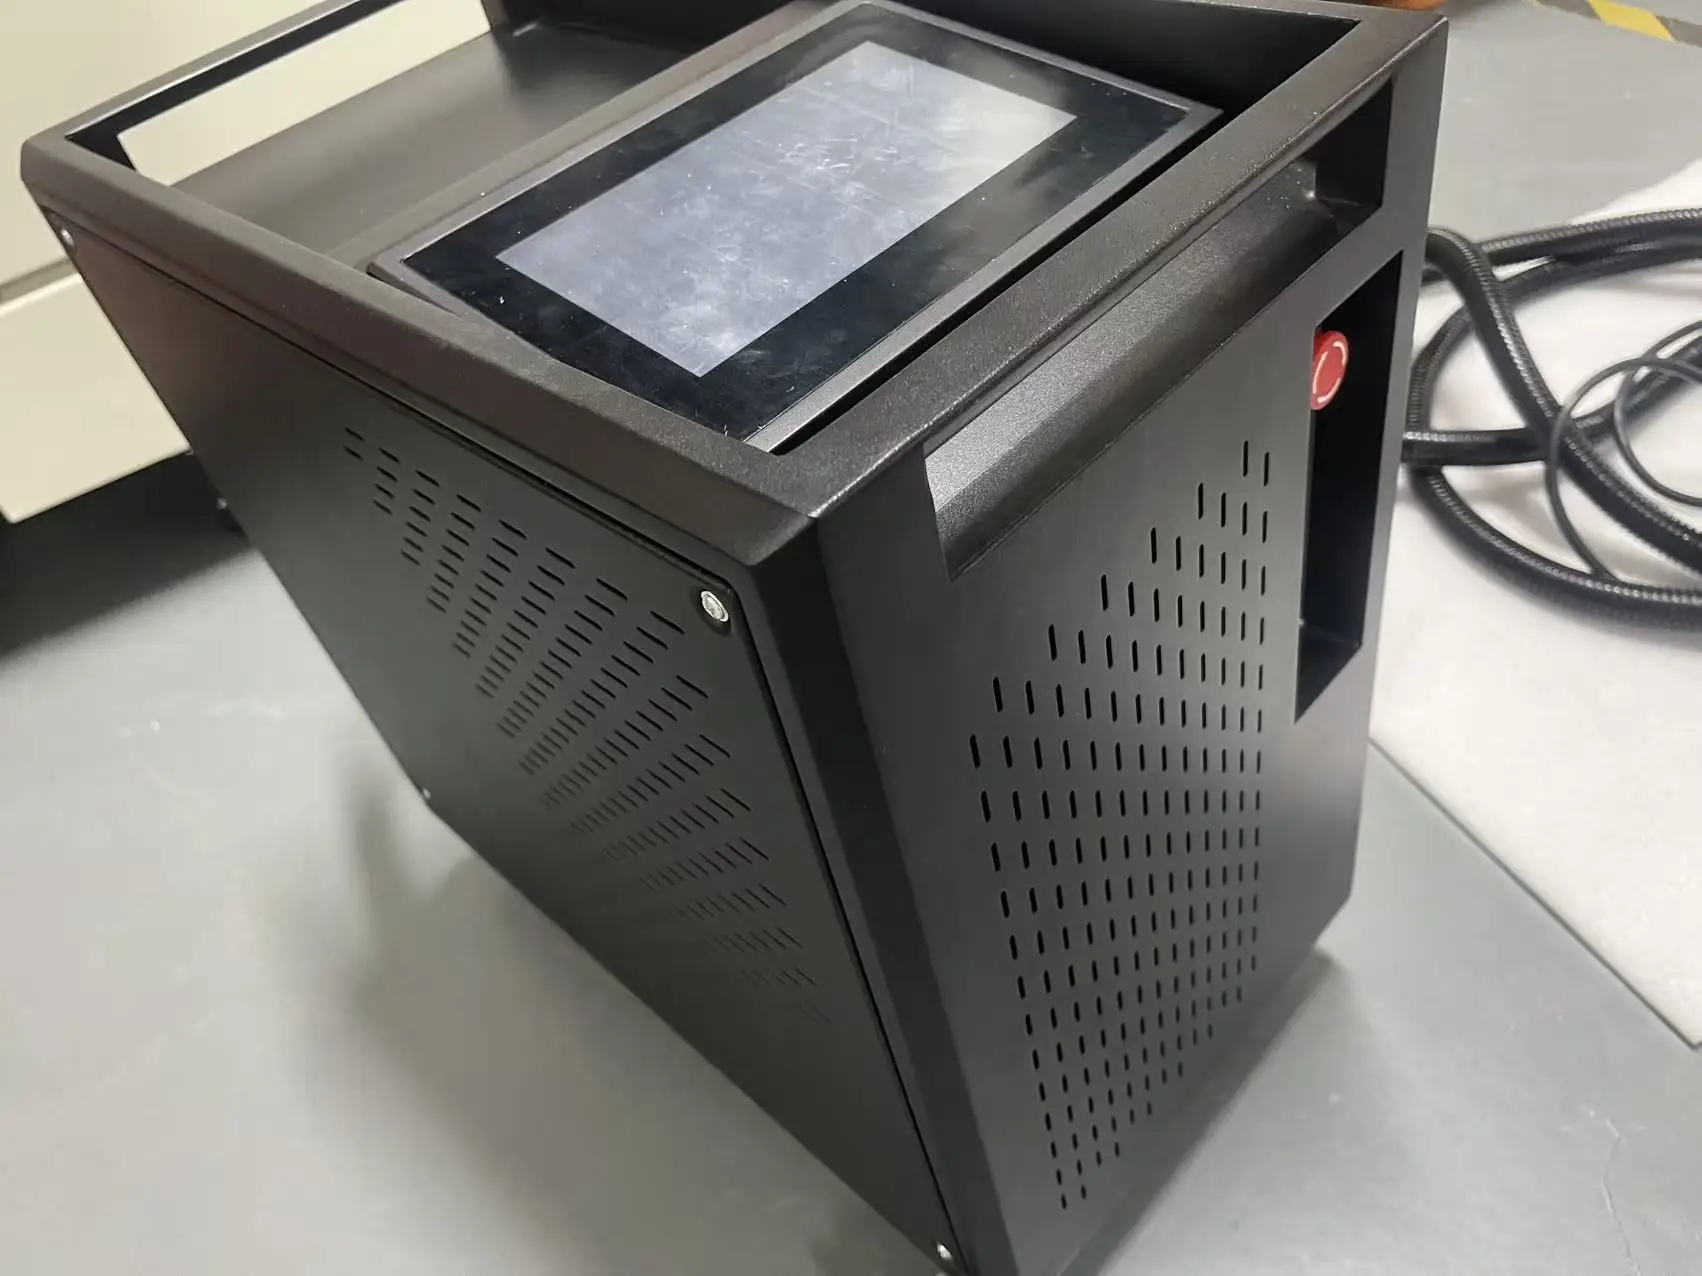

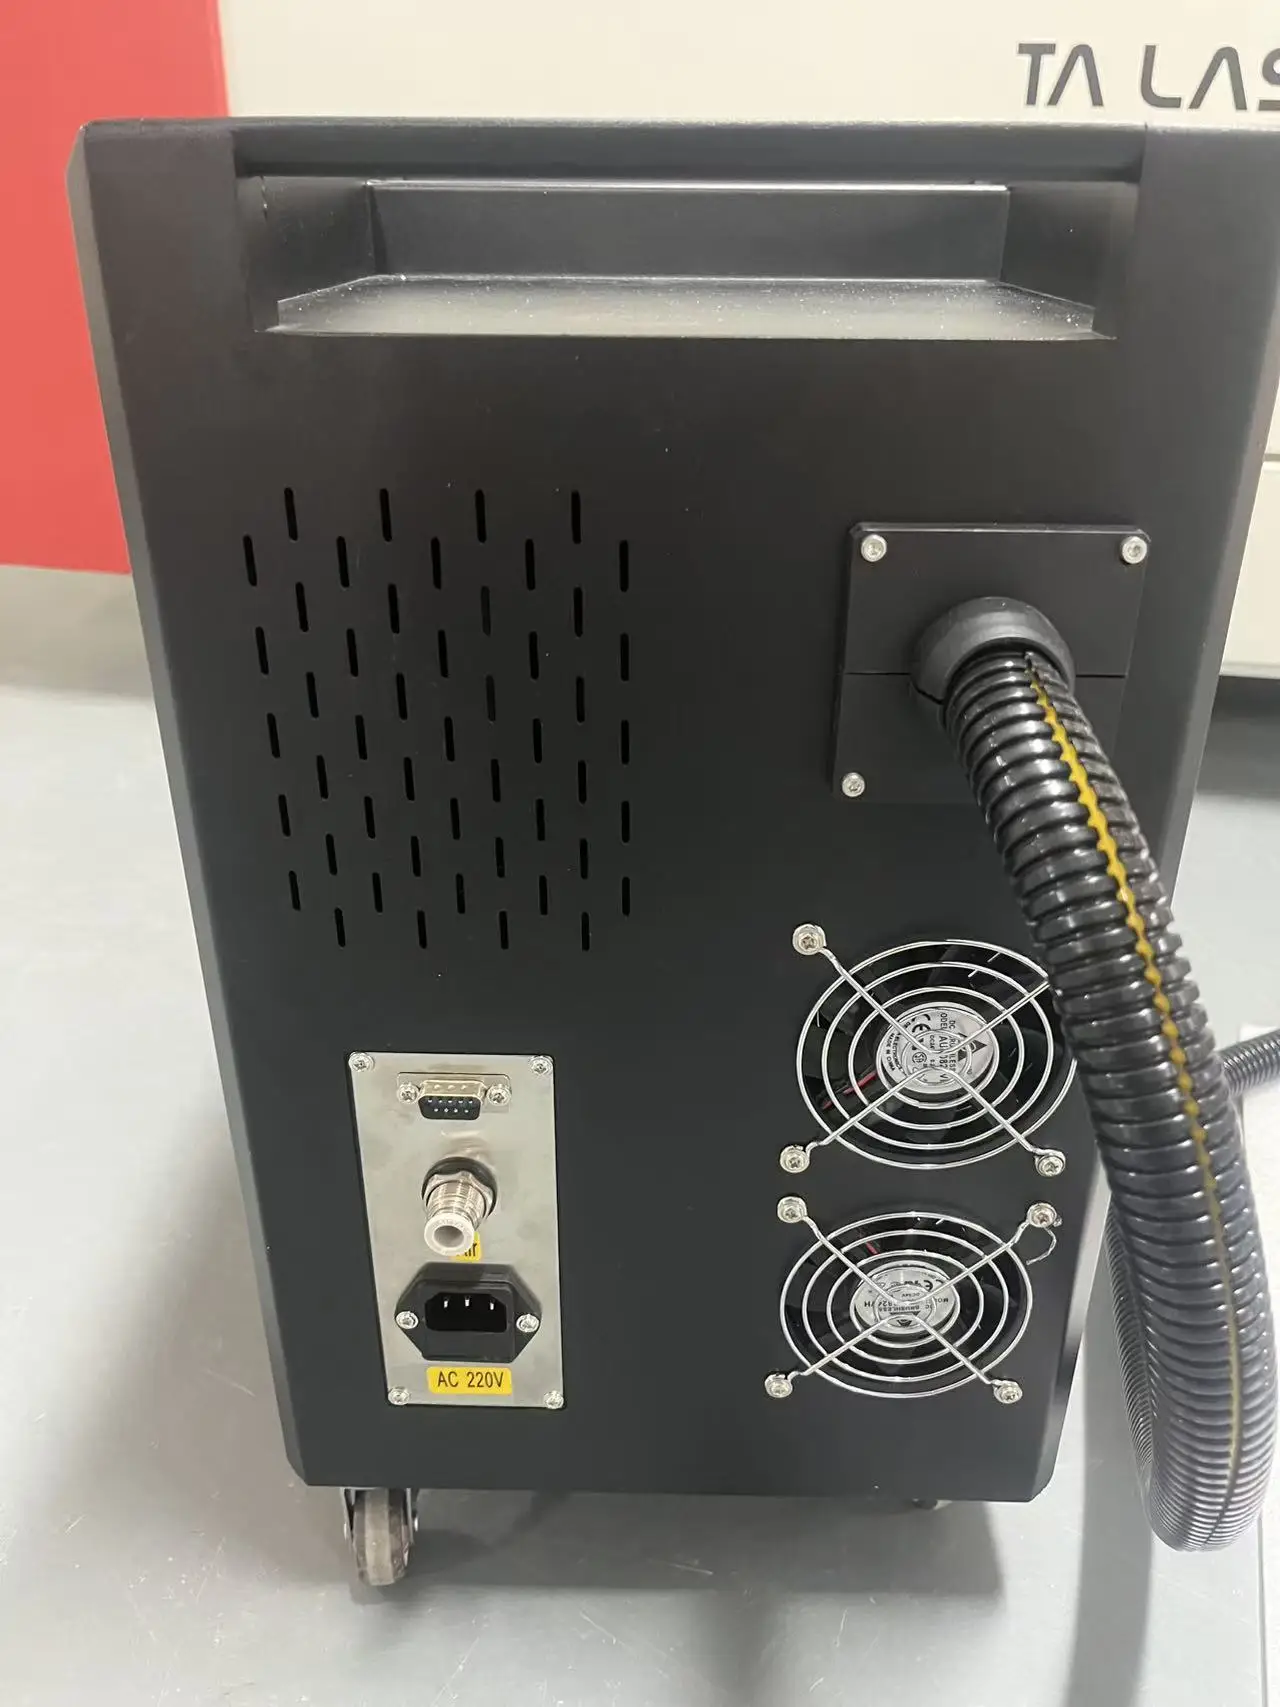
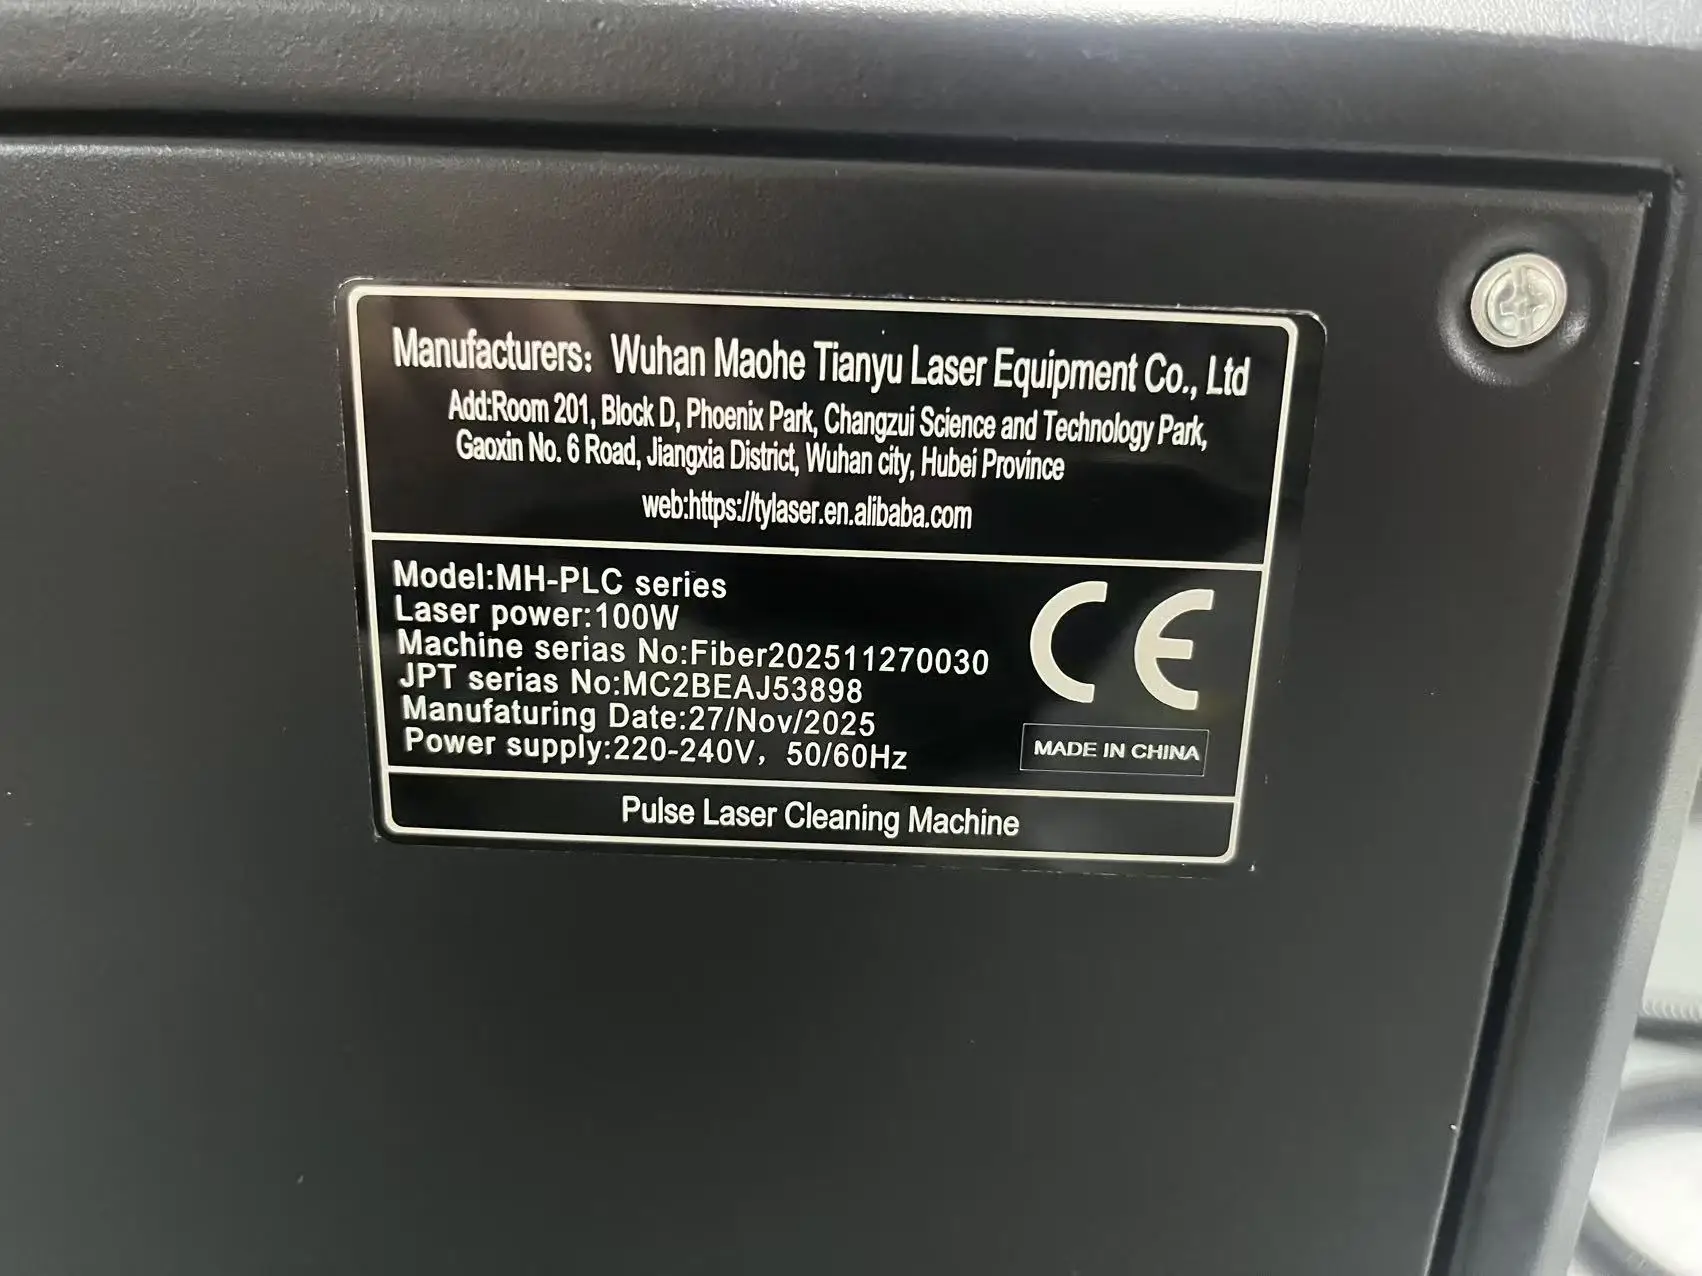
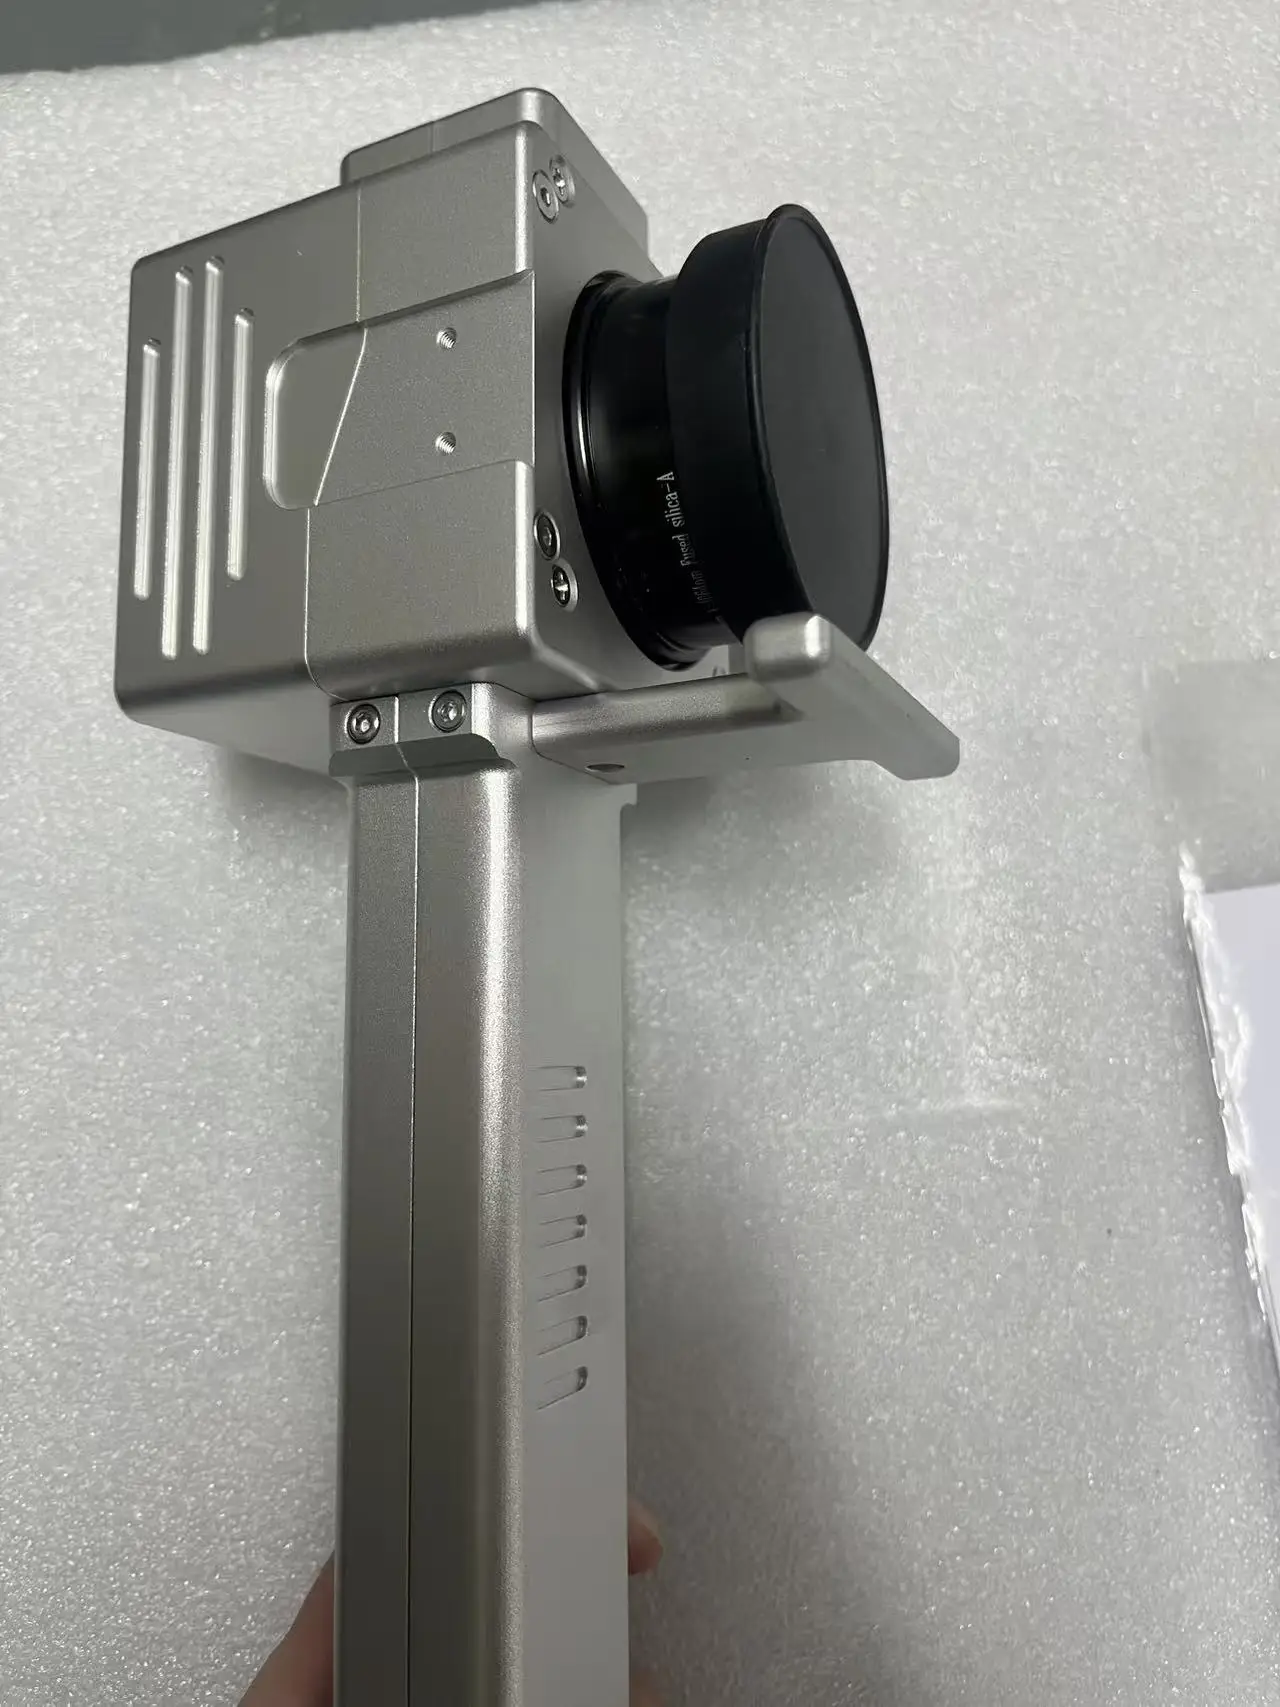


लेज़र सफाई उपयुक्त सतहों से जंग, ऑक्साइड, पेंट और चुनिंदा लेपों को हटा सकती है। परिणाम आधार सामग्री, परत के संरचना और मोटाई पर निर्भर करते हैं। एक उपयुक्त सफाई प्रक्रिया की पहचान करने में सहायता के लिए कृपया फ़ोटो और सामग्री के विवरण साझा करें।
सही चुने गए लेज़र पैरामीटर्स अवांछित परतों को हटा सकते हैं, जबकि आधार सतह में परिवर्तन को सीमित रखते हैं। क्षति-मुक्त परिणाम स्वतः प्राप्त नहीं होते हैं। संवेदनशील सतहें, पतले भाग और अपरिचित कोटिंग्स को उत्पादन से पहले आपकी आवश्यक समाप्ति के खिलाफ परीक्षण किया जाना चाहिए।
आवर्ती प्रणालियाँ चयनात्मक सफाई के लिए ऊर्जा प्रदान के लचीले नियंत्रण की प्रदान करती हैं। निरंतर-तरंग प्रणालियाँ उन मज़बूत सतहों के लिए उपयुक्त हो सकती हैं जो अधिक ऊष्मा इनपुट को सहन कर सकती हैं। आधार सतह, कोटिंग, आवश्यक समाप्ति और परीक्षित उत्पादकता के आधार पर चयन करें—केवल वाटेज के आधार पर नहीं।
सफाई की गति कोटिंग की मोटाई, चिपकने की क्षमता, सतह की ज्यामिति और आवश्यक सफाई स्तर पर निर्भर करती है। समान सामग्री और समाप्ति मानदंडों का उपयोग करके परिणामों की तुलना करें। एक उपयोगी परीक्षण विधि में साफ़ किए गए क्षेत्र, प्रसंस्करण समय, सेटिंग्स और कोई अतिरिक्त पास दर्ज किए जाते हैं।
लेज़र सफाई घर्षक माध्यम या रासायनिक सफाई एजेंटों के बिना विशिष्ट क्षेत्रों को लक्षित कर सकती है। जहाँ चयनात्मक हटाना और सफाई कम करना महत्वपूर्ण हो, वहाँ इसका मूल्यांकन करना उचित है। कुछ बड़े क्षेत्र या जटिल अनुप्रयोगों के लिए रेत-ब्लास्टिंग या रासायनिक प्रक्रियाएँ अभी भी अधिक आर्थिक रह सकती हैं।
बिजली, धूल निष्कर्षण फ़िल्टर, सुरक्षात्मक ऑप्टिक्स, शीतलन प्रणाली का रखरखाव, श्रम और अवशेष निपटान शामिल हैं। लेज़र सफाई ब्लास्टिंग माध्यम से बचती है, लेकिन पूरी प्रणाली का फिर भी रखरखाव आवश्यक होता है। अपनी आवश्यक समाप्ति के आधार पर प्रति साफ़ किए गए भाग या वर्ग मीटर की लागत की तुलना करें।
सफाई के दौरान कण मुक्त होते हैं और लेपों से हानिकारक पदार्थ भी मुक्त हो सकते हैं। इस अनुप्रयोग के लिए उपयुक्त निष्कर्षण और फ़िल्ट्रेशन की आवश्यकता होती है। खुले उच्च-शक्ति प्रणालियों के लिए एक नियंत्रित लेज़र क्षेत्र, उचित ढाल, प्रशिक्षित ऑपरेटर और सही ढंग से चुने गए सुरक्षा उपकरण भी आवश्यक हैं।
आधार सामग्री, दूषक या कोटिंग, अनुमानित परत मोटाई, भाग के आयाम, दैनिक कार्यभार और आवश्यक समाप्ति के बारे में जानकारी दें। फ़ोटो और प्रतिनिधि नमूने यह आकलन करने में सहायता करते हैं कि प्राथमिकता चयनात्मक हटाना, सतह संरक्षण या उच्च उत्पादन है।
हाथ में ले जाने वाली लेजर वेल्डिंग मशीन
उपयुक्त प्रणालियाँ स्टेनलेस स्टील, माइल्ड स्टील, एल्युमीनियम और अन्य चुनिंदा धातुओं को वेल्ड कर सकती हैं। संगतता मिश्र धातु, मोटाई, सतह की स्थिति और जोड़ के डिज़ाइन पर निर्भर करती है। असमान धातुओं के संयोजन का व्यक्तिगत आकलन आवश्यक है; एक सफल संयोजन सभी मिश्र धातुओं की वैधता की पुष्टि नहीं करता है।
विश्वसनीय वेल्डिंग मोटाई सामग्री, जोड़ के प्रकार, फिट-अप, लेज़र शक्ति और आवश्यक भेदन पर निर्भर करती है। केवल अधिकतम मोटाई का दावा पर्याप्त नहीं है। उत्पादन की उपयुक्त सीमा निर्धारित करने के लिए अपना जोड़ चित्र और स्वीकृति आवश्यकताएँ प्रदान करें।
उपयुक्त जोड़ों के लिए, लेज़र वेल्डिंग यात्रा गति बढ़ा सकती है और विकृति तथा समापन कार्य को कम कर सकती है। लाभ का स्तर फिट-अप, सामग्री और गुणवत्ता आवश्यकताओं के अनुसार भिन्न होता है। प्रत्येक स्वीकृत भाग के लिए कुल समय की तुलना करें—जिसमें तैयारी, वेल्डिंग, निरीक्षण और पुनर्कार्य शामिल हैं।
मूल संचालन कुछ पारंपरिक वेल्डिंग तकनीकों की तुलना में सीखने में आसान हो सकता है, लेकिन लगातार उच्च गुणवत्ता वाली वेल्डिंग के लिए अभ्यास और उपयुक्त पैरामीटर्स की आवश्यकता होती है। संचालन से पहले लेज़र सुरक्षा प्रशिक्षण और अनुमोदित कार्य क्षेत्र अनिवार्य हैं। आसान संचालन प्रक्रिया के योग्यता प्रमाणन की जगह नहीं ले सकता।
वेल्ड की सुरक्षा के लिए सामान्यतः शील्डिंग गैस का उपयोग किया जाता है; यह गैस सामग्री और प्रक्रिया के अनुकूल होनी चाहिए। कुछ घनिष्ठ फिट वाले जोड़ों को बिना फिलर के वेल्ड किया जा सकता है। अन्य जोड़ों के लिए संगत वायर फीडर और फिलर सामग्री का उपयोग लाभदायक होता है, जहाँ समर्थित हो।
उचित फिट-अप और पैरामीटर के साथ, लेज़र वेल्डिंग से संकरी, सुसंगत सीमें बनाई जा सकती हैं और फिनिशिंग कार्य को कम किया जा सकता है। अंतिम दिखावट सामग्री, सफ़ाई, गैस सुरक्षा और ऑपरेटर की तकनीक पर निर्भर करती है। अपने स्वयं के दृश्य और यांत्रिक स्वीकृति मानदंडों के आधार पर परिणामों की पुष्टि करें।
खुली उच्च-शक्ति लेज़र वेल्डिंग के लिए नियंत्रित कार्य क्षेत्र, उपयुक्त अवरोध या आवरण, निष्कर्षण और अनुप्रयोग-विशिष्ट सुरक्षा उपकरणों की आवश्यकता होती है। प्रतिबिंबित किरणें भी खतरा पैदा करती हैं। सामान्य वेल्डिंग सुरक्षा अकेले पर्याप्त नहीं है; मशीन के निर्देशों का पालन करें और योग्य साइट सुरक्षा मूल्यांकन के अनुसार कार्य करें।
शील्डिंग गैस, बिजली, सुरक्षा लेंस, नोज़ल, शीतलन रखरखाव और जहाँ उपयोग किया जाता है वहाँ फिलर तार के लिए बजट। श्रम और वेल्डिंग के बाद के समापन को भी शामिल करें। केवल लेज़र शक्ति या मशीन की कीमत के आधार पर नहीं, बल्कि प्रति स्वीकृत वेल्ड की लागत की तुलना करें।
लेजर मार्किंग मशीन
फाइबर लेज़र धातुओं और कुछ चुनिंदा प्लास्टिक्स के लिए व्यापक रूप से उपयोग किए जाते हैं। मोपा फाइबर प्रणालियाँ विशिष्ट मार्किंग प्रभावों के लिए पल्स-चौड़ाई नियंत्रण जोड़ती हैं। यूवी और सीओ₂ अलग-अलग सामग्रियों और समाप्ति के लिए उपयुक्त हैं। अपने वास्तविक आधार सामग्री और आवश्यक मार्क के परीक्षण के आधार पर स्रोत का चयन करें।
लेज़र मार्किंग सामान्य मुद्रण स्याही के आवेशन के बजाय सामग्री को बदलती या हटाती है। टिकाऊपन मार्किंग विधि, गहराई, आधार सामग्री और सेवा वातावरण पर निर्भर करता है। घर्षण, रसायनों या ऊष्मा के संपर्क में आने वाले भागों के लिए, मंजूरी से पहले प्रासंगिक टिकाऊपन परीक्षणों को निर्दिष्ट करें।
ये सामान्य लेज़र-मार्किंग अनुप्रयोग हैं, लेकिन समर्थित प्रारूप और चर-डेटा कार्यक्षमताएँ नियंत्रक और सॉफ़्टवेयर पर निर्भर करती हैं। ट्रेसैबिलिटी कोड के लिए, केवल दिखावट के आधार पर नहीं, बल्कि उद्दिष्ट स्कैनर या सत्यापनकर्ता के साथ विपरीतता, आकार और पठनीयता का मूल्यांकन करें।
मोपा पल्स नियंत्रण स्टेनलेस स्टील पर विशिष्ट रंग प्रभाव और एनोडाइज़्ड एल्युमीनियम पर काले निशान प्राप्त करने में सहायता कर सकता है। परिणाम मिश्र धातु, सतह समाप्ति और पैरामीटर पर निर्भर करते हैं। यह पूर्ण-रंग मुद्रण नहीं है, और प्रत्येक मार्किंग कार्य के लिए मोपा की आवश्यकता नहीं होती है।
उपयुक्त घूर्णी फिक्सचर बेलनाकार भागों का समर्थन कर सकते हैं, जबकि कुछ आकार वाली सतहों के लिए 3डी फोकसिंग या समर्पित स्थिति निर्धारण की आवश्यकता होती है। भाग के आयाम, भार, ज्यामिति और मार्किंग स्थान की पुष्टि करें। केवल एक घूर्णी अटैचमेंट हर वक्राकार सतह को उपयुक्त नहीं बनाता है।
आवश्यक शक्ति सामग्री, चक्र समय और अंकन की गहराई पर निर्भर करती है। लेंस का चुनाव उपलब्ध क्षेत्र और प्राप्त करने योग्य बिंदु विशेषताओं को प्रभावित करता है। उच्च वाटेज या बड़ा क्षेत्र स्वतः ही सूक्ष्म अंकन नहीं देता; अपने कलाकृति और भाग के साथ दोनों का मूल्यांकन करें।
चक्र समय कलाकृति के आकार, भरण घनत्व, गहराई, सामग्री और लोडिंग विधि पर निर्भर करता है। विज्ञापित स्कैनिंग गति तैयार भाग की उत्पादन दर के समान नहीं होती है। संपूर्ण चक्र का मूल्यांकन करें, जिसमें स्थिति निर्धारण, अंकन, अनलोडिंग और कोई आवश्यक कोड सत्यापन शामिल हो।
एकीकरण चुने गए नियंत्रक, सॉफ़्टवेयर लाइसेंस और उपलब्ध इंटरफ़ेस पर निर्भर करता है। खरीद से पहले ट्रिगर्स, चर-डेटा स्रोत, भाग ट्रैकिंग और त्रुटि संभाल को परिभाषित करें। कन्वेयर अंकन, डेटाबेस कनेक्शन और कस्टम सॉफ़्टवेयर को विशिष्ट कॉन्फ़िगरेशन आइटम के रूप में पुष्टि करनी चाहिए।
फाइबर लेजर काटने की मशीन
फाइबर लेज़र कटर सामान्य धातुओं जैसे मृदु इस्पात, स्टेनलेस स्टील और एल्युमीनियम को उपयुक्त विन्यास के साथ प्रोसेस कर सकते हैं। मोटाई क्षमता मॉडल, सामग्री और सहायक गैस पर निर्भर करती है। मॉडल-विशिष्ट कटिंग चार्ट का उपयोग करें और उत्पादन-गुणवत्ता कटिंग को अधिकतम कटिंग क्षमता से अलग करें।
अपनी सबसे अधिक उपयोग की जाने वाली सामग्रियों, मोटाइयों, ऑर्डर मात्रा और आवश्यक किनारा गुणवत्ता के आधार पर शक्ति का चयन करें। उच्च शक्ति उपयुक्त कार्यों पर उत्पादकता में सुधार कर सकती है, लेकिन इसे गैस आपूर्ति, लोडिंग समय, विद्युत क्षमता और कुल निवेश के साथ मूल्यांकन किया जाना चाहिए।
अच्छी तरह से मैच किए गए पैरामीटर साफ किनारे उत्पन्न कर सकते हैं, लेकिन ड्रॉस, ऑक्सीकरण और रूखापन सामग्री, मोटाई, गैस और भाग की ज्यामिति पर निर्भर करते हैं। अपनी स्वीकार्य किनारा गुणवत्ता और अपस्ट्रीम प्रक्रिया को परिभाषित करें। यह नहीं मानें कि प्रत्येक भाग को बिना फिनिशिंग के तैयार किया जा सकता है।
मुख्य लागतों में सहायक गैस, विद्युत, नोज़ल, सुरक्षात्मक खिड़कियाँ, शीतलन, निकास, रखरखाव और श्रम शामिल हैं। साथ ही, सामग्री के उपयोग की दक्षता भी महत्वपूर्ण है। प्रतिनिधि आरेखों और स्थानीय गैस एवं विद्युत दरों के आधार पर प्रति पूर्ण भाग लागत की तुलना करें।
गैस का चयन किनारे के ऑक्सीकरण, कटिंग की गति और लागत को प्रभावित करता है। माइल्ड स्टील के लिए ऑक्सीजन सामान्यतः उपयोग की जाती है; जहाँ ऑक्साइड-मुक्त किनारे की आवश्यकता होती है, वहाँ अक्सर नाइट्रोजन का चयन किया जाता है। कुछ अनुप्रयोगों के लिए संपीड़ित वायु उपयुक्त होती है। विशिष्ट मशीन और सामग्री के लिए अनुमोदित गैस की गुणवत्ता, दबाव और क्षमता की पुष्टि करें।
केवल वही मशीन जो दोनों अनुप्रयोगों के लिए विशेष रूप से कॉन्फ़िगर की गई हो, यह कार्य कर सकती है। ट्यूब कटिंग के लिए उपयुक्त कार्य-धारण व्यवस्था, सहारा और सॉफ्टवेयर की आवश्यकता होती है। ट्यूब के आकार, आयाम, लोडिंग सीमाएँ और उपयोग में लाए जा सकने वाली लंबाई की पुष्टि करें; एक शीट-कटिंग मशीन स्वतः ही ट्यूब-कटिंग क्षमता समाहित नहीं करती है।
आवश्यक फ़्लोर स्पेस, पहुँच मार्ग, निर्दिष्ट होने पर फ़ाउंडेशन, विद्युत आपूर्ति, सहायक गैस, शीतलन और निकास की व्यवस्था करें। आवश्यकताएँ कॉन्फ़िगरेशन के अनुसार भिन्न होती हैं। अपने वर्कशॉप की व्यवस्था करने से पहले सटीक मशीन के लिए इंस्टालेशन लेआउट और यूटिलिटी विनिर्देशों का अनुरोध करें।
सॉफ़्टवेयर मार्गदर्शन और सत्यापित कटिंग डेटा ऑपरेशन को सरल बना सकते हैं, लेकिन ऑपरेटरों को अभी भी सेटअप, नेस्टिंग, सामग्री हैंडलिंग, कट-गुणवत्ता जाँच और रखरखाव में प्रशिक्षण की आवश्यकता होती है। कॉन्फ़िगरेशन का चयन करने से पहले आपूर्ति किए गए सॉफ़्टवेयर, प्रशिक्षण के दायरे और तकनीकी सहायता की पुष्टि कर लें।
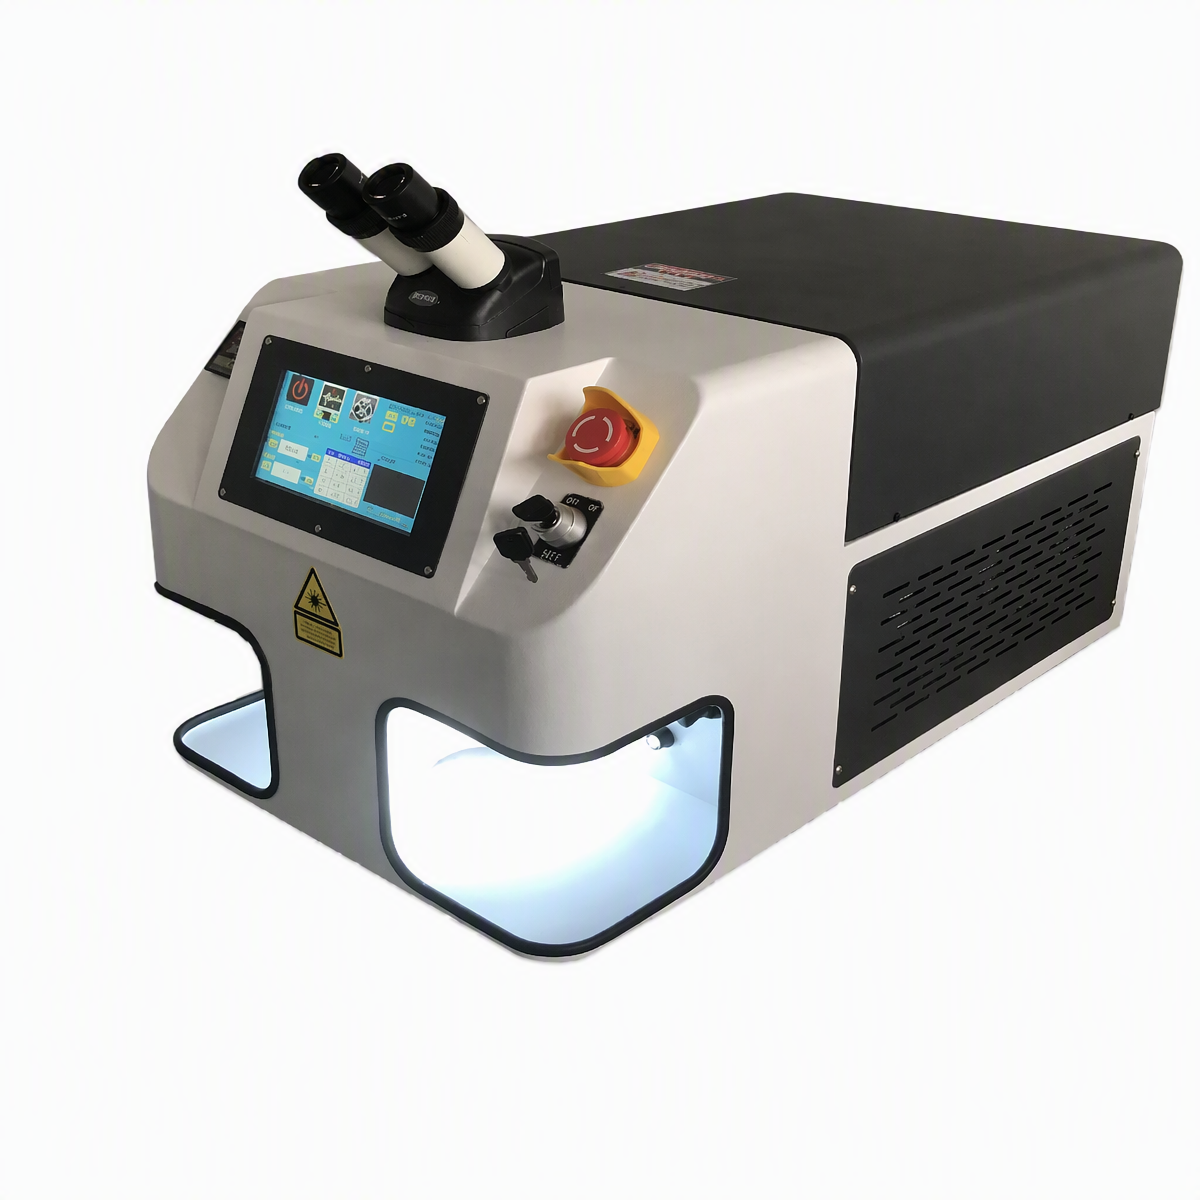
उत्पादों की संख्या: डेस्कटॉप लेजर वेल्डिंग मशीन
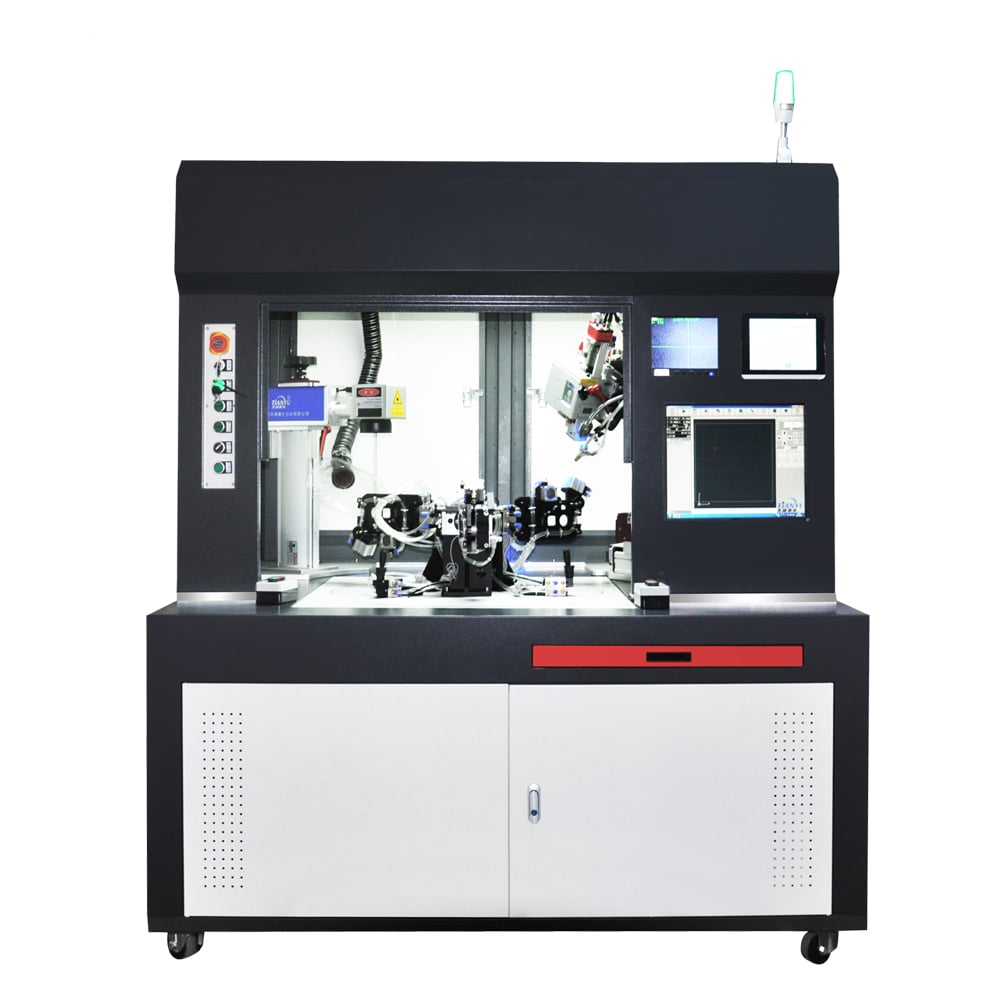
उत्पादों की संख्या: 3000W तीन-स्टेशन लेजर वेल्डिंग मशीन
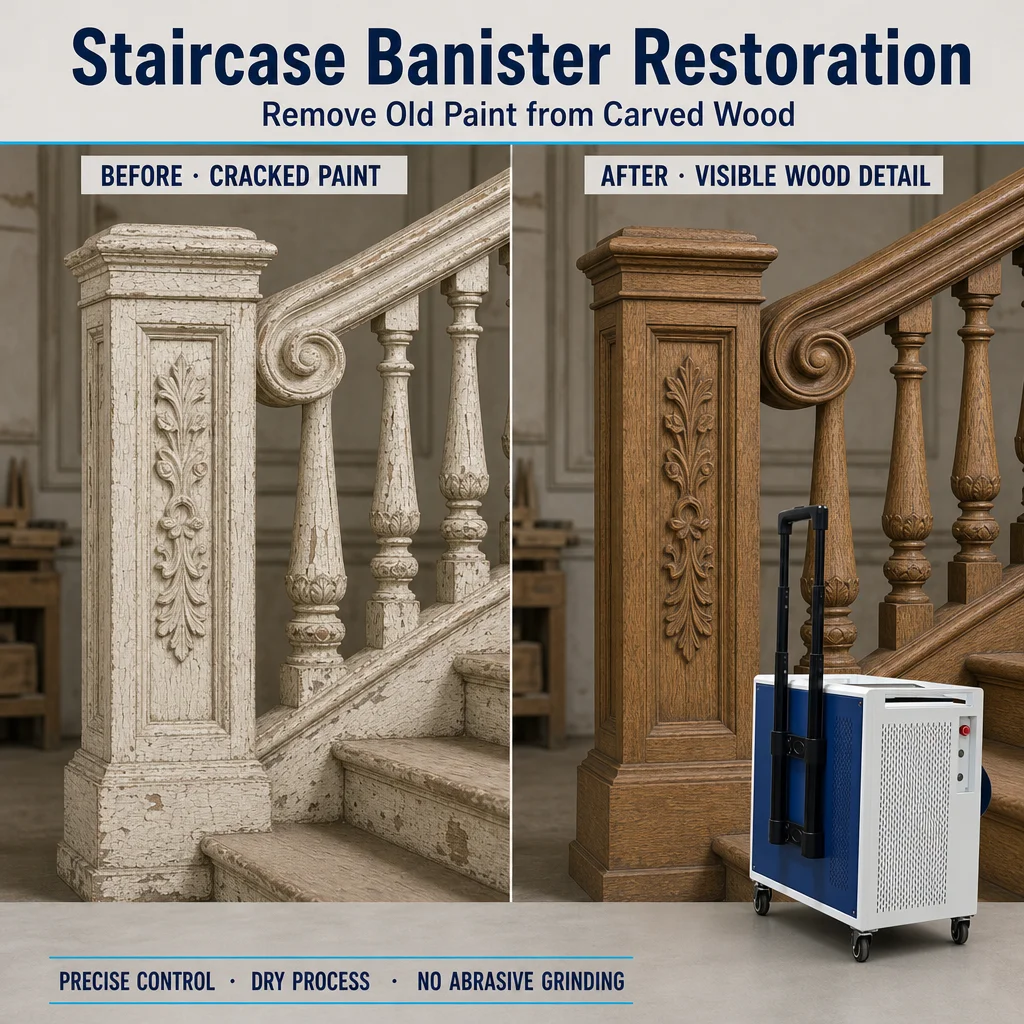
उत्पादों की संख्या: लकड़ी, धातु, पत्थर और फाइबर की सतहों की पोर्टेबल गैर-संपर्क पुनर्स्थापना के लिए लेज़र सफाई मशीन
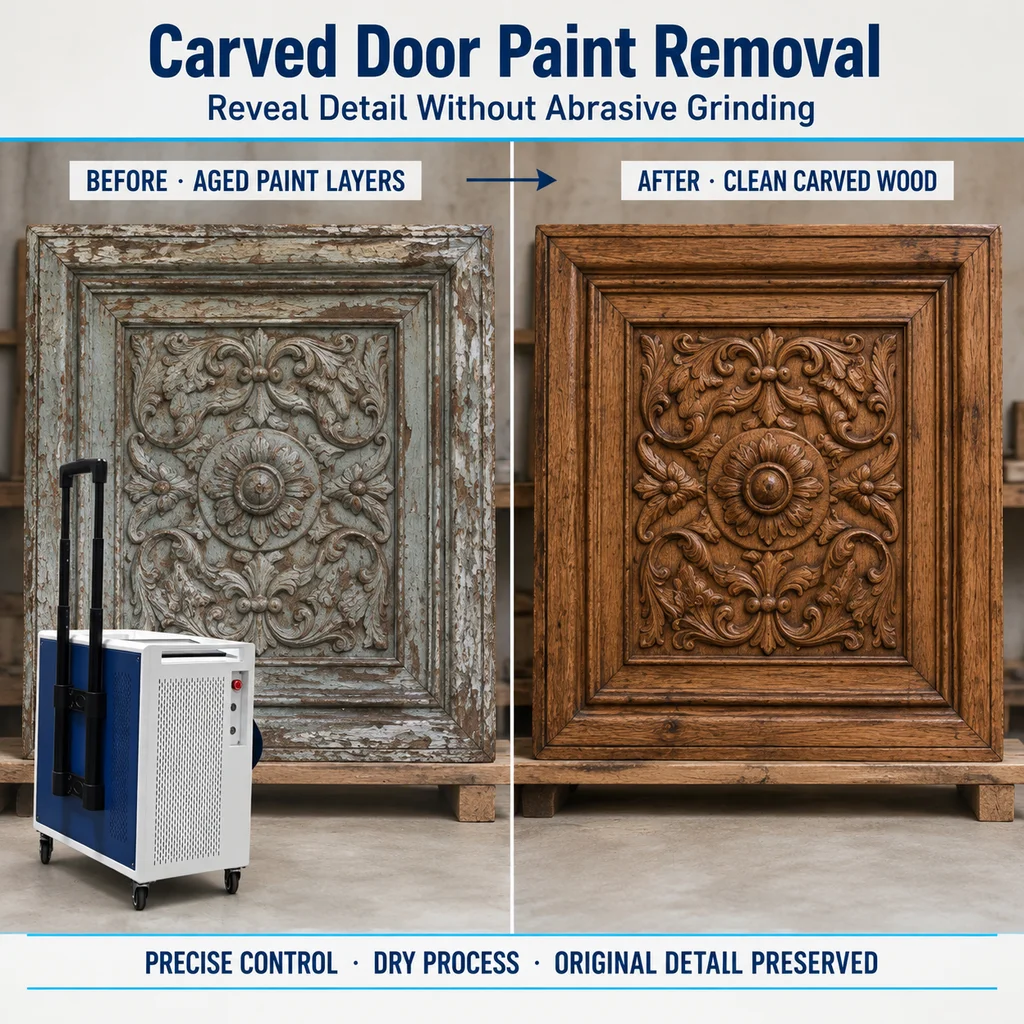
उत्पादों की संख्या: सांस्कृतिक धरोहर संरक्षण के लिए सटीक लेपन निकालने वाली हैंडहेल्ड पल्स लेज़र सफाई मशीन
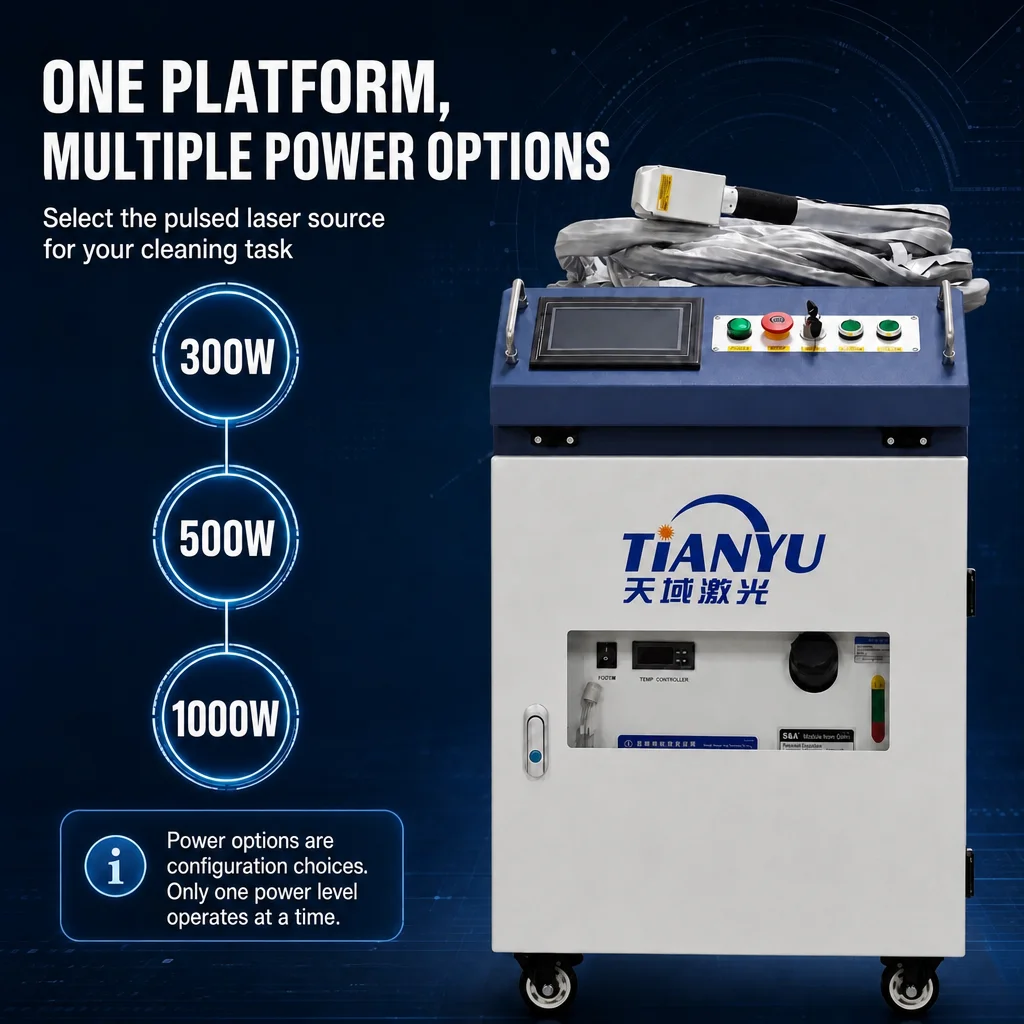
उत्पादों की संख्या: पेशेवर हाइब्रिड फाइबर लेज़र सफ़ाई मशीन, 3000 वाट संयुक्त लेज़र प्रणाली — औद्योगिक सफ़ाई के लिए।
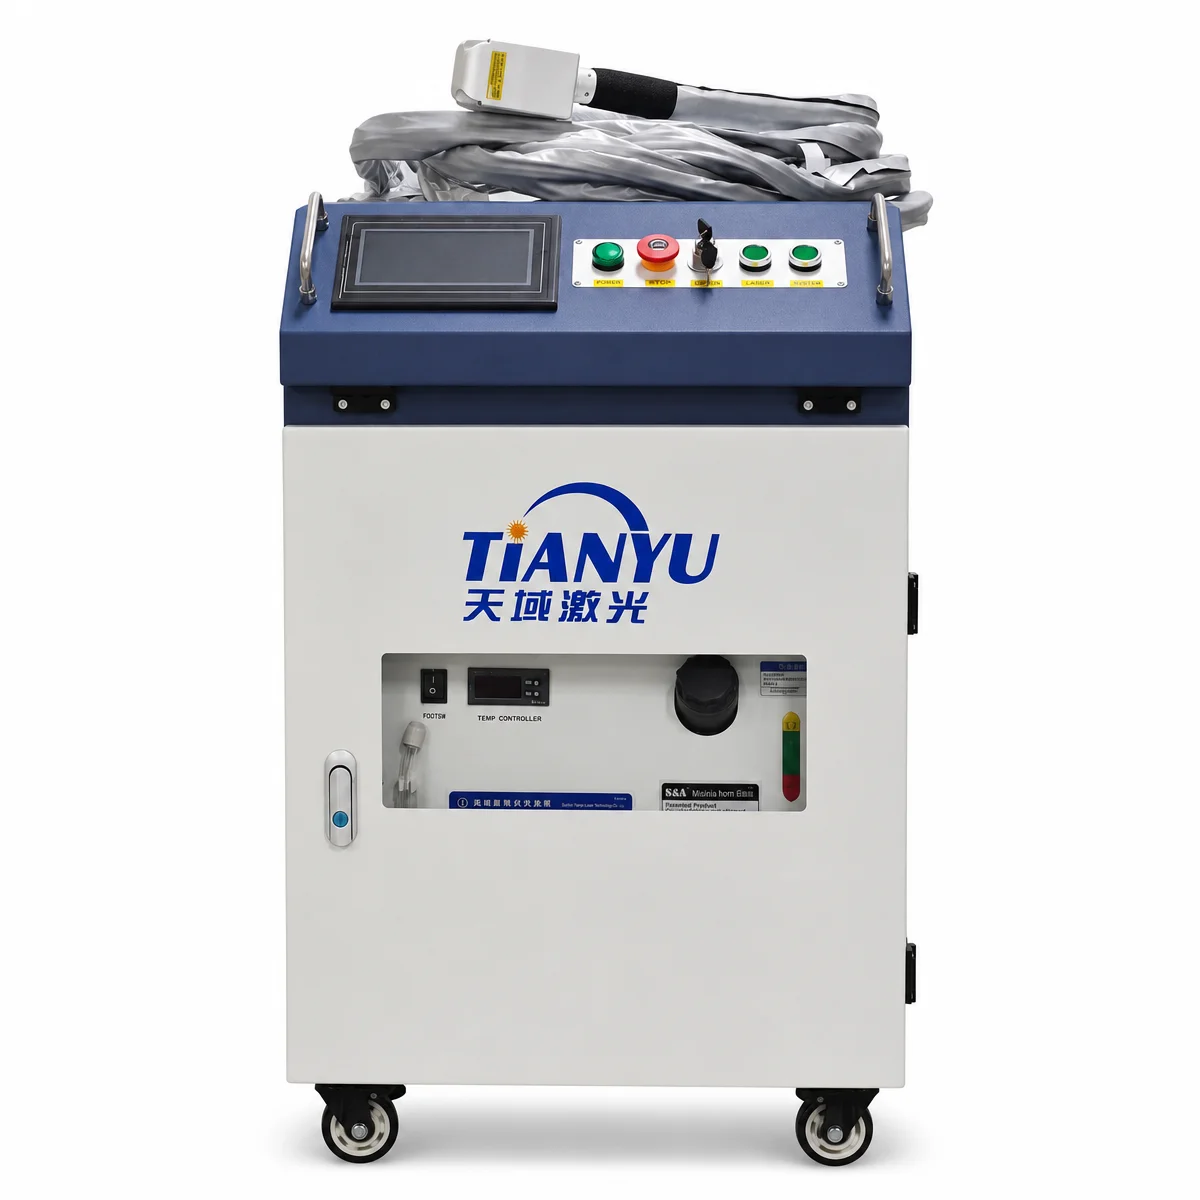
उत्पादों की संख्या: उच्च शक्ति संकर लेज़र सफाई मशीन १००० वाट पल्स्ड, २००० वाट, ३००० वाट निरंतर फाइबर लेज़र क्लीनर

 EN


