 ×
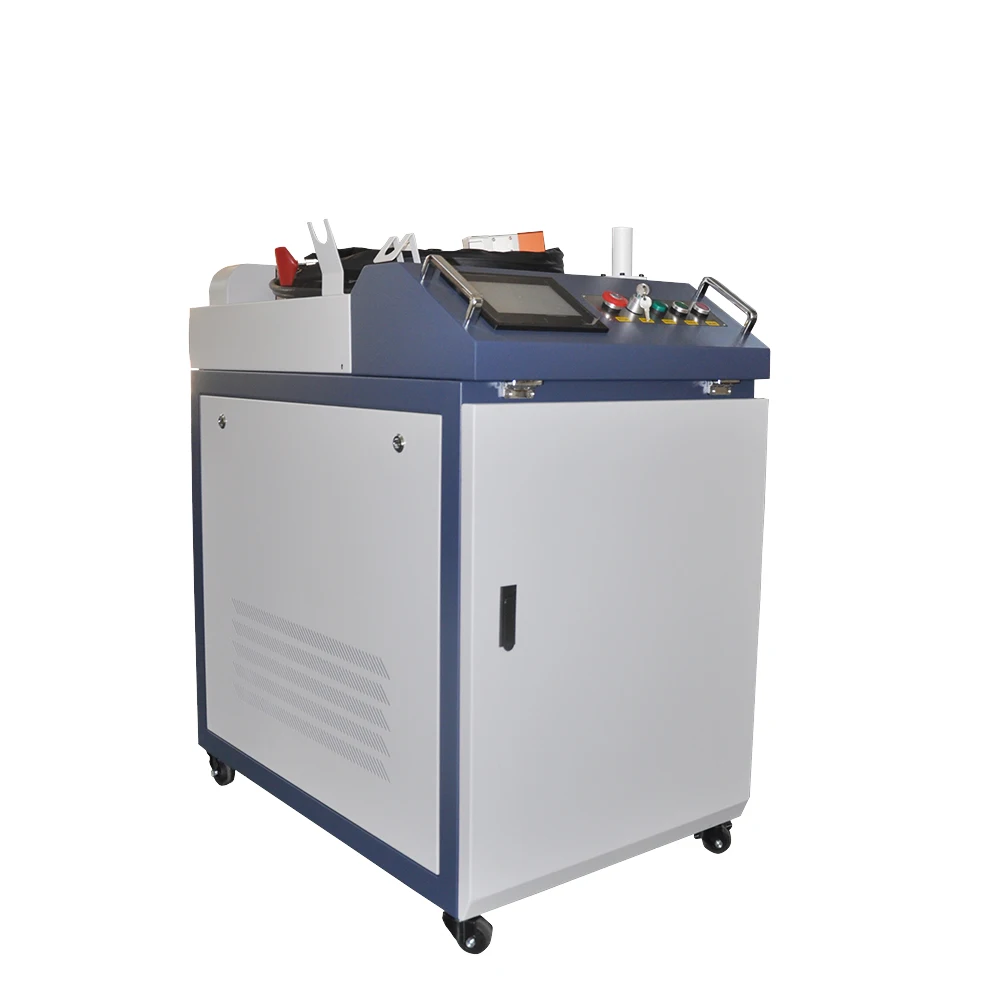
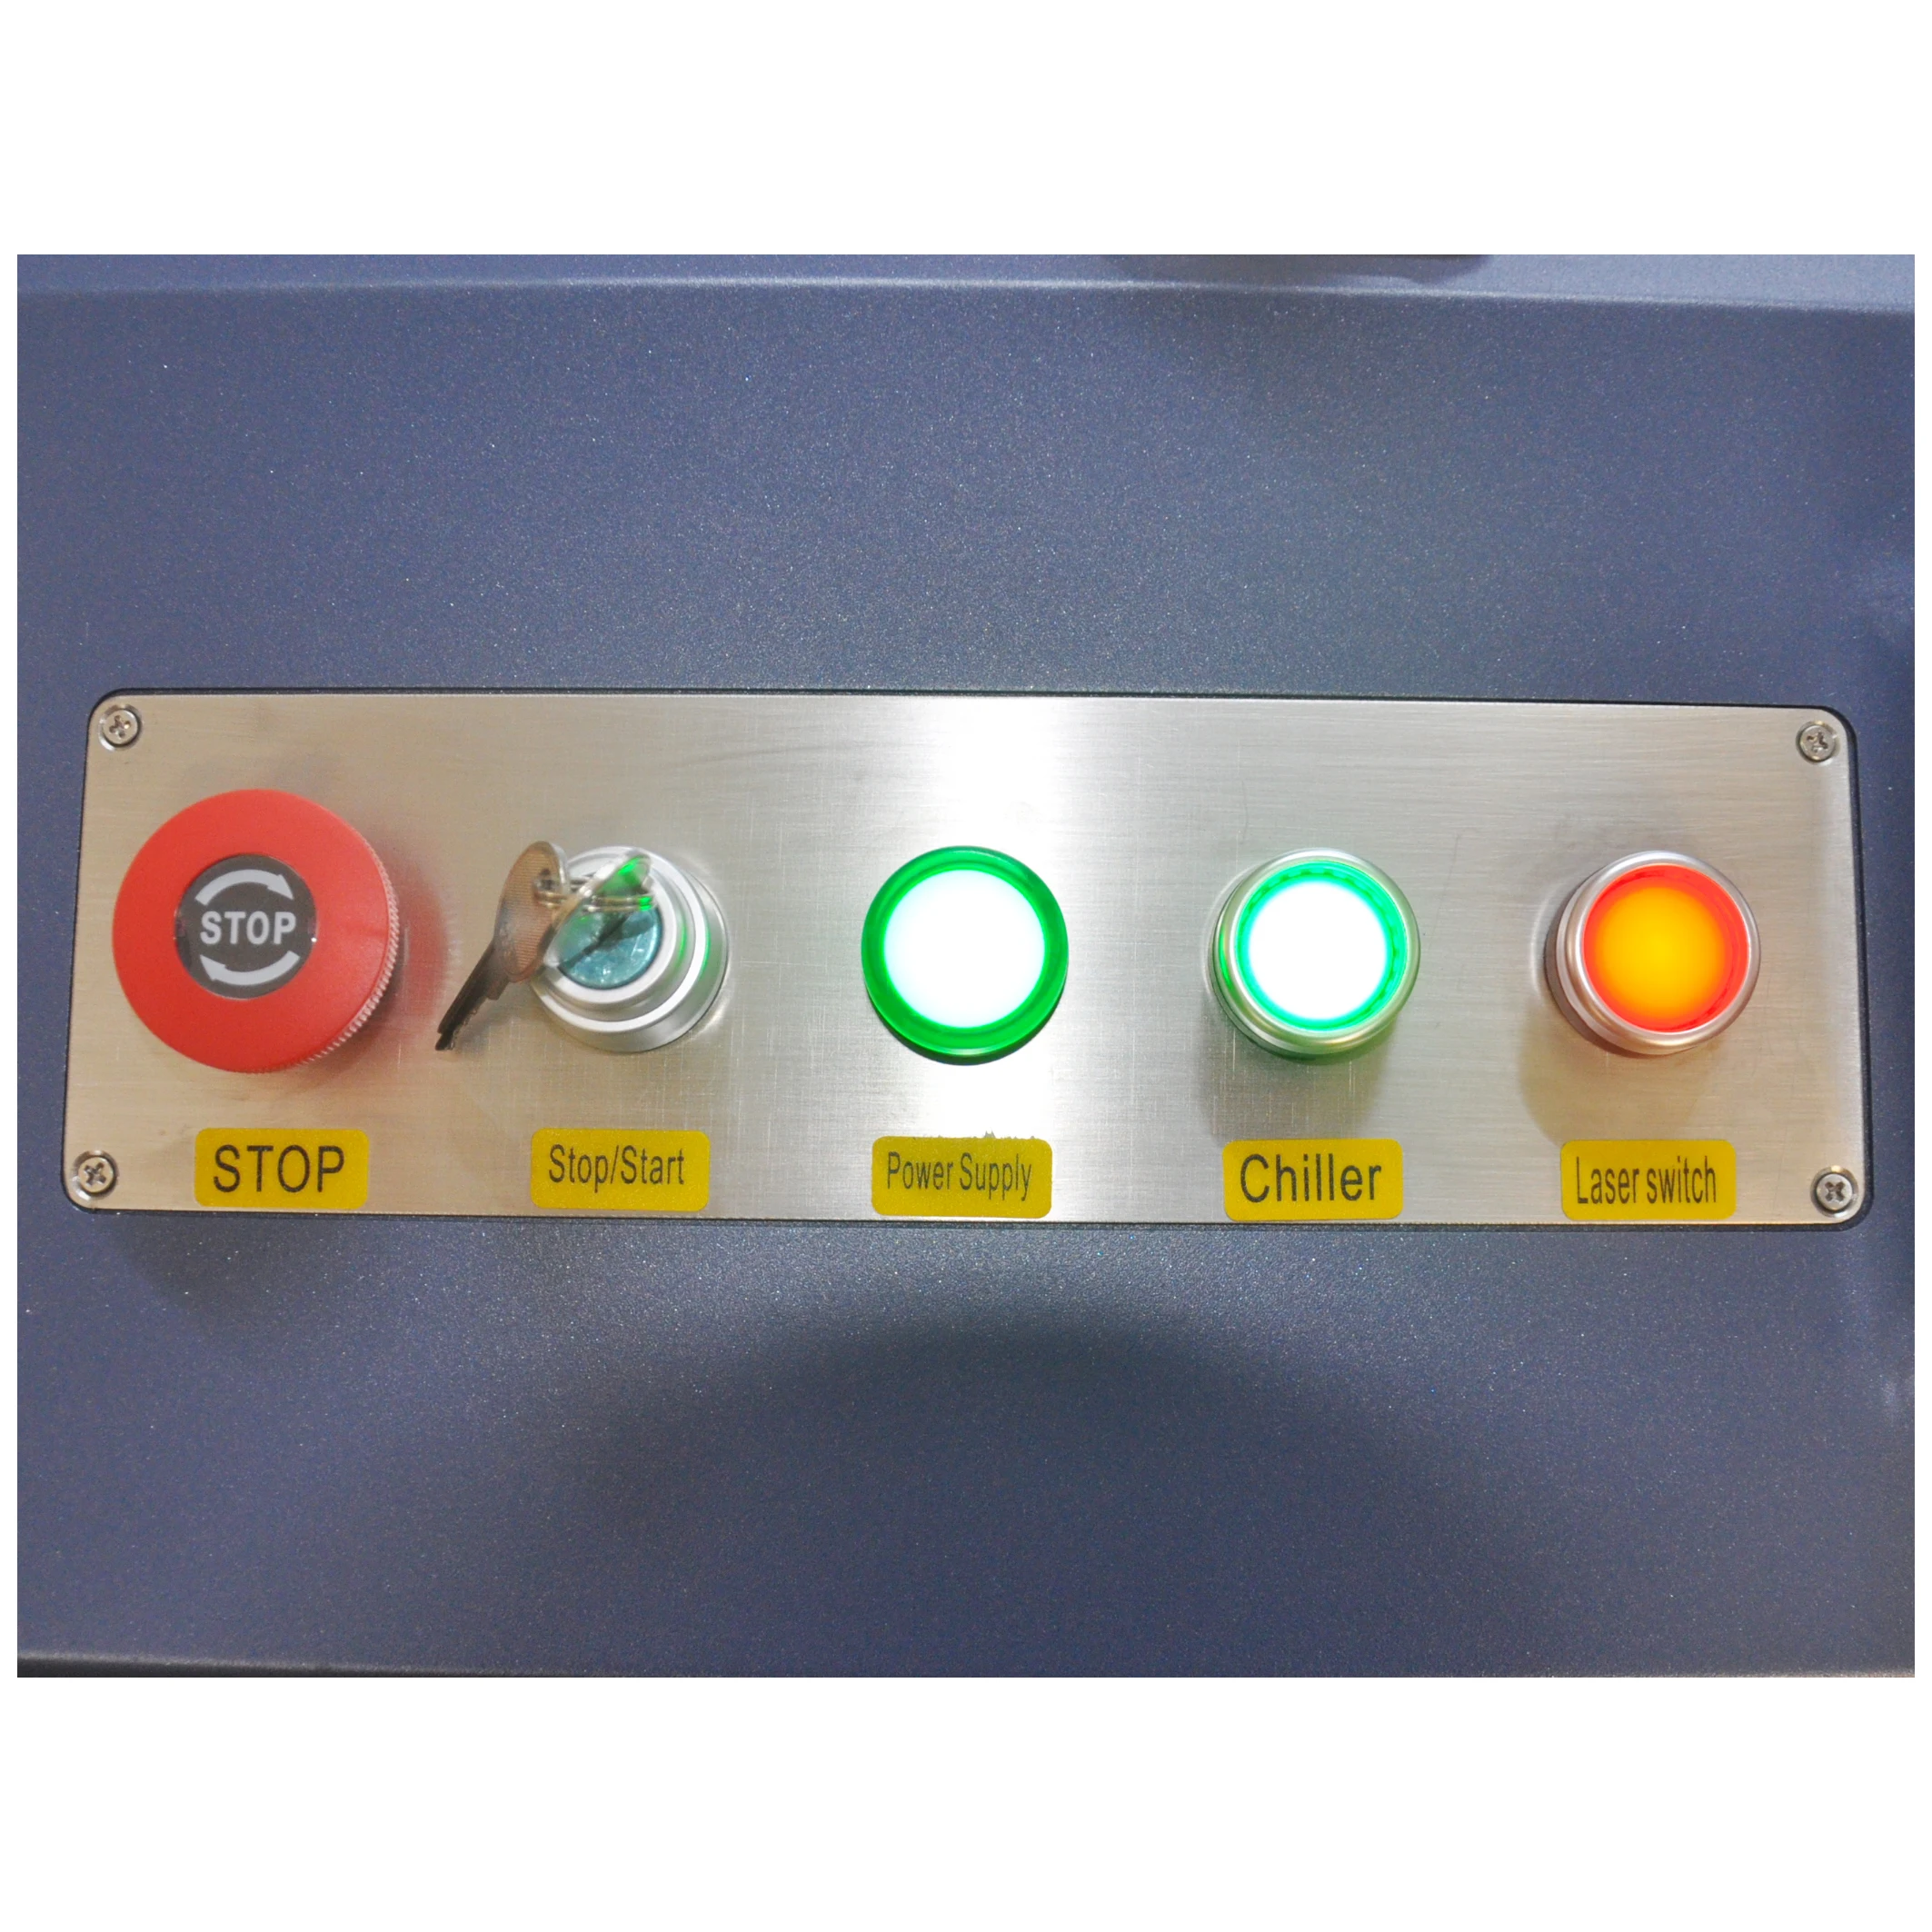
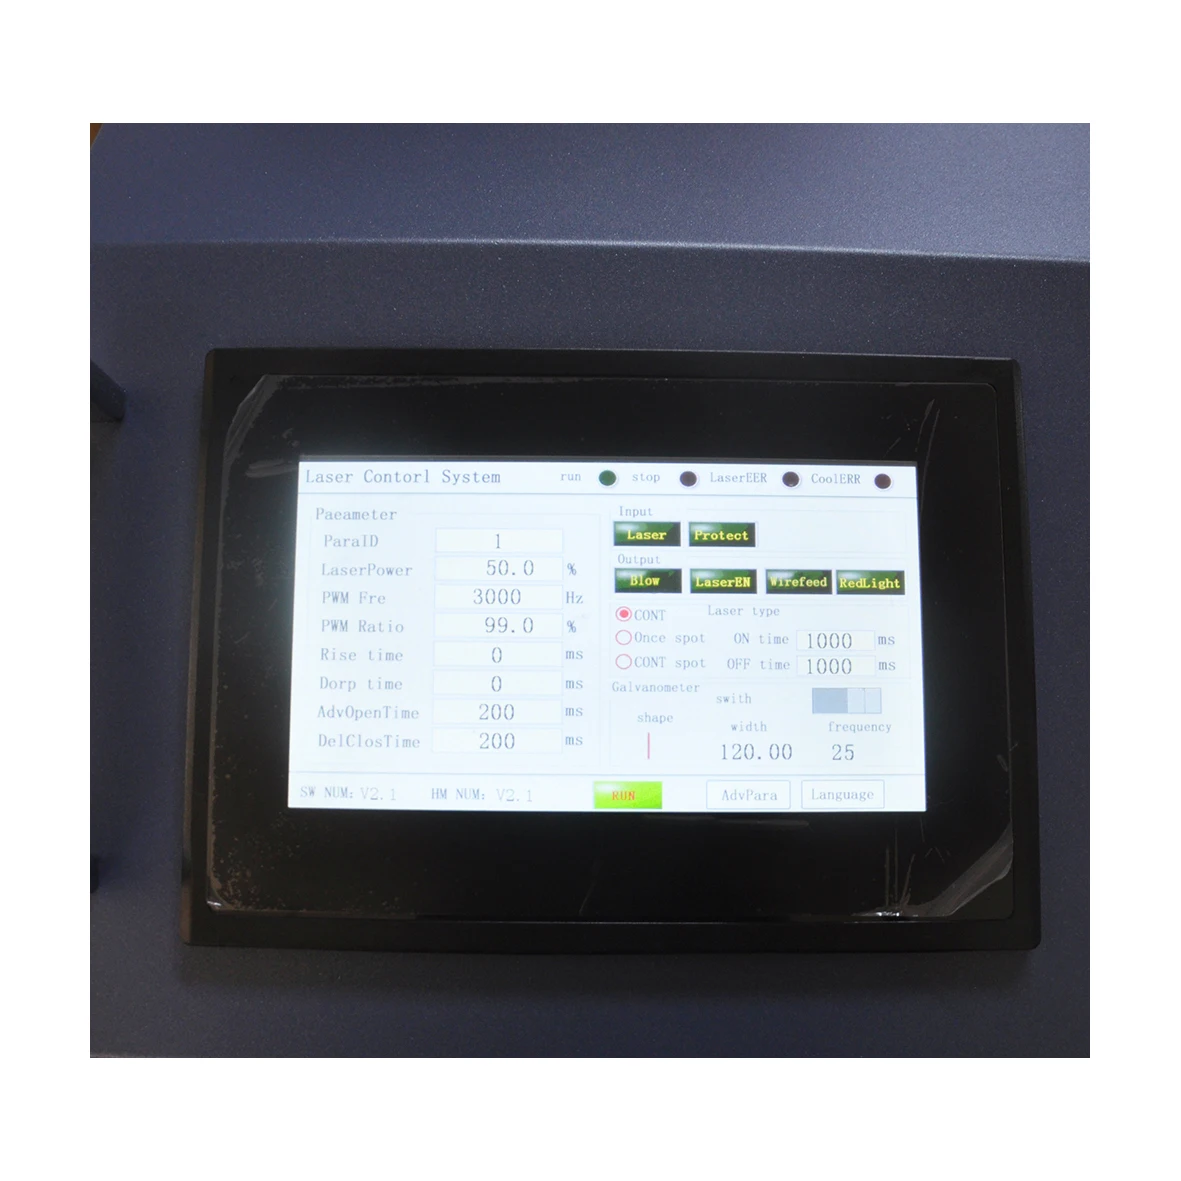
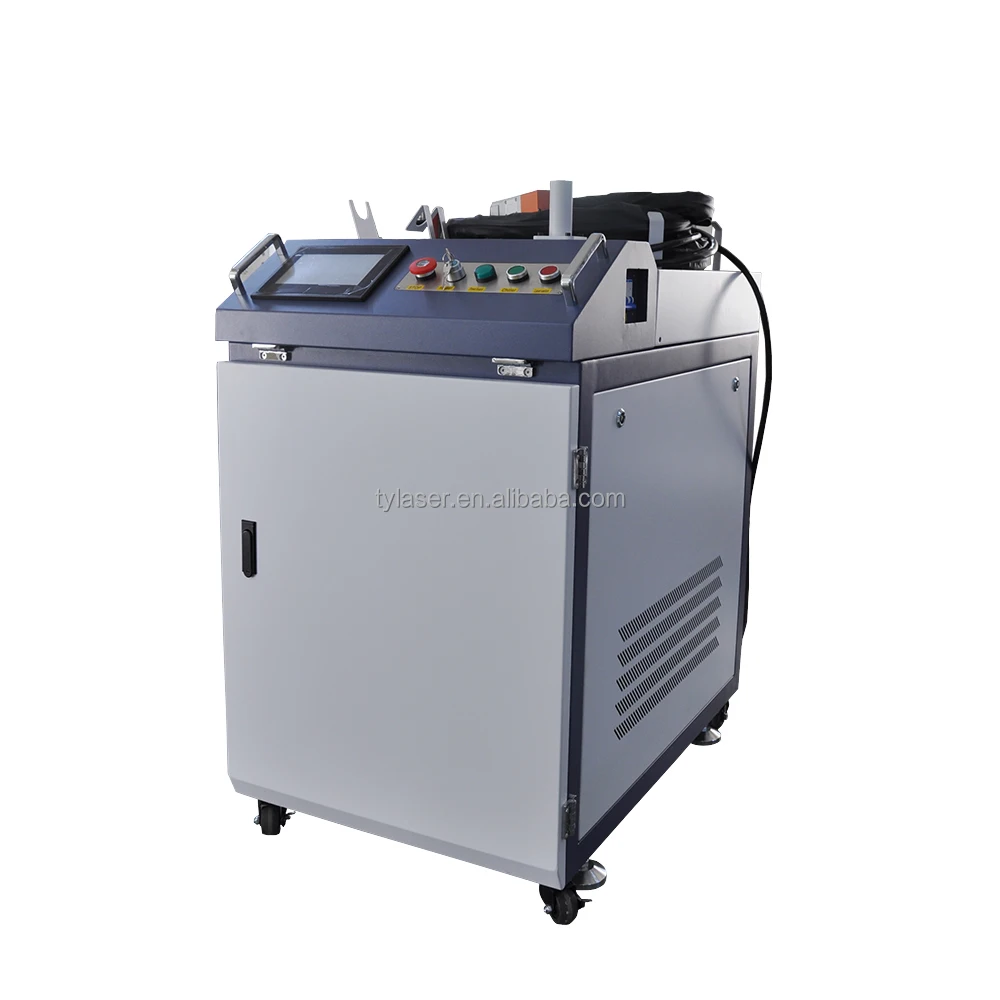
Malli |
MH-LM200-1000 W |
MH-LM200-1500 W |
MH-LM200-2000 W |
MH-LM200-3000 W |
|||
Laserteho |
1000W |
1500W |
2000W |
3000W |
|||
Laserin tyyppi |
Jatkuva/Modulaatio |
||||||
Lasersäteen aallonpituus |
1064nm |
||||||
Laserlähde |
Raycus/JPT/MAX |
||||||
Kuitokabeli |
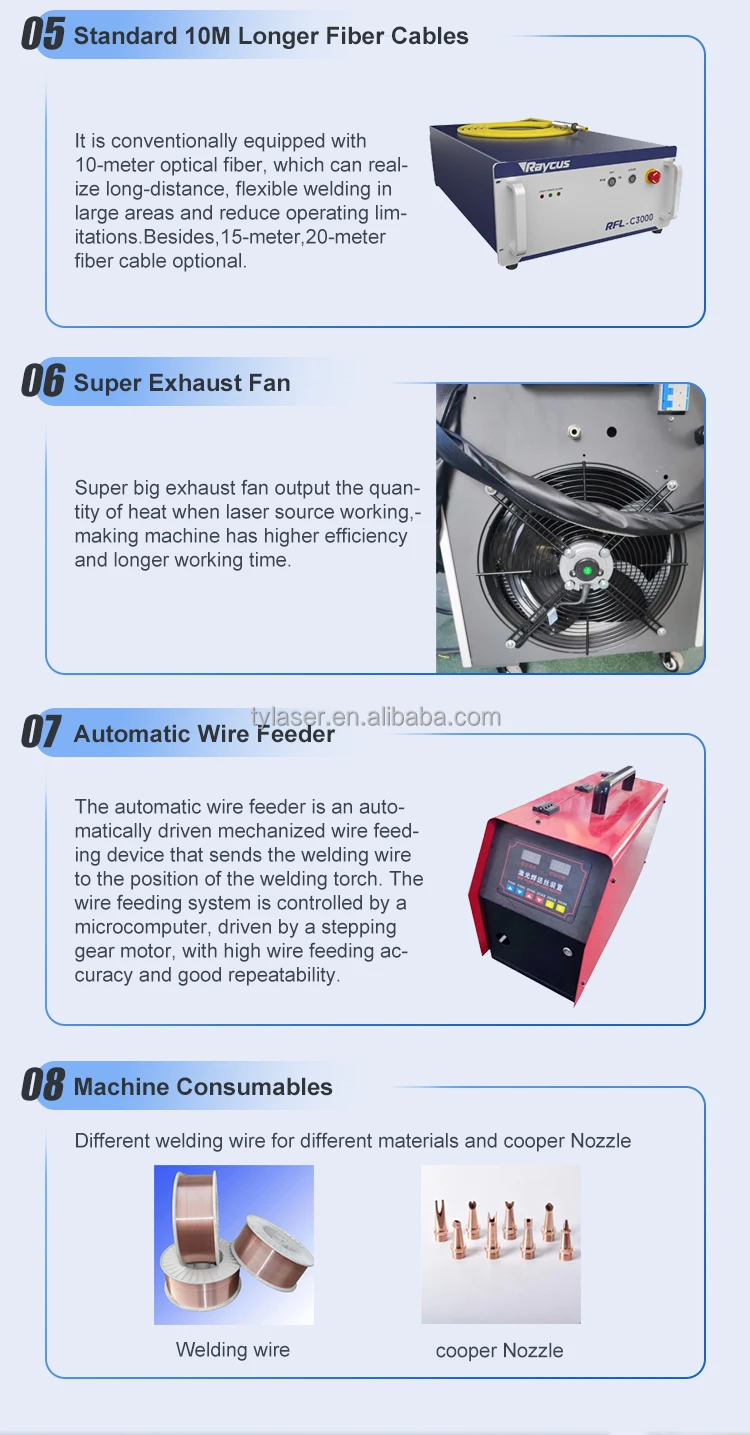
Standardi 10 m kuitukaapeli, valinnainen 15/20 m |
||||||
Tulostehto vakaus |
±2% |
||||||
Sähkötarpeet |
220 V / 380 V, 50 / 60 Hz |
||||||
Koneen teho |
≤7KW |
≤9KW |
≤11KW |
≤ 15 kW |
|||
Toimintaympäristön lämpötilaluokka |
15-35℃ |
||||||
jäähdytysmenetelmä |
Sisäänrakennettu kylmävesikylmityslaite |
||||||
Työskentelyympäristön ilmankosteusraja |
< 70 %, ei kosteutta |
||||||
Suurin hitsattava paksuus |
0.5-1.5mm |
0,5-2 mm |
0,5-3 mm |
0.5-5mm |
|||
Liitosuorituksen vaatimukset |
≤0.4mm |
||||||
Maksimihitsausnopeus |
120 mm/s |
||||||
Koneen koko |
119 × 65 × 110 cm |
||||||
Sijaintijärjestelmä |
Punainen lasersuojaus |
||||||
Joustava työpöytä |
Tuettu yhteistyö robottikäsien kanssa |
||||||
Tuotevalmennus |
Tianyu Laser tarjoaa ammattimaisia käyttöohjeita ja koulutusvideoita |
||||||
Tuotteen takuu |
24 kuukautta |
||||||


Laserpuhdistus voi poistaa ruostetta, oksideja, maalia ja valittuja pinnoitteita sopivilta pinnoilta. Tulokset riippuvat pohjamateriaalista, kerroksen koostumuksesta ja paksuudesta. Jaa valokuvia ja materiaalin tiedot, jotta voimme auttaa tunnistamaan sopivan puhdistusprosessin.
Oikein valitut laserparametrit voivat poistaa haluttomat kerrokset rajoittaen samalla alustan muutoksia. Vaurioton tulos ei ole automaattinen. Herkät pinnat, ohuet osat ja tuntemattomat pinnoitteet tulisi testata vaaditun pinnanlaatutason mukaisesti ennen tuotantokäynnistystä.
Pulssijärjestelmät tarjoavat joustavaa säädettävyyttä energian toimittamisessa valikoivaa puhdistusta varten. Jatkuvan aallon järjestelmät saattavat soveltua kestävimmille pinnoille, jotka kestävät suurempaa lämmön syöttöä. Valinta tulisi tehdä alustan, pinnoitteen, vaaditun pinnanlaatutason ja testatun tuottavuuden perusteella – ei pelkästään tehon perusteella.
Puhdistusnopeus vaihtelee pinnoitteen paksuuden, tarttuvuuden, pinnan geometrian ja vaaditun puhtauden mukaan. Vertailu tulisi tehdä saman materiaalin ja pinnanlaatutason perusteella. Hyödyllinen testi sisältää puhdistetun alueen, käsittelyajan, käytetyt asetukset ja mahdolliset lisäkäynnit.
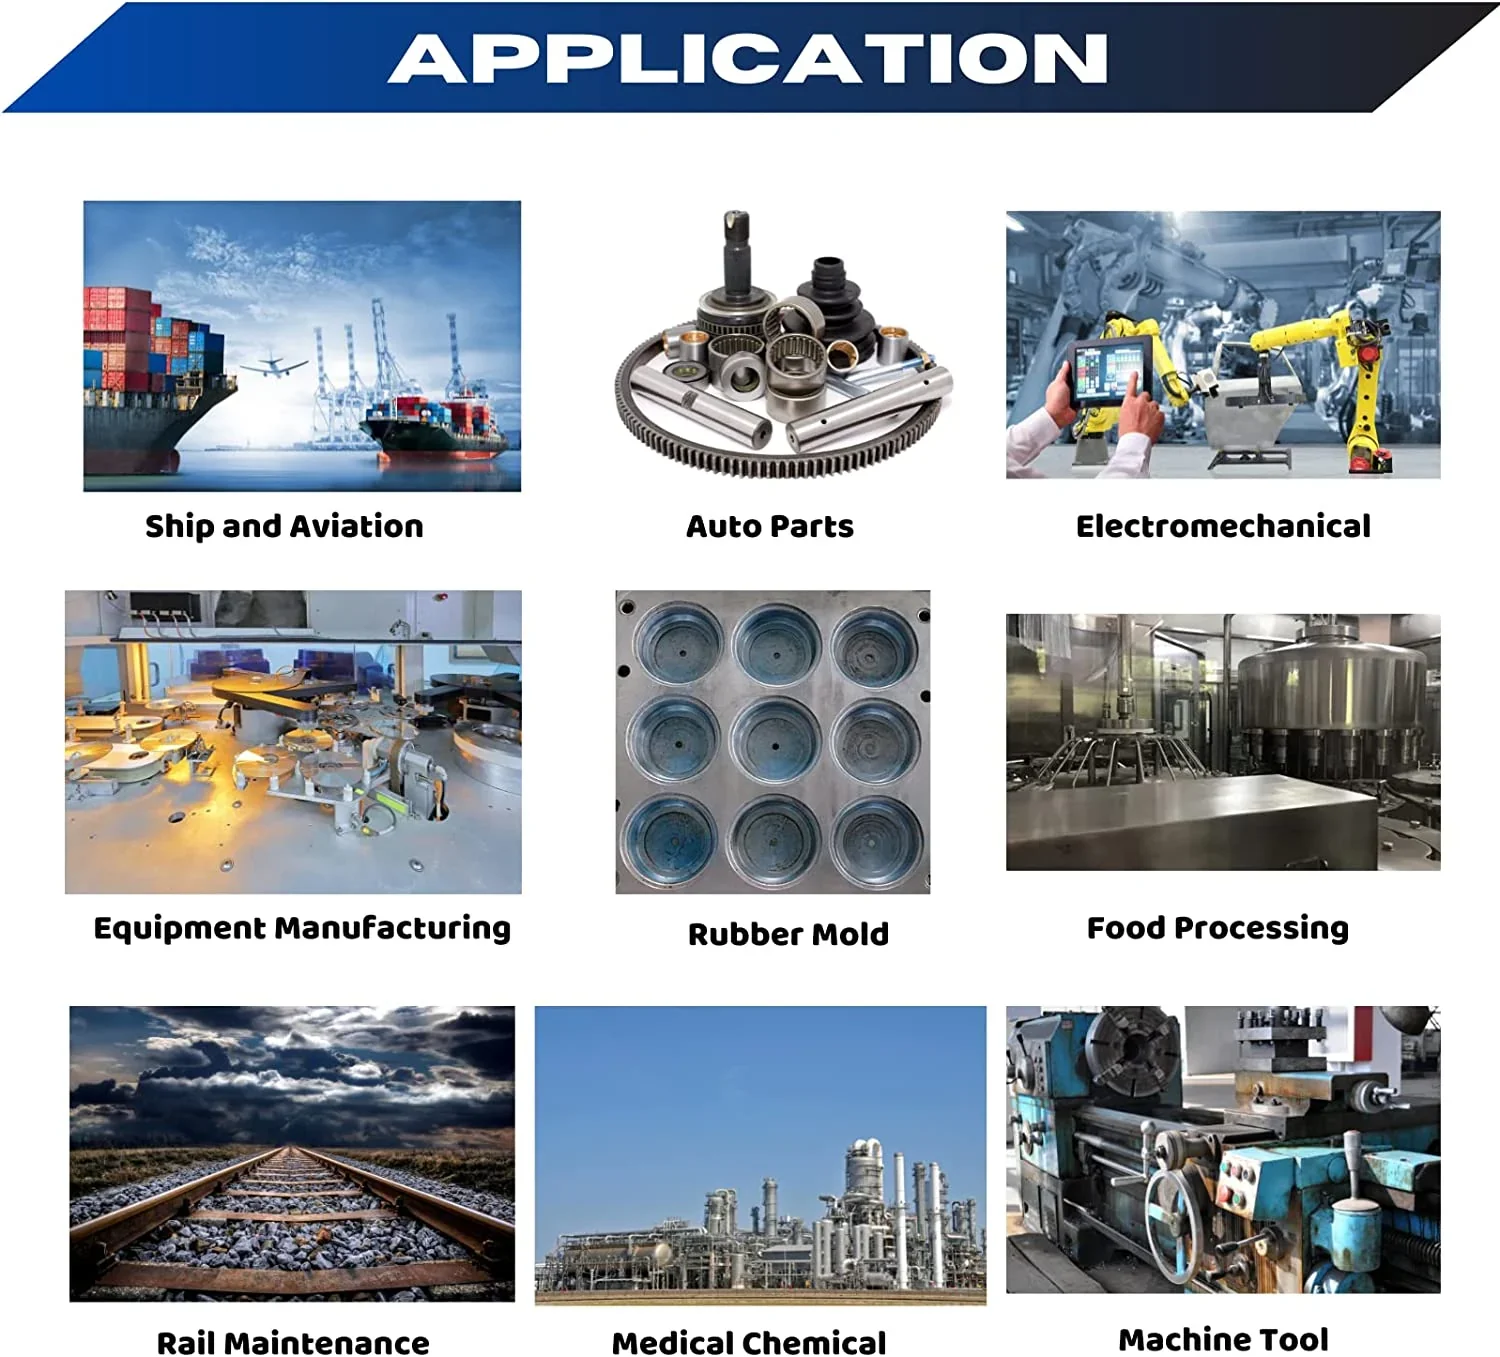
Laserpuhdistus voi kohdentaa tiettyjä alueita ilman kuluttavia aineita tai kemiallisia puhdistusaineita. On hyvä arvioida, missä kohteissa valikoitu poisto ja vähentynyt jälkikäsittely ovat merkityksellisiä. Hiekanpuristus tai kemialliset menetelmät voivat edelleen olla taloudellisemmin kannattavia joissakin laajojen alueiden tai monimutkaisten sovellusten tapauksissa.
Käyttökustannuksiin kuuluvat sähkö, imupsuodattimet, suojalinsit, jäähdytysjärjestelmän huolto, työvoima ja jäännösten hävitys. Laserpuhdistus välttää puristusaineen käytön, mutta kokonaisjärjestelmän huolto on silti tarpeen. Vertaa kustannusta kullekin puhdistetulle osalle tai neliömetrille halutun pinnanlaadun perusteella.
Puhdistus vapauttaa hiukkasia ja saattaa vapauttaa vaarallisia aineita pinnoitteista. Soveltuva imu- ja suodatusjärjestelmä on tarpeen kyseiseen sovellukseen. Avoin korkeatehoinen järjestelmä vaatii myös hallitun lasersuoja-alueen, asianmukaisen suojauksen, koulutettuja käyttäjiä ja oikein valitun suojavarustuksen.
Anna perusmateriaali, saastuminen tai pinnoite, likimääräinen kerrospaksuus, osien mitat, päivittäinen työkuorma ja vaadittu pinnanlaatu. Valokuvat ja edustavat näytteet auttavat arvioimaan, onko prioriteettina valikoiva poisto, pinnan säilyttäminen vai suurempi tuottavuus.
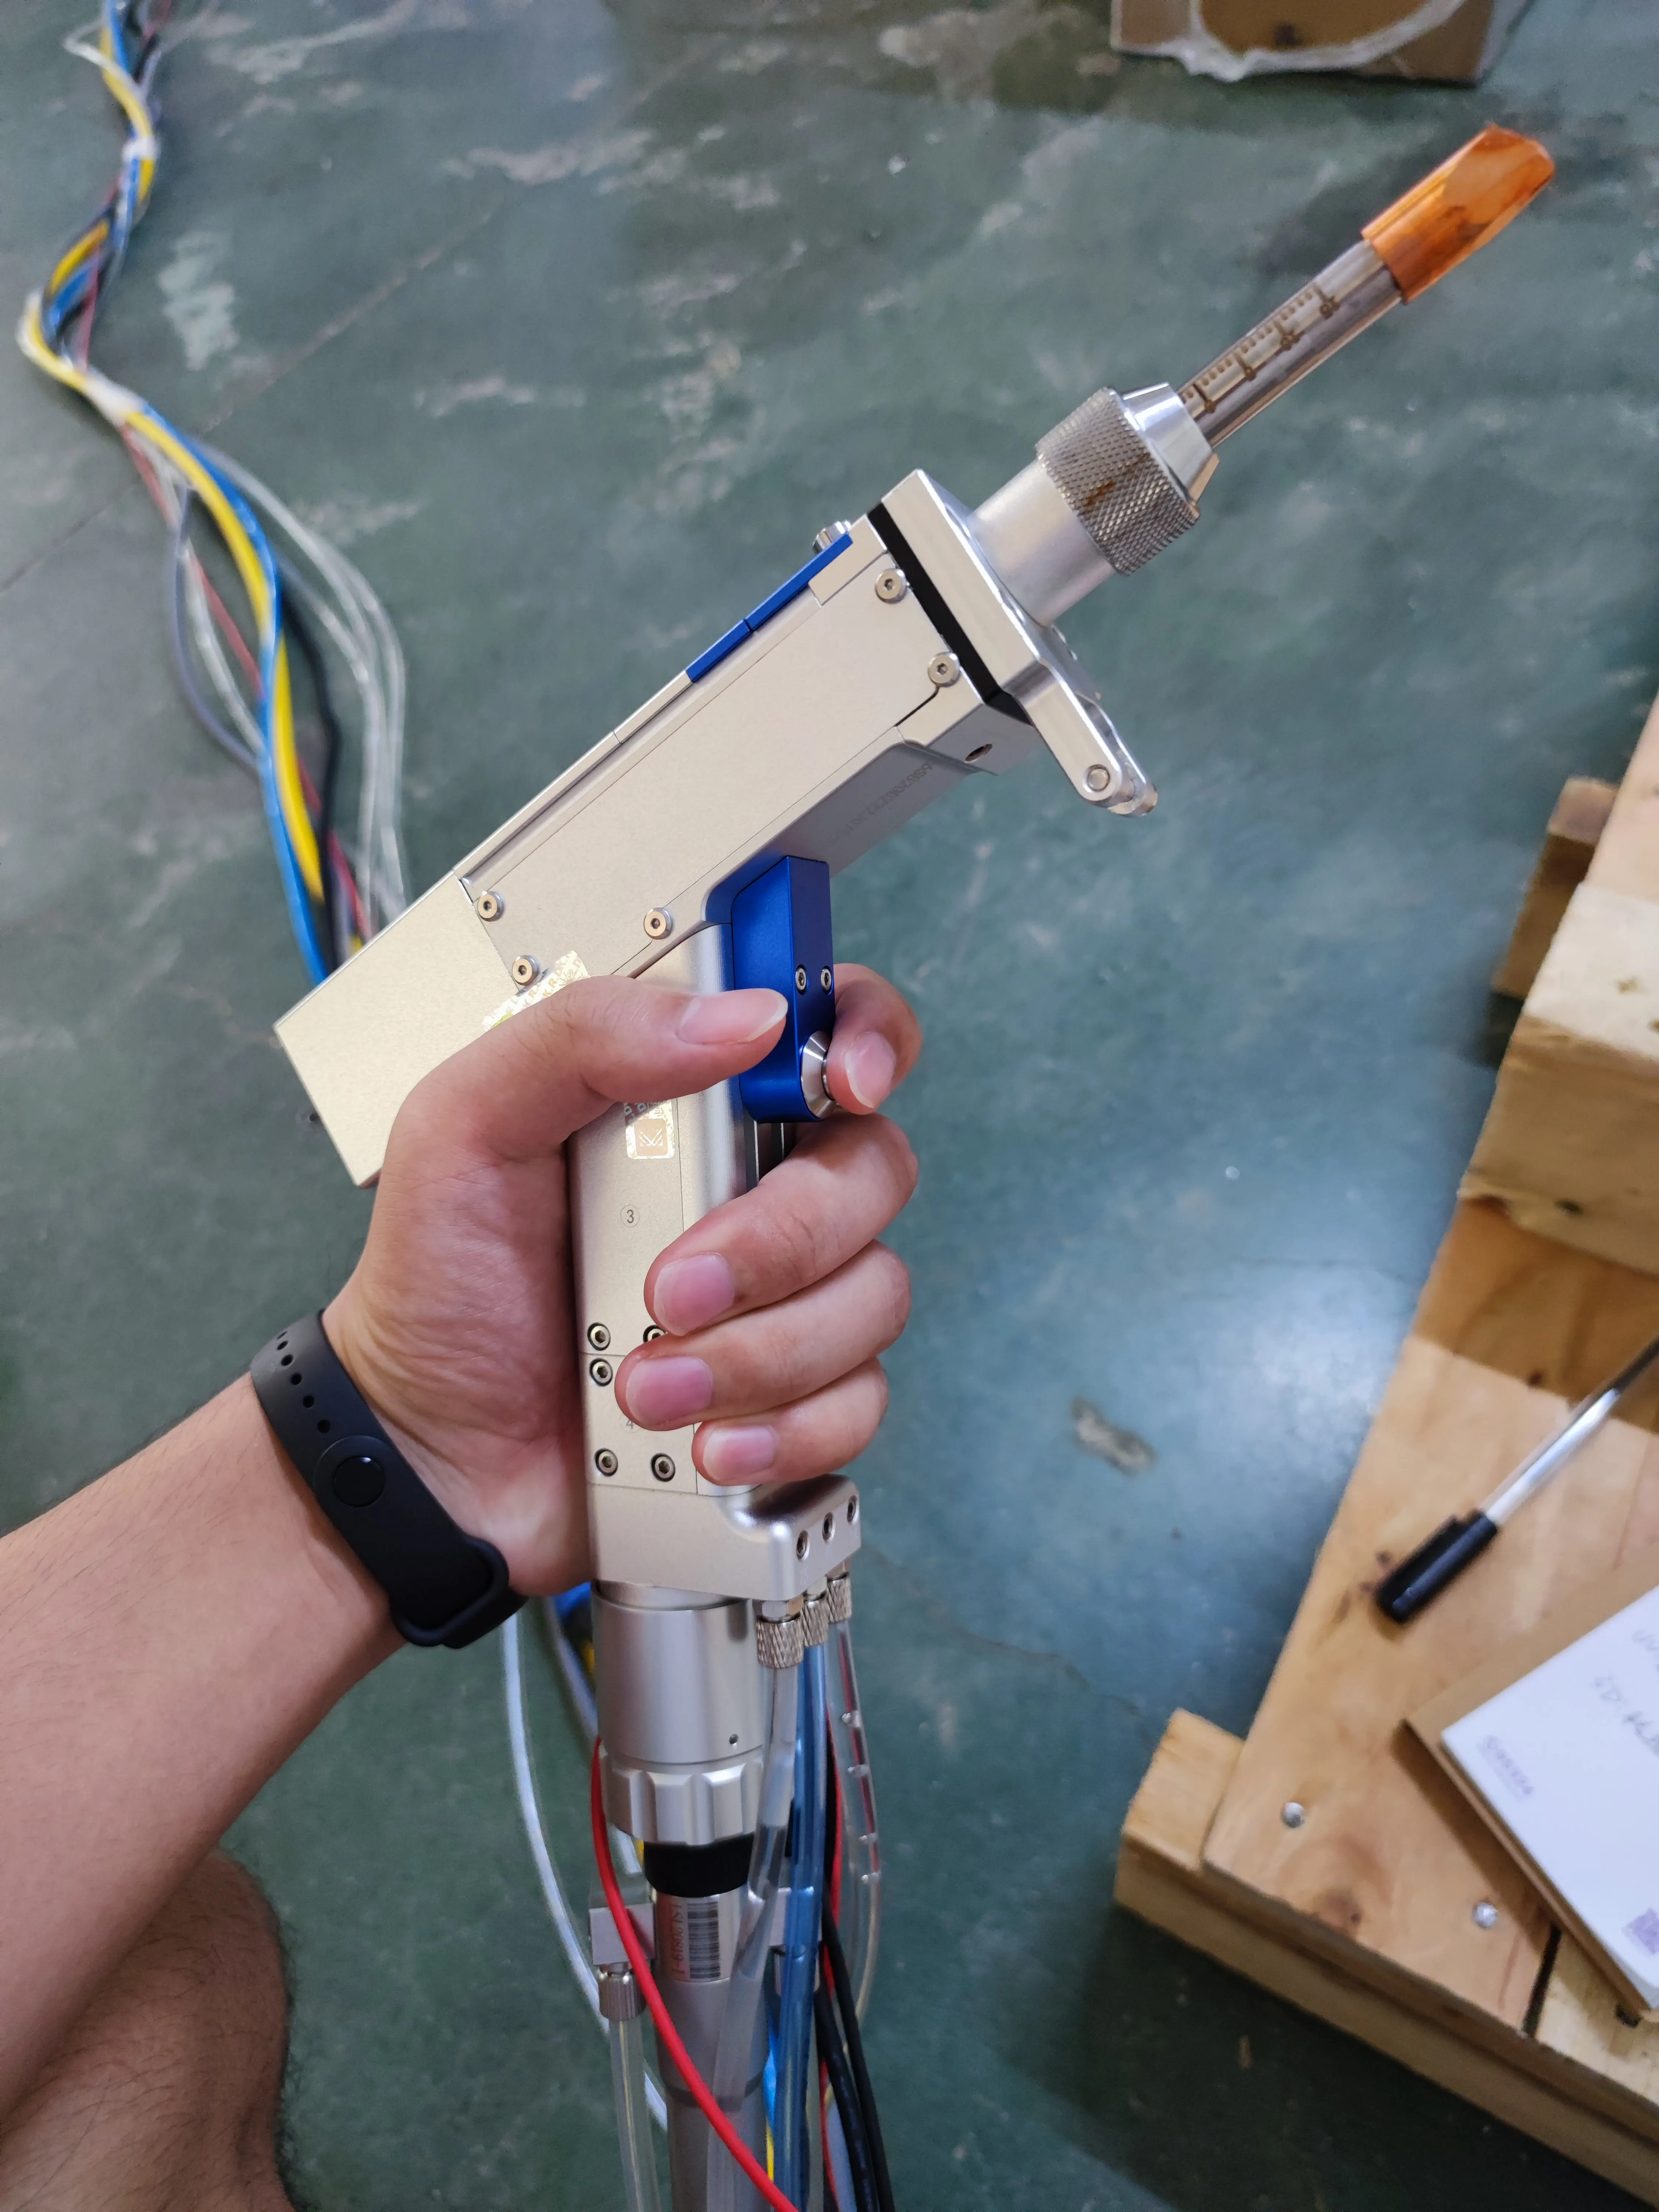
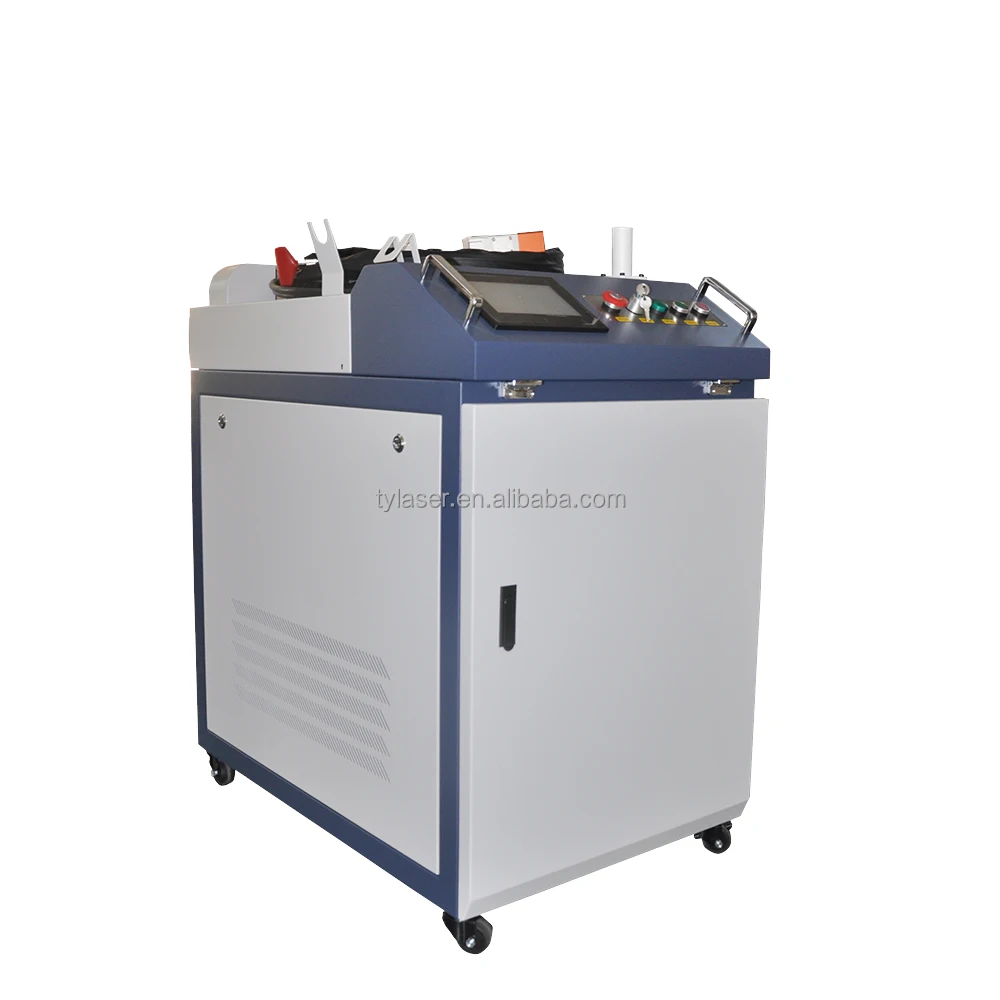
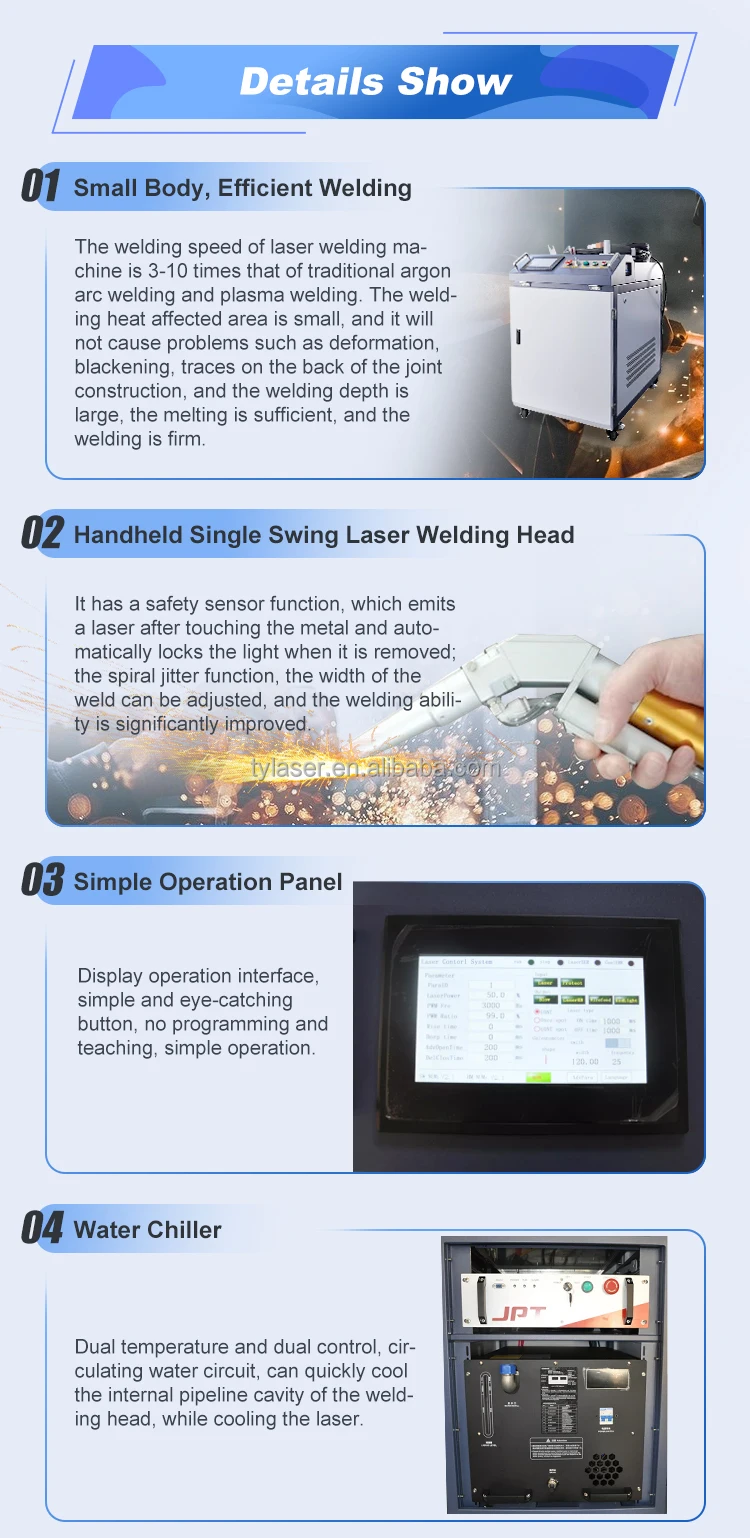
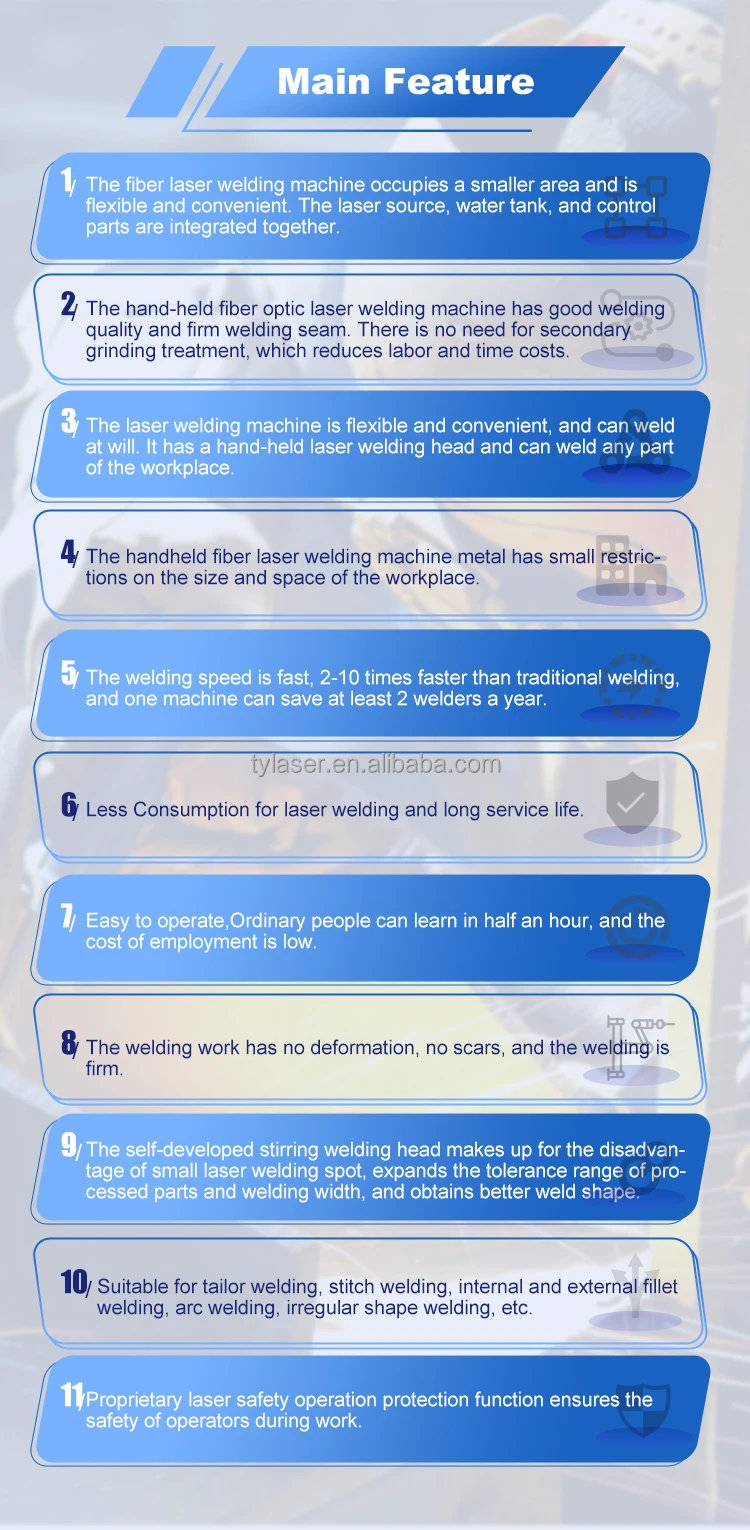
Käsikäyttöinen laserhitsauskone
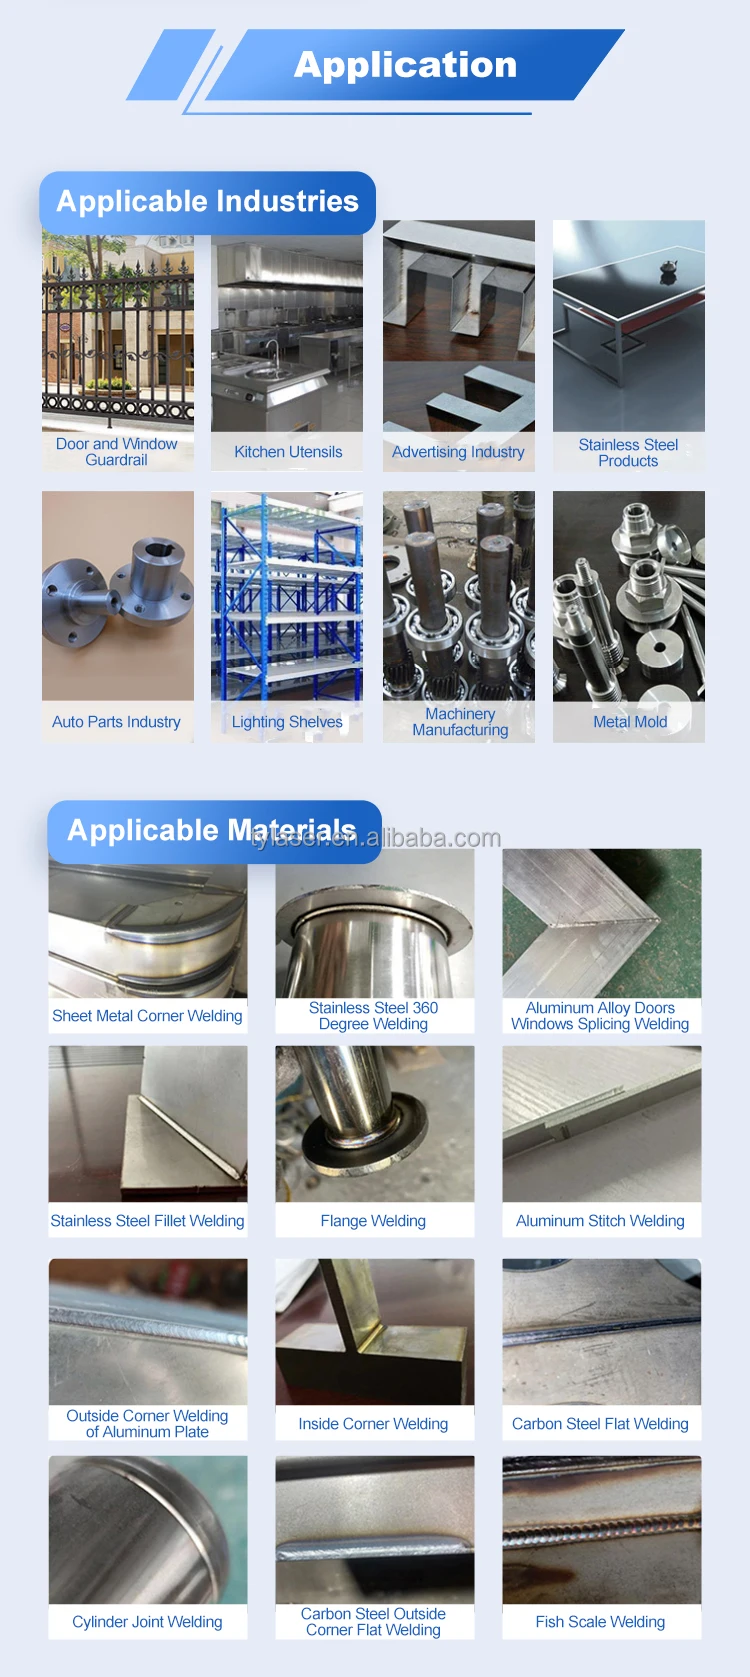
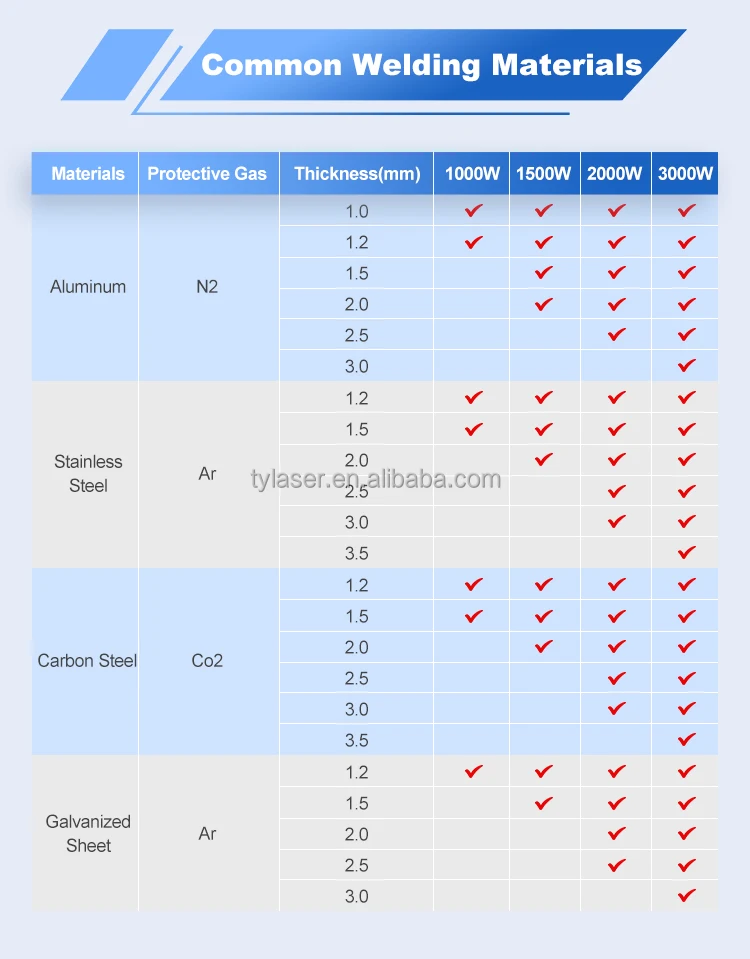
Sopivat järjestelmät voivat hitsata ruostumatonta terästä, hiiliterästä, alumiinia ja muita valittuja metalleja. Yhteensopivuus riippuu seoksesta, paksuudesta, pinnan tilasta ja liitoksen muodosta. Eri metallien yhdistelmiä on arvioitava erikseen; yksi onnistunut yhdistelmä ei vahvista kaikkien seosten soveltuvuutta.
Luotettava hitsauspaksuus riippuu materiaalista, liitostyypistä, osien sovituksen tarkkuudesta, laserin tehosta ja vaaditusta läpikuultavuudesta. Pelkkä maksimipaksuusväite ei riitä. Anna liitoksen piirros ja hyväksyntävaatimukset, jotta voidaan määrittää sopiva tuotantoväli.
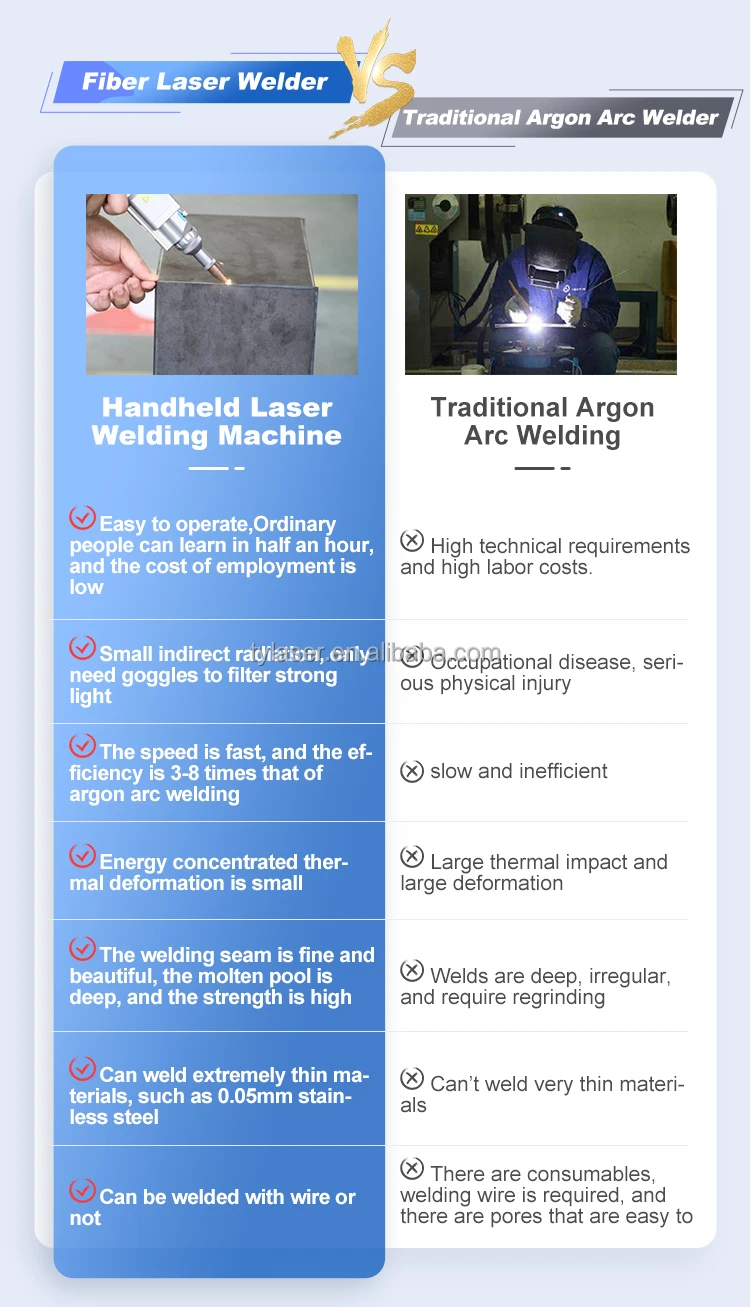
Sopiville liitoksille laserhitsaus voi lisätä kulkunopeutta ja vähentää vääntymistä sekä jälkikäsittelyä. Hyöty vaihtelee liitoksen tarkkuudesta, materiaalista ja laatuvaatimuksista. Vertaa kokonaisaikaa hyväksytylle osalle, mukaan lukien valmistelu, hitsaus, tarkastus ja korjaustyöt.
Perustoimintojen oppiminen voi olla helpompaa kuin joissakin perinteisissä hitsausmenetelmissä, mutta tasalaatuisten hitsausten saavuttaminen edellyttää silti harjoittelua ja sopivia prosessiparametrejä. Laserturvallisuuskoulutus ja hyväksytty työalue ovat välttämättömiä ennen käyttöä. Helppokäyttöisyys ei korvaa prosessin pätevöitystä.
Suojakaasua käytetään yleensä hitsin suojaamiseen; kaasun on sovittava materiaaliin ja prosessiin. Joitakin tiukkoihin liitoksiin voidaan hitsata ilman täytelankaa. Muissa liitoksissa hyödyllistä on yhteensopiva lankasyöttölaite ja täytemateriaali, jos tukea on saatavilla.
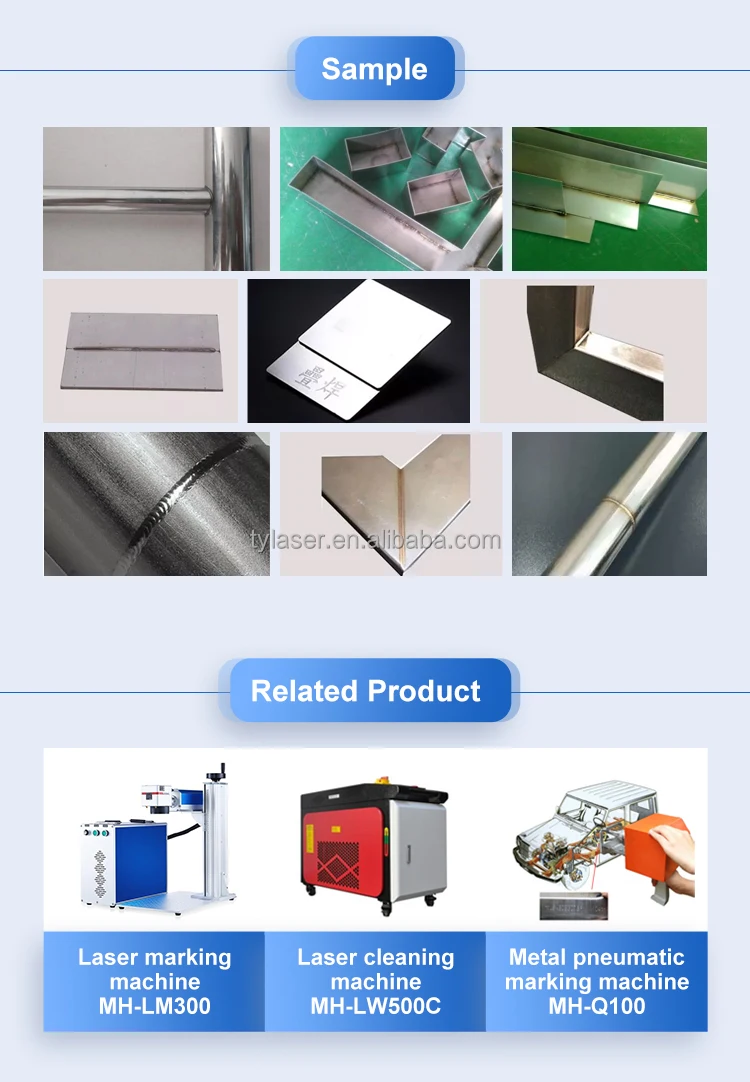
Sopivalla kappaleiden sijoituksella ja parametreilla laserhitsaus tuottaa kapeita ja yhtenäisiä saumoja ja vähentää viimeistelytyötä. Lopullinen näkyvä laatu riippuu materiaalista, puhtaudesta, kaasusuojauksesta ja käyttäjän taidoista. Vahvista tulokset omien visuaalisten ja mekaanisten hyväksyntäkriteeriesi perusteella.
Avoin korkean tehon laserhitsaus vaatii hallitun työalueen, sopivat esteet tai suljetun tilan, poistoilmajärjestelmän ja sovelluskohtaisen suojavarustuksen. Heijastuneet säteet aiheuttavat myös vaaroja. Tavallinen hitsausturva ei riitä; noudata koneen ohjeita ja pätevän paikallisesti tehdyn turvallisuusarvioinnin suosituksia.
Budjetti suojakaasulle, sähkölle, suojalinsseille, suuttimille, jäähdytyksen huollolle ja tarvittaessa täyte-langalle. Sisällytä työvoimakustannukset ja hitsausten jälkikäsittely. Vertaa kustannuksia hyväksyttyä hitsausta kohden eikä pelkästään laserin tehoa tai koneen hintaa.
Lasermerkintäkone
Kuitulaserit ovat yleisesti käytössä metallien ja valittujen muovien merkintään. MOPA-kuitulaserjärjestelmät tarjoavat lisäksi pulssin leveyden säädön tiettyjen merkintävaikutusten saavuttamiseksi. UV- ja CO₂-laserit soveltuvat eri materiaaleihin ja pinnanlaatuun. Valitse lähteen testaamalla todellista alustaaasi ja vaadittua merkintää.
Lasermerkintä muuttaa tai poistaa materiaalia eikä käytä tavallista painomustetta. Kestävyys riippuu merkintämenetelmästä, syvyydestä, alustasta ja käyttöympäristöstä. Osille, jotka altistuvat kulutukselle, kemikaaleille tai lämmölle, määrittele asianmukaiset kestävyystestit ennen hyväksyntää.
Nämä ovat yleisiä lasermerkintäsovelluksia, mutta tuetut muodot ja muuttuvien tietojen toiminnot riippuvat ohjaimesta ja ohjelmistosta. Jäljitettävyyden koodien osalta arvioi kontrastia, kokoa ja luettavuutta tarkoitetun skannerin tai tarkistuslaitteen avulla – ei pelkästään ulkonäön perusteella.
MOPA-pulssisäädöllä voidaan saavuttaa tiettyjä väriefektejä ruostumattomalle teräkselle ja mustia merkintöjä anodoidulle alumiinille. Tulokset riippuvat seoksesta, pinnankäsittelystä ja parametreistä. Kyseessä ei ole täysväripainatus, eikä kaikkiin merkintätehtäviin tarvita MOPA:a.
Sopivat pyörivät kiinnityslaitteet tukevat sylinterimäisiä osia, kun taas joitakin muotoiltuja pintoja vaaditaan 3D-kohdistusta tai erityistä sijoittelua. Vahvista osan mitat, paino, geometria ja merkintäpaikka. Pelkkä pyörivä liitoslaite ei tee kaikkia kaarevia pintoja soveltuviksi.
Vaadittu teho riippuu materiaalista, kierroksenaikaan ja merkintäsyvyydestä. Linssin valinta vaikuttaa saatavilla olevaan kenttään ja saavutettaviin pistemäisiin ominaisuuksiin. Korkeampi teho tai suurempi kenttä eivät automaattisesti tuota tarkempia merkintöjä; arvioi molemmat tekstin ja osan perusteella.
Kierroksenaika riippuu tekstin koosta, täyttötiukkuudesta, syvyydestä, materiaalista ja lataustavasta. Mainitun skannausnopeuden ei pidä sekoittaa valmiin osan tuotantokapasiteettiin. Arvioi koko kierros, johon kuuluvat asettelu, merkintä, purkaminen ja mahdollinen koodintarkistus.
Integrointi riippuu valitusta ohjaimesta, ohjelmistolisenssista ja saatavilla olevista rajapinnoista. Määrittele käynnistysmekanismi, muuttuvien tietojen lähteet, osien seuranta ja virheenkäsittely ennen ostoa. Kuljetinmerkintä, tietokantayhteydet ja mukautettu ohjelmisto tulisi vahvistaa erityisinä konfiguraatio-kohteina.
Kuitulaserikatkaisin
Kuitulaserleikkurit voivat käsittelä yleisiä metalleja, kuten hiiliterästä, ruostumatonta terästä ja alumiinia, sopivilla asetuksilla. Leikkaussyvyys riippuu mallista, materiaalista ja apukaasusta. Käytä mallikohtaista leikkauskaaviota ja erota tuotantolaatuinen leikkaus maksimileikkaussyvyydestä.
Valitse teho pääasiassa useimmin käsiteltävien materiaalien, paksuuden, tilausmäärien ja vaadittavan reunalaadun perusteella. Korkeampi teho voi parantaa tuottavuutta sopivissa tehtävissä, mutta sen arviointiin on otettava huomioon myös kaasutoimitus, lastausaika, sähkötehon saatavuus ja kokonaissijoitus.
Hyvin sovitut parametrit voivat tuottaa puhtaita reunoja, mutta sulamisjäämät, hapettuminen ja karheus riippuvat materiaalista, paksuudesta, kaasusta ja osan geometriasta. Määrittele hyväksyttävä reunalaatu ja jälkikäsittelyprosessi. Älä olettaa, että kaikki osat ovat valmiita ilman jälkikäsittelyä.
Tärkeisiin kustannuksiin kuuluvat apukaasu, sähkö, suuttimet, suojalasit, jäähdytys, poisto ja huolto sekä työvoima. Myös materiaalin hyötykäyttö on tärkeää. Vertaa kustannuksia valmiiseen osaan käyttäen edustavia piirroksia sekä paikallisia kaasu- ja sähköhintoja.
Kaasun valinta vaikuttaa leikkausreunan hapettumiseen, leikkausnopeuteen ja kustannuksiin. Happi on yleinen valinta pehmeälle teräkselle; typpeä käytetään usein silloin, kun leikkausreuna ei saa hapettua. Puristettu ilma soveltuu joissakin sovelluksissa. Vahvista, että käytetty kaasu vastaa koneen ja materiaalin vaatimuksia sen laadun, paineen ja kapasiteetin osalta.
Vain kone, joka on erityisesti varustettu molempiin tehtäviin, pystyy tähän. Putkien leikkaaminen vaatii sopivan kiinnityksen, tuet ja ohjelmiston. Vahvista putkien muodot, mitat, kuormitusrajoitukset ja käytettävissä olevat pituudet; levyjen leikkaamiseen tarkoitettu kone ei automaattisesti sisällä putkien leikkaamisen mahdollisuutta.
Valmistele vaadittava lattiatila, pääsyreitti, tarvittaessa perustus, sähköntarve, apukaasu, jäähdytys ja poisto. Vaatimukset vaihtelevat konfiguraation mukaan. Pyydä asennuspiirrosta ja hyötykaasuspesifikaatioita tarkalleen valitulle koneelle ennen työpajan järjestelyä.
Ohjelmiston ohjeet ja vahvistetut leikkausasetukset voivat yksinkertaistaa käyttöä, mutta käyttäjien on silti suoritettava koulutus asennuksesta, nestauksesta, materiaalin käsittelystä, leikkaustuloksen laadun tarkistuksesta ja huollosta. Vahvista toimitettava ohjelmisto, koulutuksen laajuus ja tekninen tuki ennen konfiguraation valintaa.
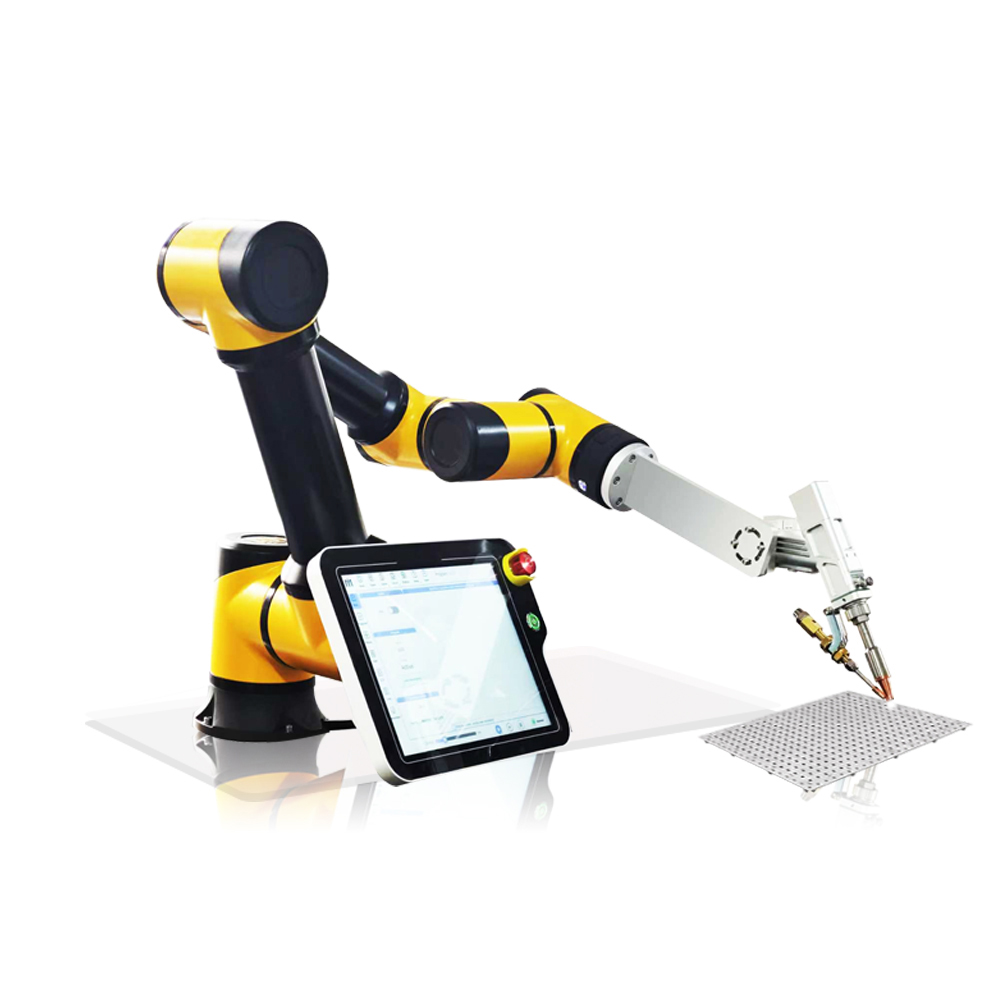
Tuotteiden määrä: Laserhitsauskoneen robottikäsi
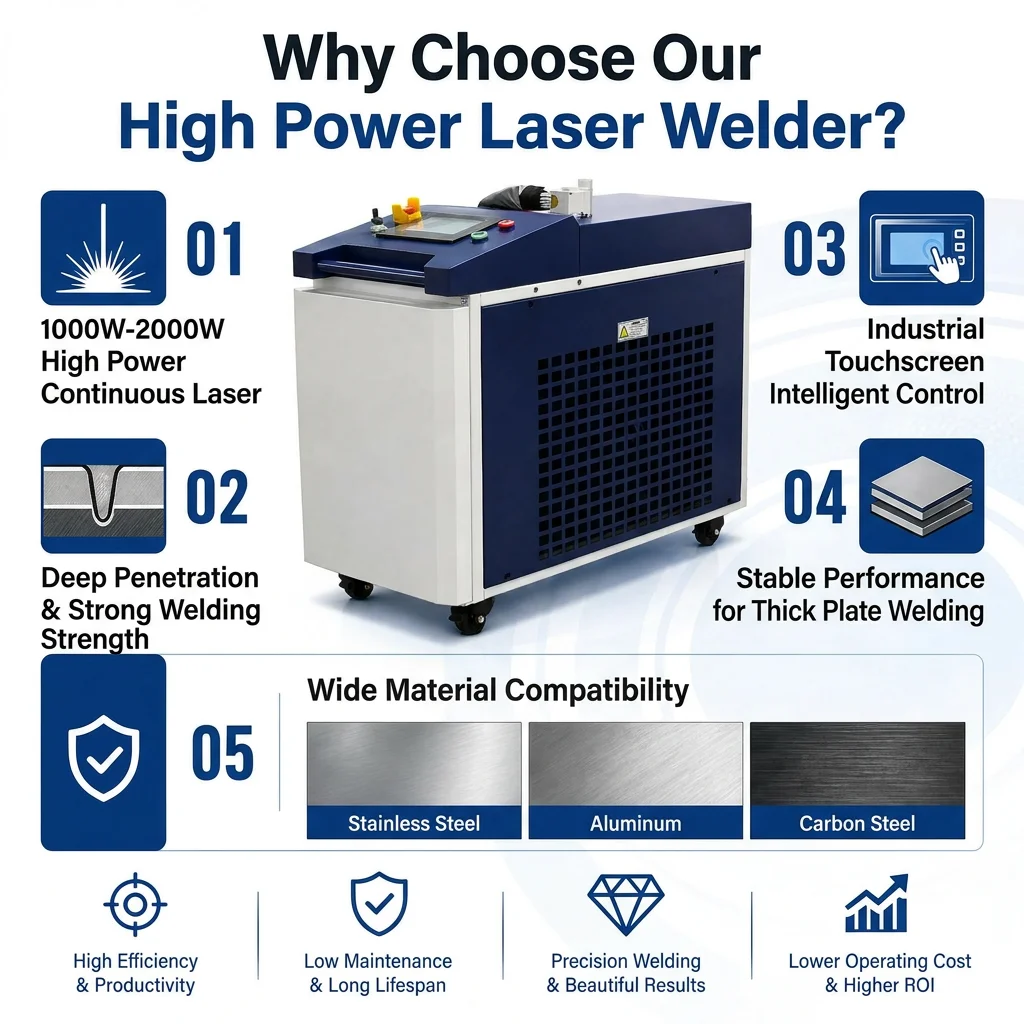
Tuotteiden määrä: 1000 W, 1500 W ja 2000 W:n kannettava kuitulaserpuhdistuskone alumiinipinnan maalin ja oksidin poistoon
Tuotteiden määrä: Kuitulaser, 100 W / 300 W, pulssilaserpuhdistuskone, maalin poisto puusta, laserpuhdistuskone, ruosteen poisto
Tuotteiden määrä: Ilmajäähdytteinen käsikäyttöinen JPT 100 W:n, 200 W:n ja 300 W:n lasersiivouskone ruosteen poistoon, metallimuottien, puun, okсидien ja maalien poistoon; pulssilaserpuhdistuskone
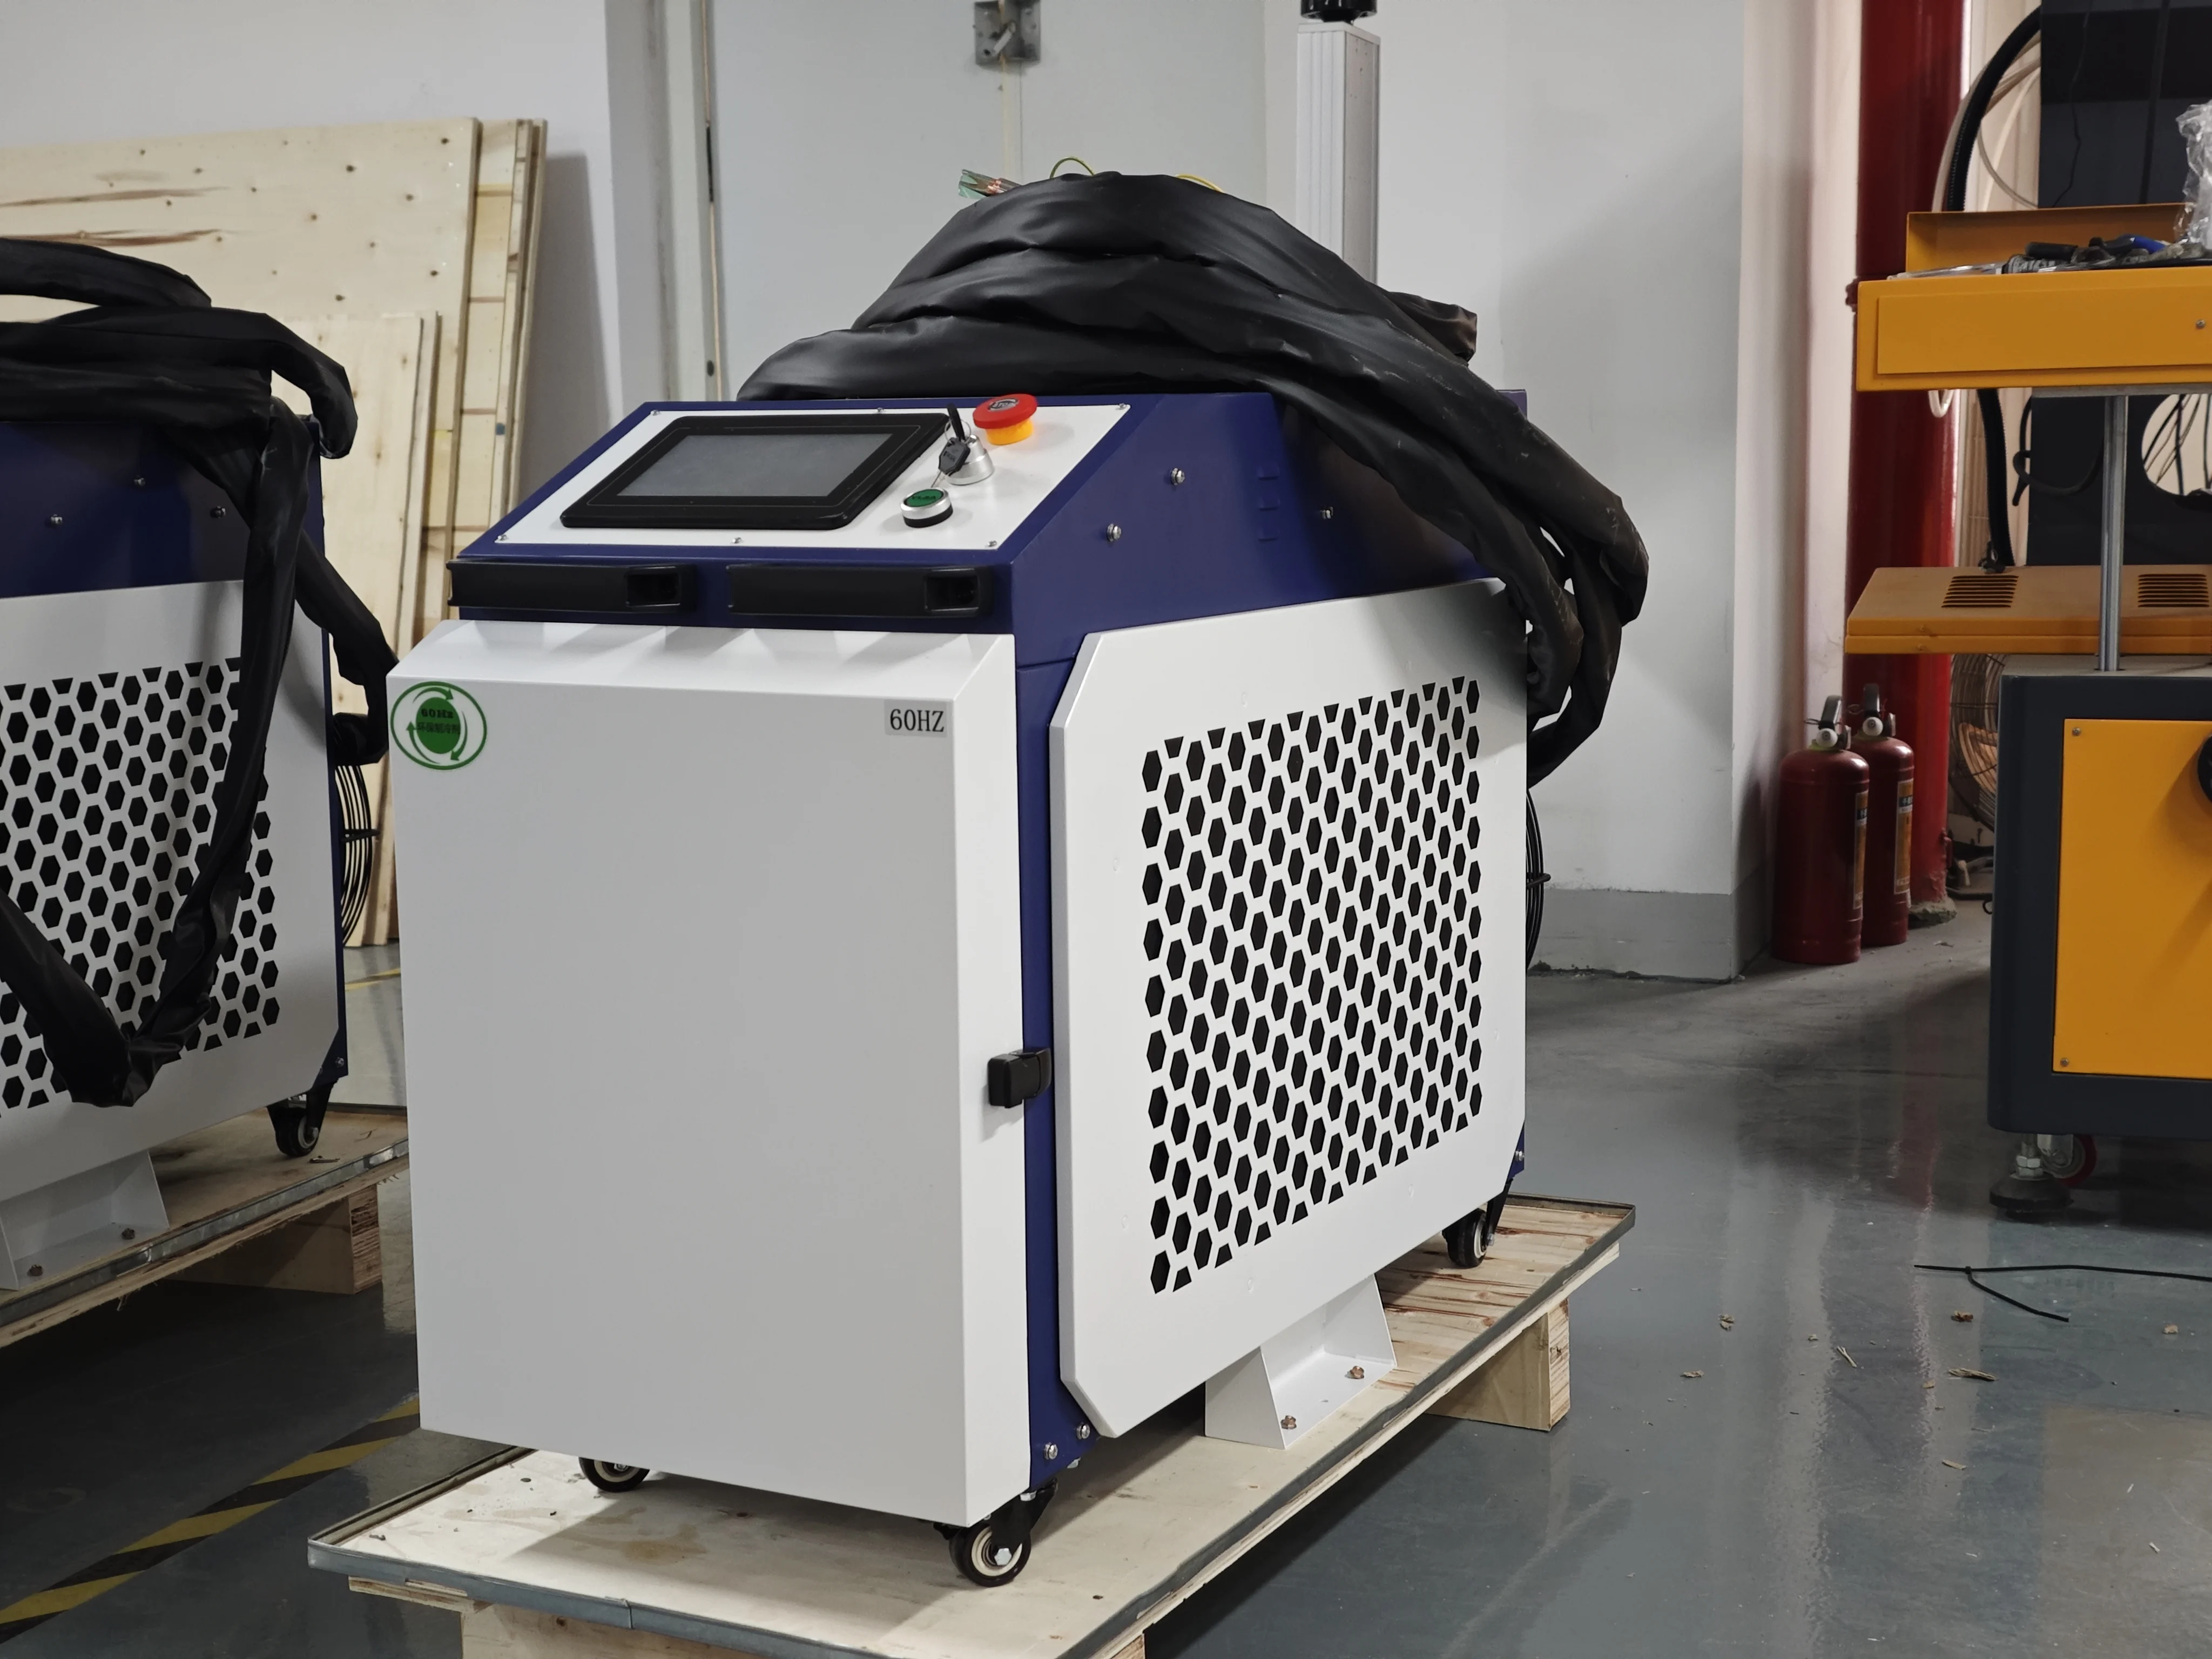
Tuotteiden määrä: Monikäyttöinen 5-in-1-puhdistus-, leikkaus- ja hitsauskone, 1500 W, 2000 W ja 3000 W, langansyöttimellä varustettu kuitulaserhitsauskone
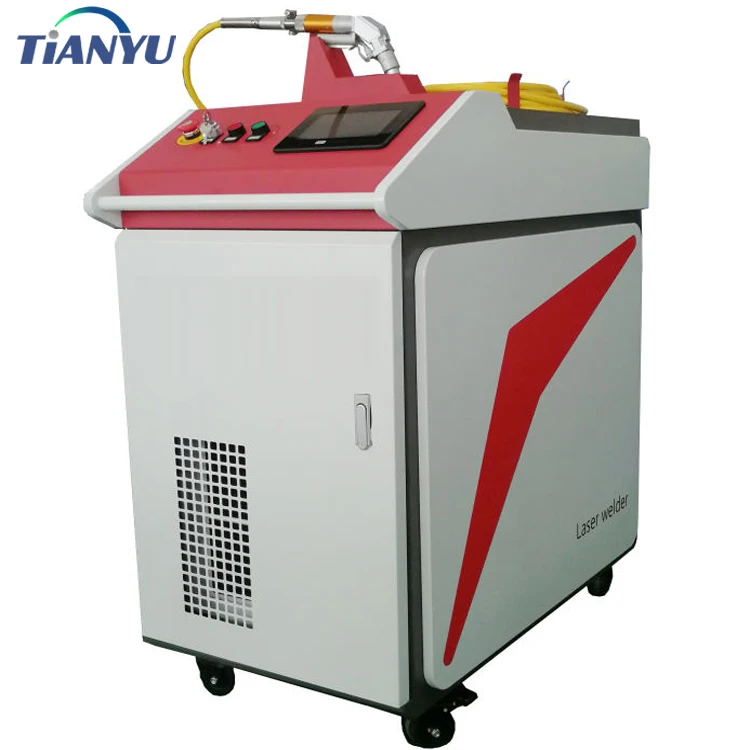
Tuotteiden määrä: Edullisin Kiinasta 4-in-1-kuitulaserhitsauskone korujen leikkaamiseen, puhdistamiseen ja hitsaamiseen

 EN


