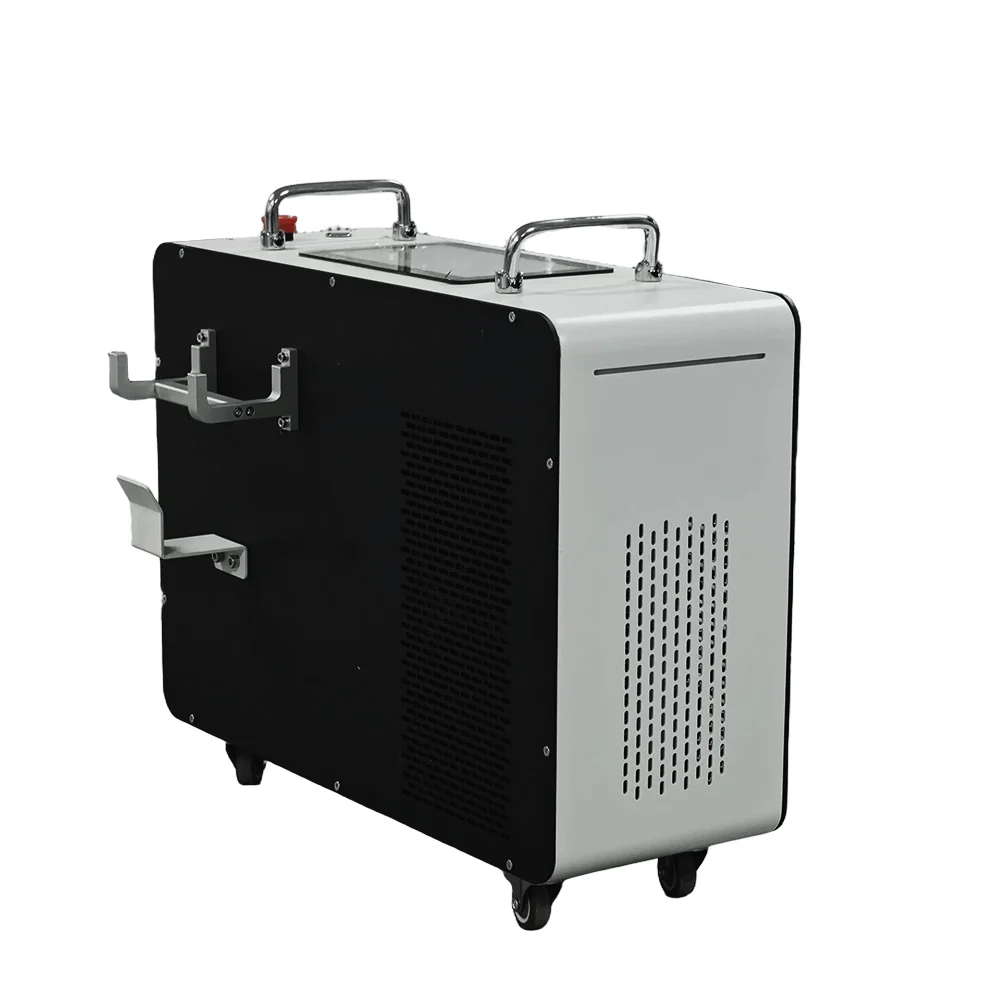
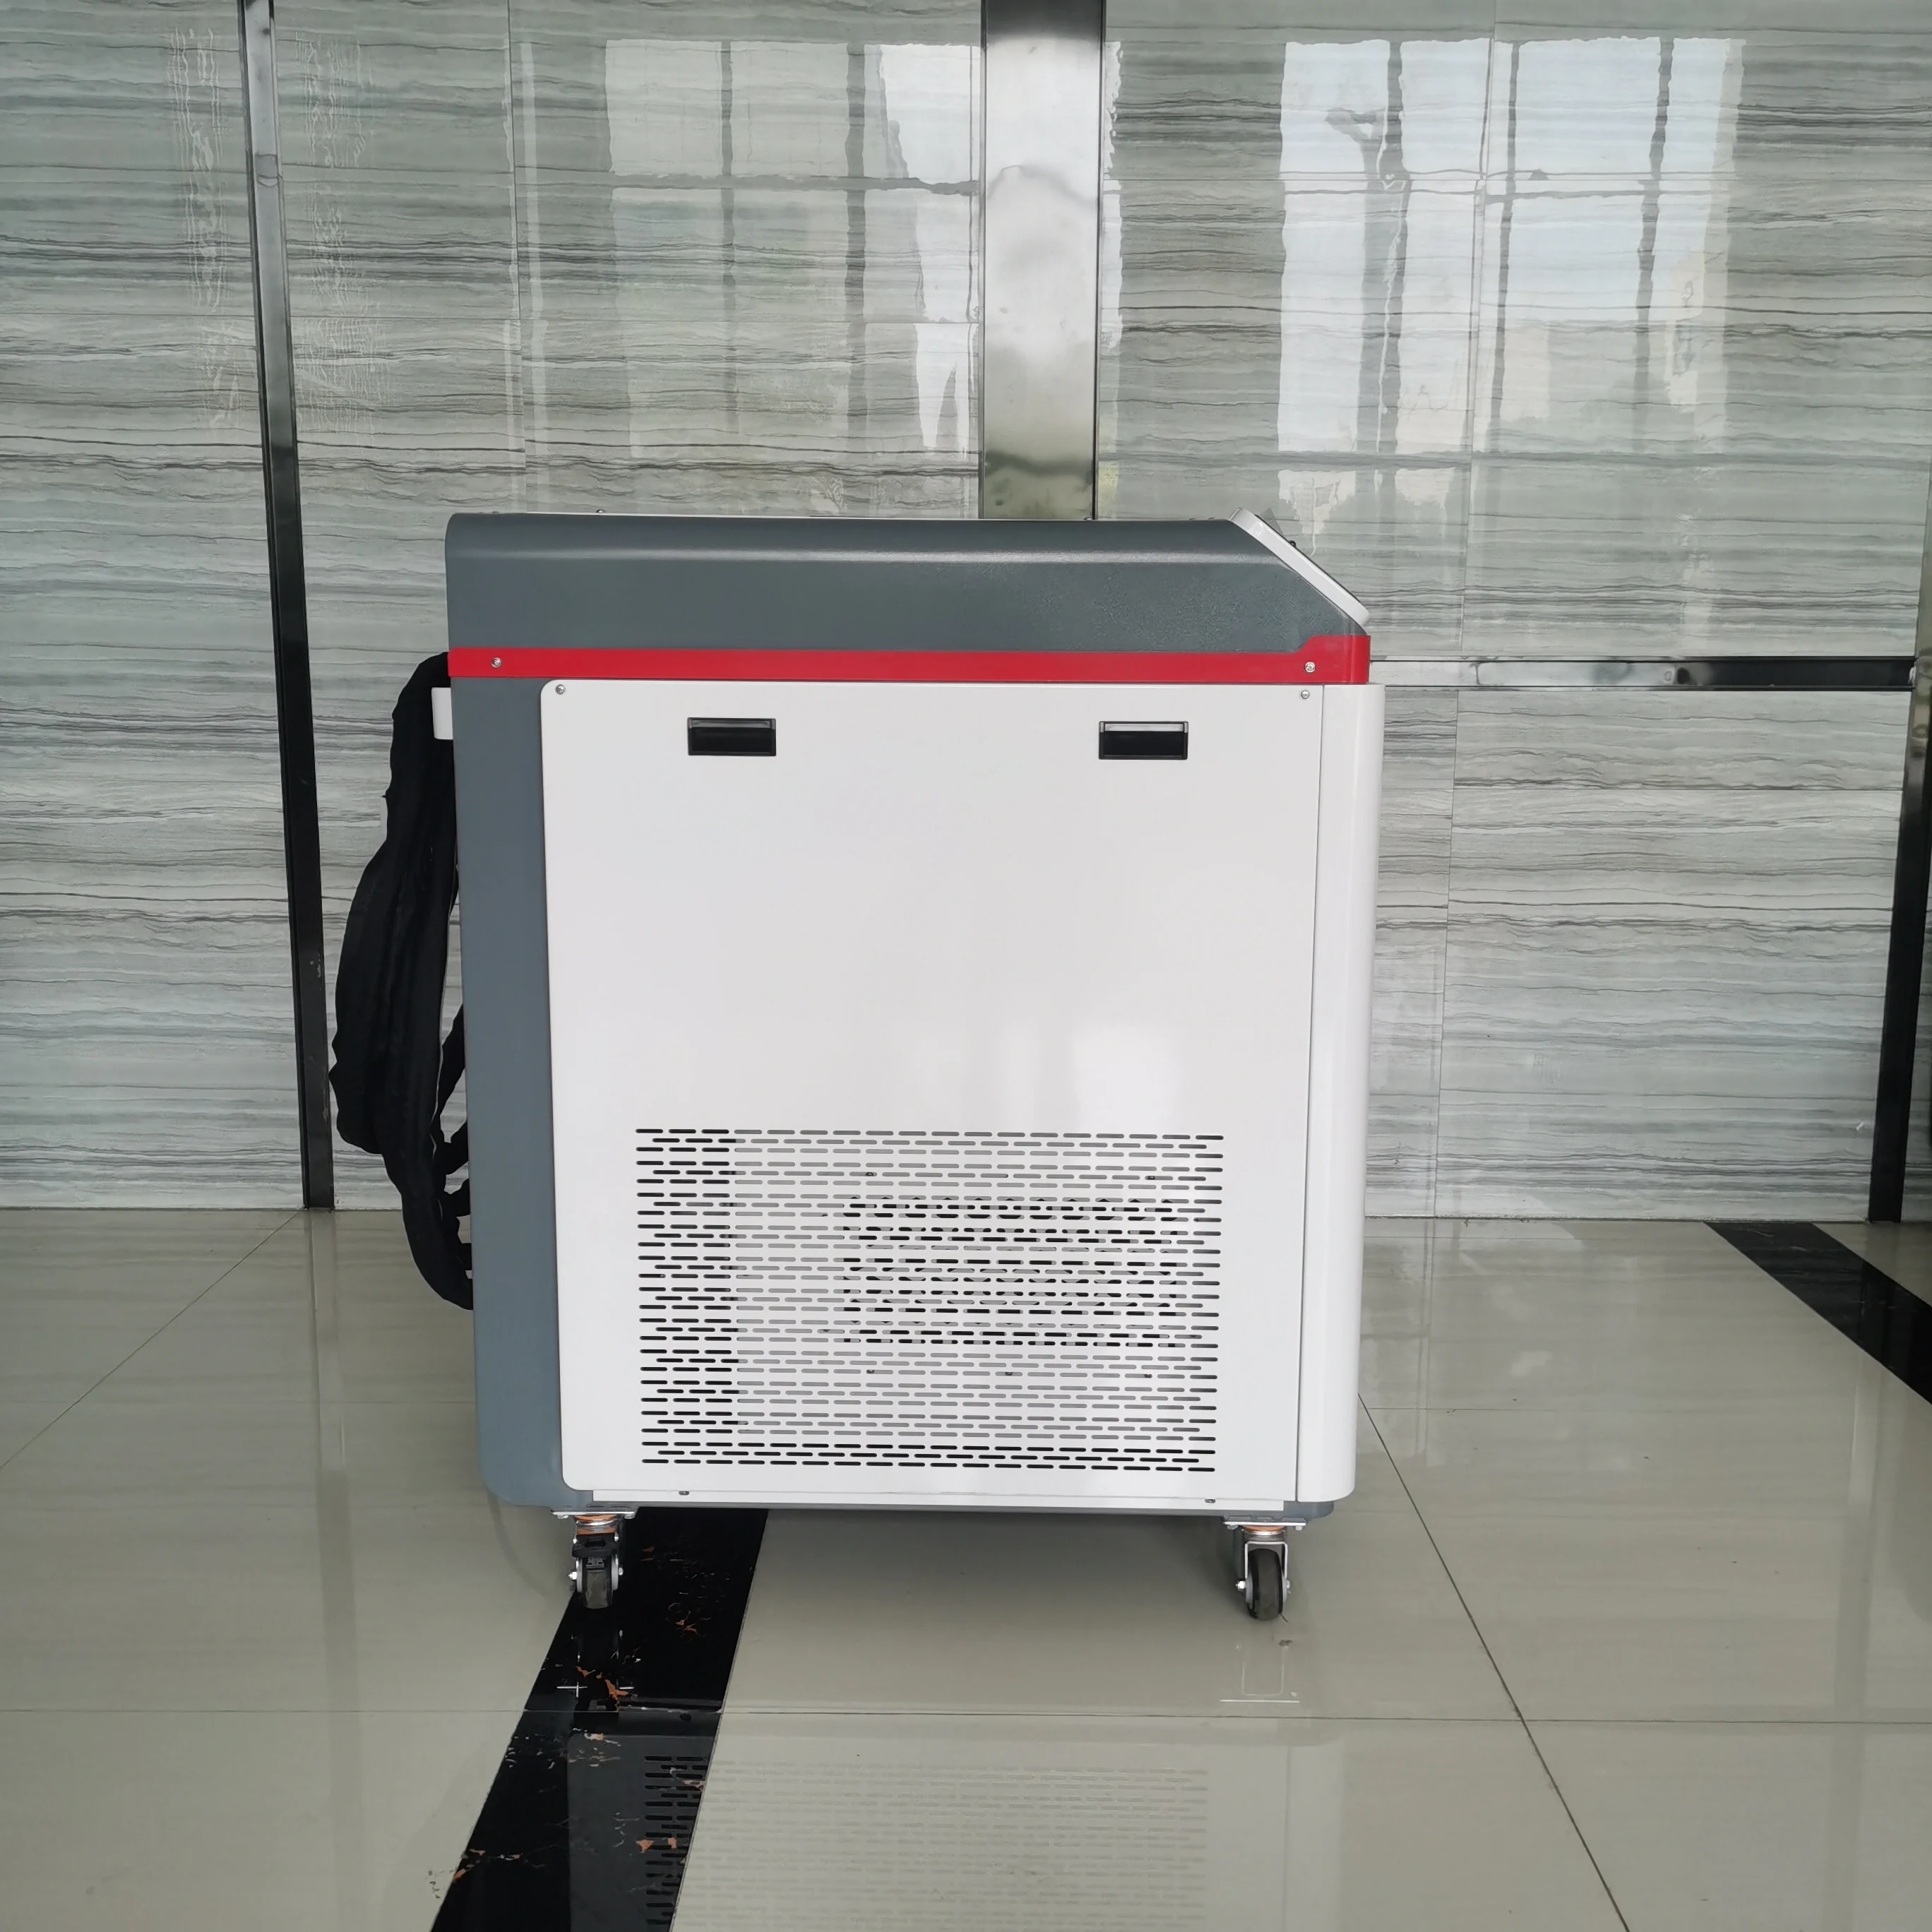
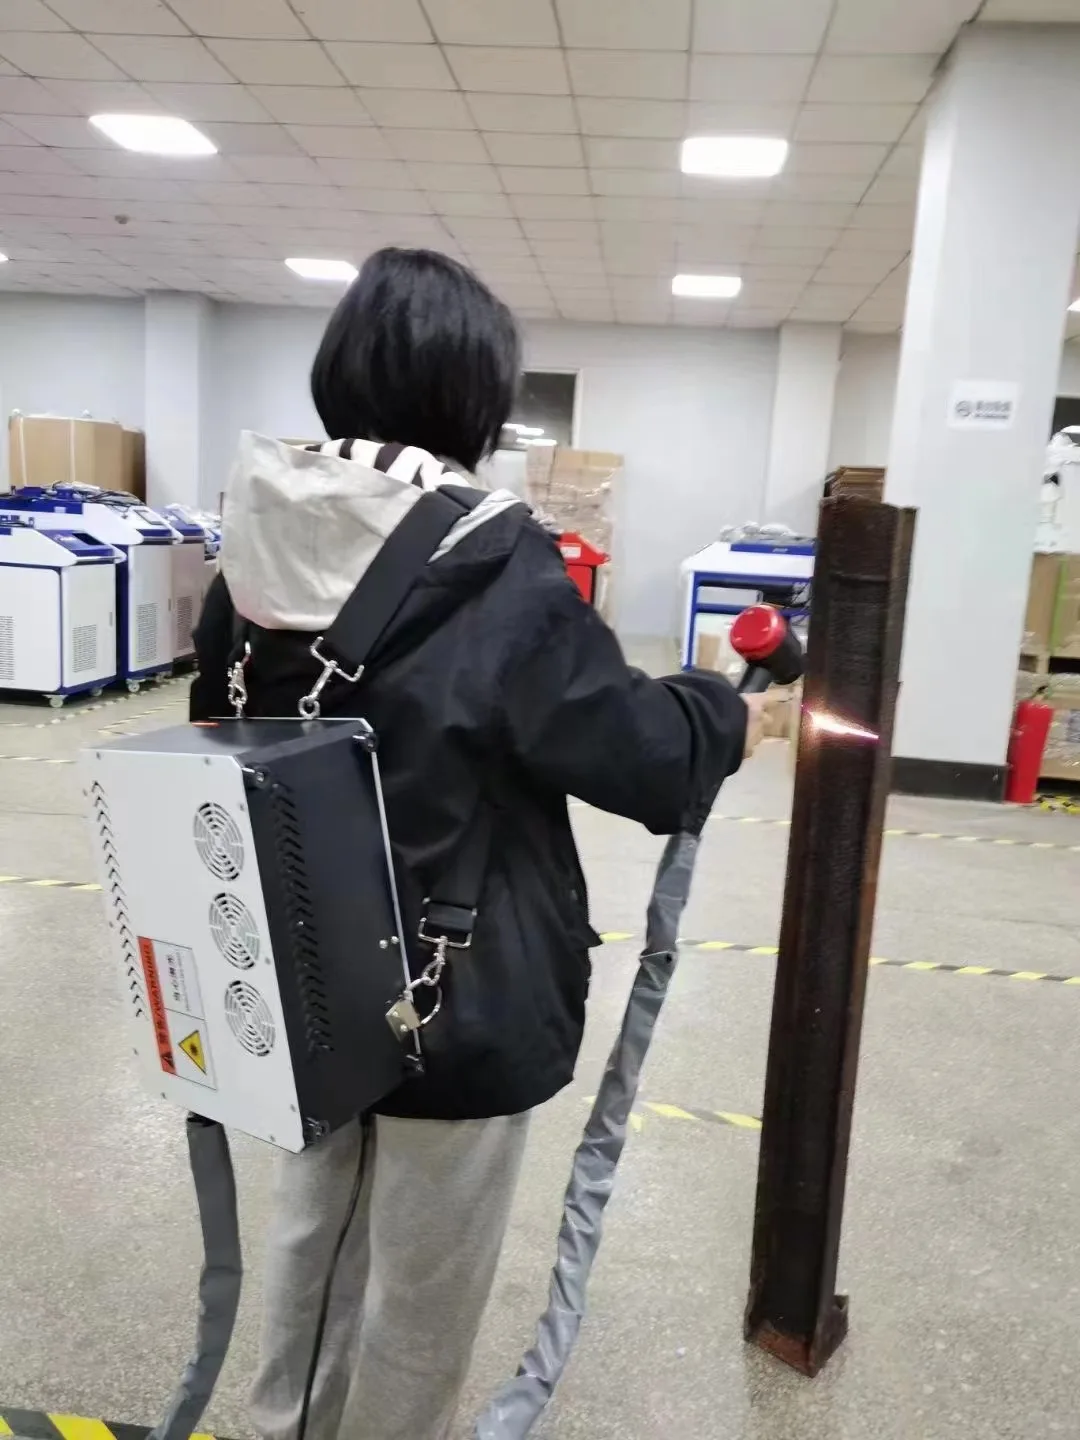
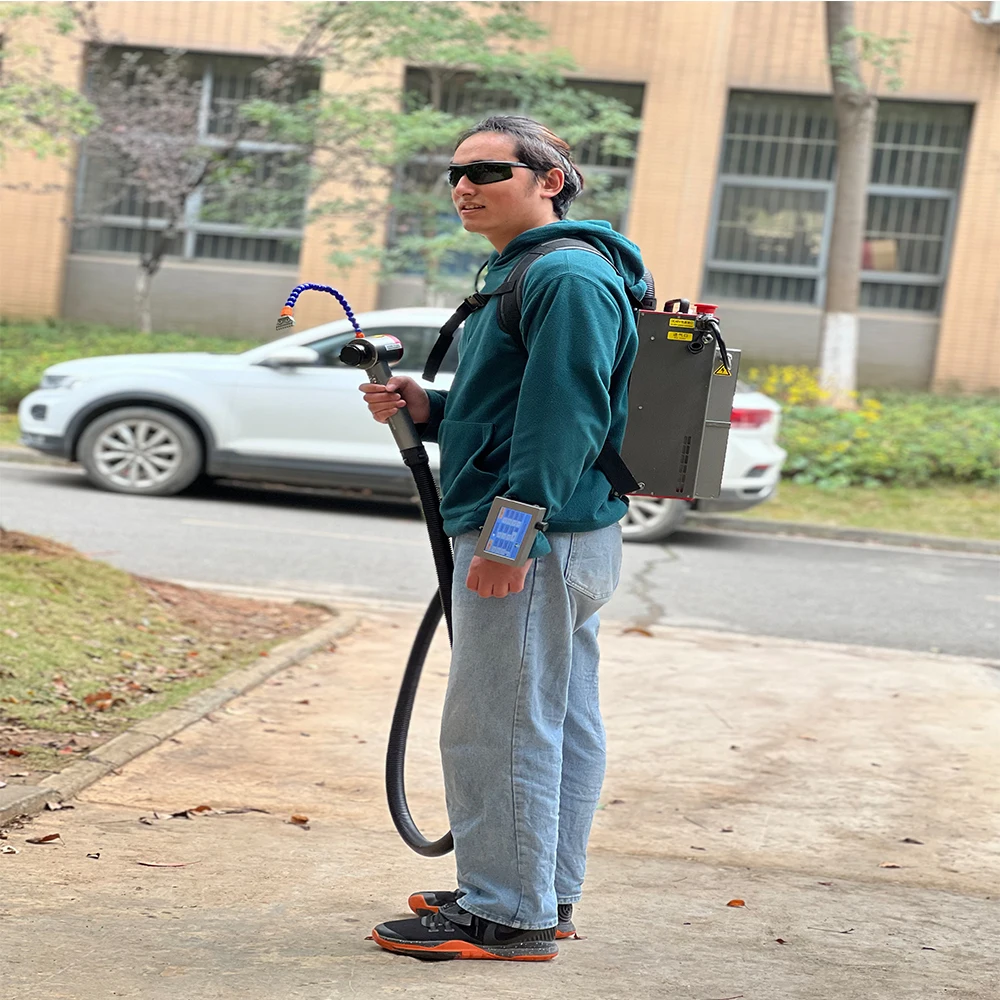



Número de modelo |
FLC-A |
Potencia del láser |
se aplicará el método de cálculo de la intensidad de luz. |
Potencia |
220v 110v 50HZ 60HZ |
Fuente Láser |
JPT/RYACUS/Max |
Ancho de escaneo |
10-80 mm (opcional) |
Distancia focal esperada |
160 mm/210 mm |
Longitud del fibra |
10 m |
Peso bruto |
- ¿Qué es eso? |
Certificado |
Certificado CE |
Garantía |
2 años |


La limpieza láser puede eliminar óxido, capas de óxido, pintura y recubrimientos seleccionados de superficies adecuadas. Los resultados dependen del material base, la composición y el grosor de la capa. Comparta fotos y detalles del material para ayudarnos a identificar un proceso de limpieza adecuado.
La selección correcta de los parámetros láser permite eliminar capas no deseadas limitando al mismo tiempo los cambios en el sustrato. Los resultados libres de daños no se obtienen de forma automática. Las superficies sensibles, las piezas delgadas y los recubrimientos desconocidos deben someterse a pruebas con respecto al acabado requerido antes de la producción.
Los sistemas pulsados ofrecen un control flexible de la entrega de energía para una limpieza selectiva. Los sistemas de onda continua pueden ser adecuados para superficies robustas que toleran una mayor entrada de calor. La elección debe basarse en el sustrato, el recubrimiento, el acabado requerido y la productividad comprobada, no únicamente en la potencia en vatios.
La velocidad de limpieza varía según el grosor del recubrimiento, su adherencia, la geometría de la superficie y el nivel de limpieza requerido. Compare los resultados utilizando el mismo material y los mismos criterios de acabado. Una prueba útil registra el área limpiada, el tiempo de procesamiento, los parámetros utilizados y cualquier paso adicional necesario.
La limpieza con láser puede dirigirse a áreas específicas sin necesidad de medios abrasivos ni agentes químicos de limpieza. Vale la pena evaluar su uso allí donde resulte importante la eliminación selectiva y una menor necesidad de limpieza posterior. En algunos casos, para superficies extensas o aplicaciones complejas, el chorro de arena o los procesos químicos pueden seguir siendo más económicos.
Incluyen electricidad, filtros de extracción, óptica protectora, mantenimiento del sistema de refrigeración, mano de obra y eliminación de residuos. La limpieza con láser evita el uso de medios de proyección, pero el sistema completo sigue requiriendo mantenimiento. Compare el coste por pieza limpia o por metro cuadrado, según el acabado requerido.
La limpieza libera partículas y puede liberar sustancias peligrosas procedentes de recubrimientos. Se requiere una extracción y filtración adecuadas para la aplicación concreta. Además, los sistemas abiertos de alta potencia exigen un área láser controlada, blindaje apropiado, operadores debidamente formados y equipos de protección personal correctamente seleccionados.
Proporcione el material base, el contaminante o recubrimiento, el espesor aproximado de la capa, las dimensiones de la pieza, la carga de trabajo diaria y el acabado requerido. Las fotos y muestras representativas ayudan a evaluar si la prioridad es la eliminación selectiva, la preservación de la superficie o un mayor rendimiento.
Máquina de Soldadura por Láser Portátil
Los sistemas adecuados pueden soldar acero inoxidable, acero al carbono, aluminio y otros metales seleccionados. La compatibilidad depende de la aleación, el espesor, el estado superficial y el diseño de la junta. Las combinaciones de metales disímiles requieren una evaluación individual; una combinación exitosa no valida automáticamente todas las aleaciones.
El espesor de soldadura fiable depende del material, el tipo de junta, el ajuste de las piezas, la potencia del láser y la penetración requerida. Una afirmación sobre el espesor máximo por sí sola no es suficiente. Proporcione su dibujo de la junta y los requisitos de aceptación para establecer un rango de producción adecuado.
Para juntas adecuadas, la soldadura por láser puede aumentar la velocidad de desplazamiento y reducir la distorsión y el trabajo de acabado. La ventaja varía según el ajuste, el material y los requisitos de calidad. Compare el tiempo total por pieza aceptada, incluyendo preparación, soldadura, inspección y retrabajo.
La operación básica puede ser más fácil de aprender que algunas técnicas convencionales de soldadura, pero lograr una calidad de soldadura constante sigue requiriendo práctica y parámetros adecuados. La formación en seguridad láser y un área de trabajo aprobada son esenciales antes de la operación. Una manipulación sencilla no sustituye la cualificación del proceso.
Normalmente se utiliza gas de protección para proteger la soldadura; dicho gas debe ser compatible con el material y el proceso. Algunas juntas con ajuste muy preciso pueden soldarse sin alambre de aporte. Otras juntas se benefician de un alimentador de alambre compatible y de material de aporte, siempre que el equipo lo permita.
Con un ajuste adecuado y parámetros apropiados, la soldadura por láser puede producir costuras estrechas y uniformes, reduciendo así el trabajo de acabado. La apariencia final depende del material, la limpieza, la protección con gas y la técnica del operador. Confirme los resultados comparándolos con sus propios criterios visuales y mecánicos de aceptación.
La soldadura por láser portátil de alta potencia requiere un área de trabajo controlada, barreras o recintos adecuados, extracción de humos y equipos de protección específicos para la aplicación. Los haces reflejados también representan un peligro. La protección habitual para soldadura no es suficiente; siga las instrucciones del fabricante de la máquina y una evaluación de seguridad en el sitio realizada por un especialista calificado.
Presupuesto para el gas de protección, la electricidad, las lentes protectoras, las boquillas, el mantenimiento del sistema de refrigeración y el alambre de aporte, cuando se utilice. Incluya la mano de obra y el acabado posterior a la soldadura. Compare el costo por soldadura aceptada, no solo la potencia láser ni el precio de la máquina.
Máquina de Marcado Láser
Los láseres de fibra se usan ampliamente en metales y plásticos seleccionados. Los sistemas de fibra MOPA añaden control del ancho de pulso para lograr efectos específicos de marcado. Los láseres UV y CO₂ son adecuados para distintos materiales y acabados. Seleccione la fuente probando su sustrato real y la marca requerida.
El marcado láser modifica o elimina material, en lugar de aplicar tinta de impresión convencional. La durabilidad depende del método de marcado, la profundidad, el sustrato y el entorno de uso. Para piezas expuestas a abrasión, productos químicos o calor, especifique las pruebas de durabilidad pertinentes antes de la aprobación.
Estas son aplicaciones comunes de marcado láser, pero los formatos compatibles y las funciones de datos variables dependen del controlador y del software. Para los códigos de trazabilidad, evalúe el contraste, el tamaño y la legibilidad con el lector o verificador previstos, no solo con su apariencia.
El control de pulsos MOPA puede ayudar a lograr efectos de color específicos en acero inoxidable y marcas negras en aluminio anodizado. Los resultados dependen de la aleación, el acabado y los parámetros. No se trata de impresión a todo color, y no todas las tareas de marcado requieren un láser MOPA.
Fijaciones rotativas adecuadas pueden soportar piezas cilíndricas, mientras que algunas superficies con forma requieren enfoque 3D o posicionamiento especializado. Confirme las dimensiones, el peso, la geometría y la ubicación del marcado en la pieza. Un accesorio rotativo por sí solo no hace que toda superficie curva sea adecuada.
La potencia requerida depende del material, el tiempo de ciclo y la profundidad de marcado. La elección de la lente afecta el campo disponible y las características alcanzables del punto. Una mayor potencia en vatios o un campo más grande no producen automáticamente marcas más finas; evalúe ambas opciones frente a su diseño y pieza.
El tiempo de ciclo depende del tamaño del diseño, la densidad de relleno, la profundidad, el material y el método de carga. La velocidad de exploración anunciada no equivale al rendimiento real de piezas terminadas. Evalúe un ciclo completo que incluya posicionamiento, marcado, descarga y cualquier verificación de código requerida.
La integración depende del controlador seleccionado, la licencia de software y las interfaces disponibles. Defina los disparadores, las fuentes de datos variables, el seguimiento de piezas y la gestión de errores antes de la compra. El marcado sobre transportador, las conexiones con bases de datos y el software personalizado deben confirmarse como elementos específicos de configuración.
Máquina de corte por láser de fibra
Las cortadoras por láser de fibra pueden procesar metales comunes como acero al carbono, acero inoxidable y aluminio, con configuraciones adecuadas. La capacidad de espesor depende del modelo, el material y el gas auxiliar. Utilice una tabla de corte específica para cada modelo y distinga entre corte de calidad productiva y corte máximo de separación.
Elija una potencia acorde con los materiales y espesores que más utiliza, así como con su volumen de pedidos y la calidad requerida en los bordes. Una potencia mayor puede mejorar la productividad en trabajos adecuados, pero debe evaluarse junto con el suministro de gas, el tiempo de carga, la capacidad eléctrica y la inversión total.
Con parámetros bien ajustados se pueden obtener bordes limpios, pero las escorias, la oxidación y la rugosidad dependen del material, el espesor, el gas y la geometría de la pieza. Defina la calidad aceptable de los bordes y el proceso posterior. No asuma que todas las piezas estarán listas sin acabado adicional.
Los costos clave incluyen el gas auxiliar, la electricidad, las boquillas, las ventanas protectoras, la refrigeración, la extracción, el mantenimiento y la mano de obra. La utilización del material también es importante. Compare el costo por pieza terminada utilizando dibujos representativos y los precios locales del gas y la electricidad.
La selección del gas afecta la oxidación del borde, la velocidad y el costo. El oxígeno es común para el acero al carbono; el nitrógeno se selecciona frecuentemente cuando se requiere un borde libre de óxido. El aire comprimido resulta adecuado para algunas aplicaciones. Confirme la calidad, la presión y la capacidad del gas aprobados para la máquina y el material específicos.
Solo una máquina configurada específicamente para ambas aplicaciones puede hacerlo. El corte de tubos requiere dispositivos de sujeción, soportes y software adecuados. Confirme las formas, dimensiones, límites de carga y longitudes útiles de los tubos; una máquina para corte de chapa no incluye automáticamente la capacidad de corte de tubos.
Prepare el espacio necesario en el suelo, la ruta de acceso, la cimentación (cuando se especifique), el suministro eléctrico, el gas auxiliar, el sistema de refrigeración y la extracción. Los requisitos varían según la configuración. Solicite el plano de instalación y las especificaciones de servicios para la máquina exacta antes de organizar su taller.
La guía del software y los datos de corte validados pueden simplificar la operación, pero los operadores aún necesitan formación en la configuración, el anidamiento (nesting), la manipulación de materiales, las comprobaciones de calidad del corte y el mantenimiento. Confirme el software suministrado, el alcance de la formación y el soporte técnico antes de seleccionar una configuración.

Número de productos: máquina de marcado láser 3D dividida
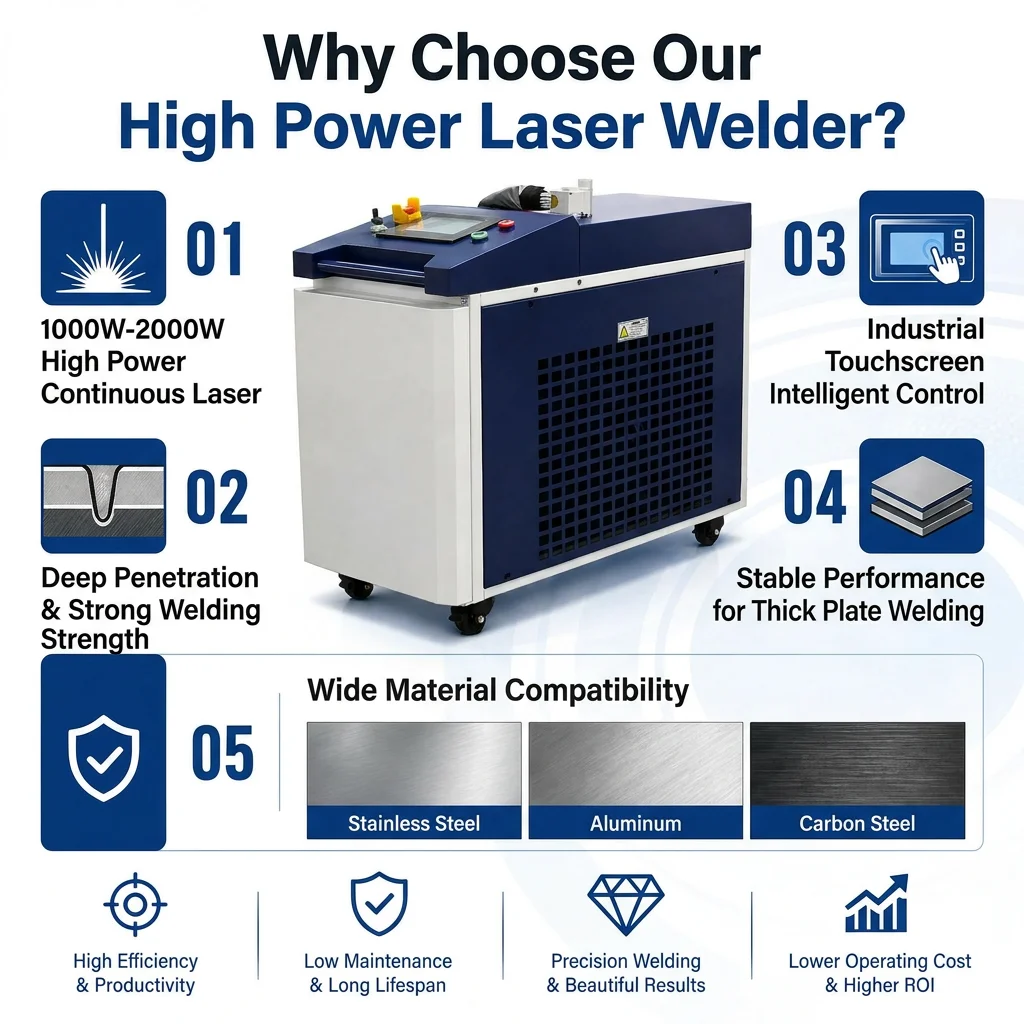
Número de productos: máquina portátil de limpieza láser de fibra de 1000 W, 1500 W y 2000 W para eliminación de pintura y óxido de aluminio
Número de productos: Máquina de limpieza láser para pintura automotriz, de 100 W, 200 W, 300 W, 500 W y 1000 W; sistema de limpieza láser pulsado, económico y personalizable
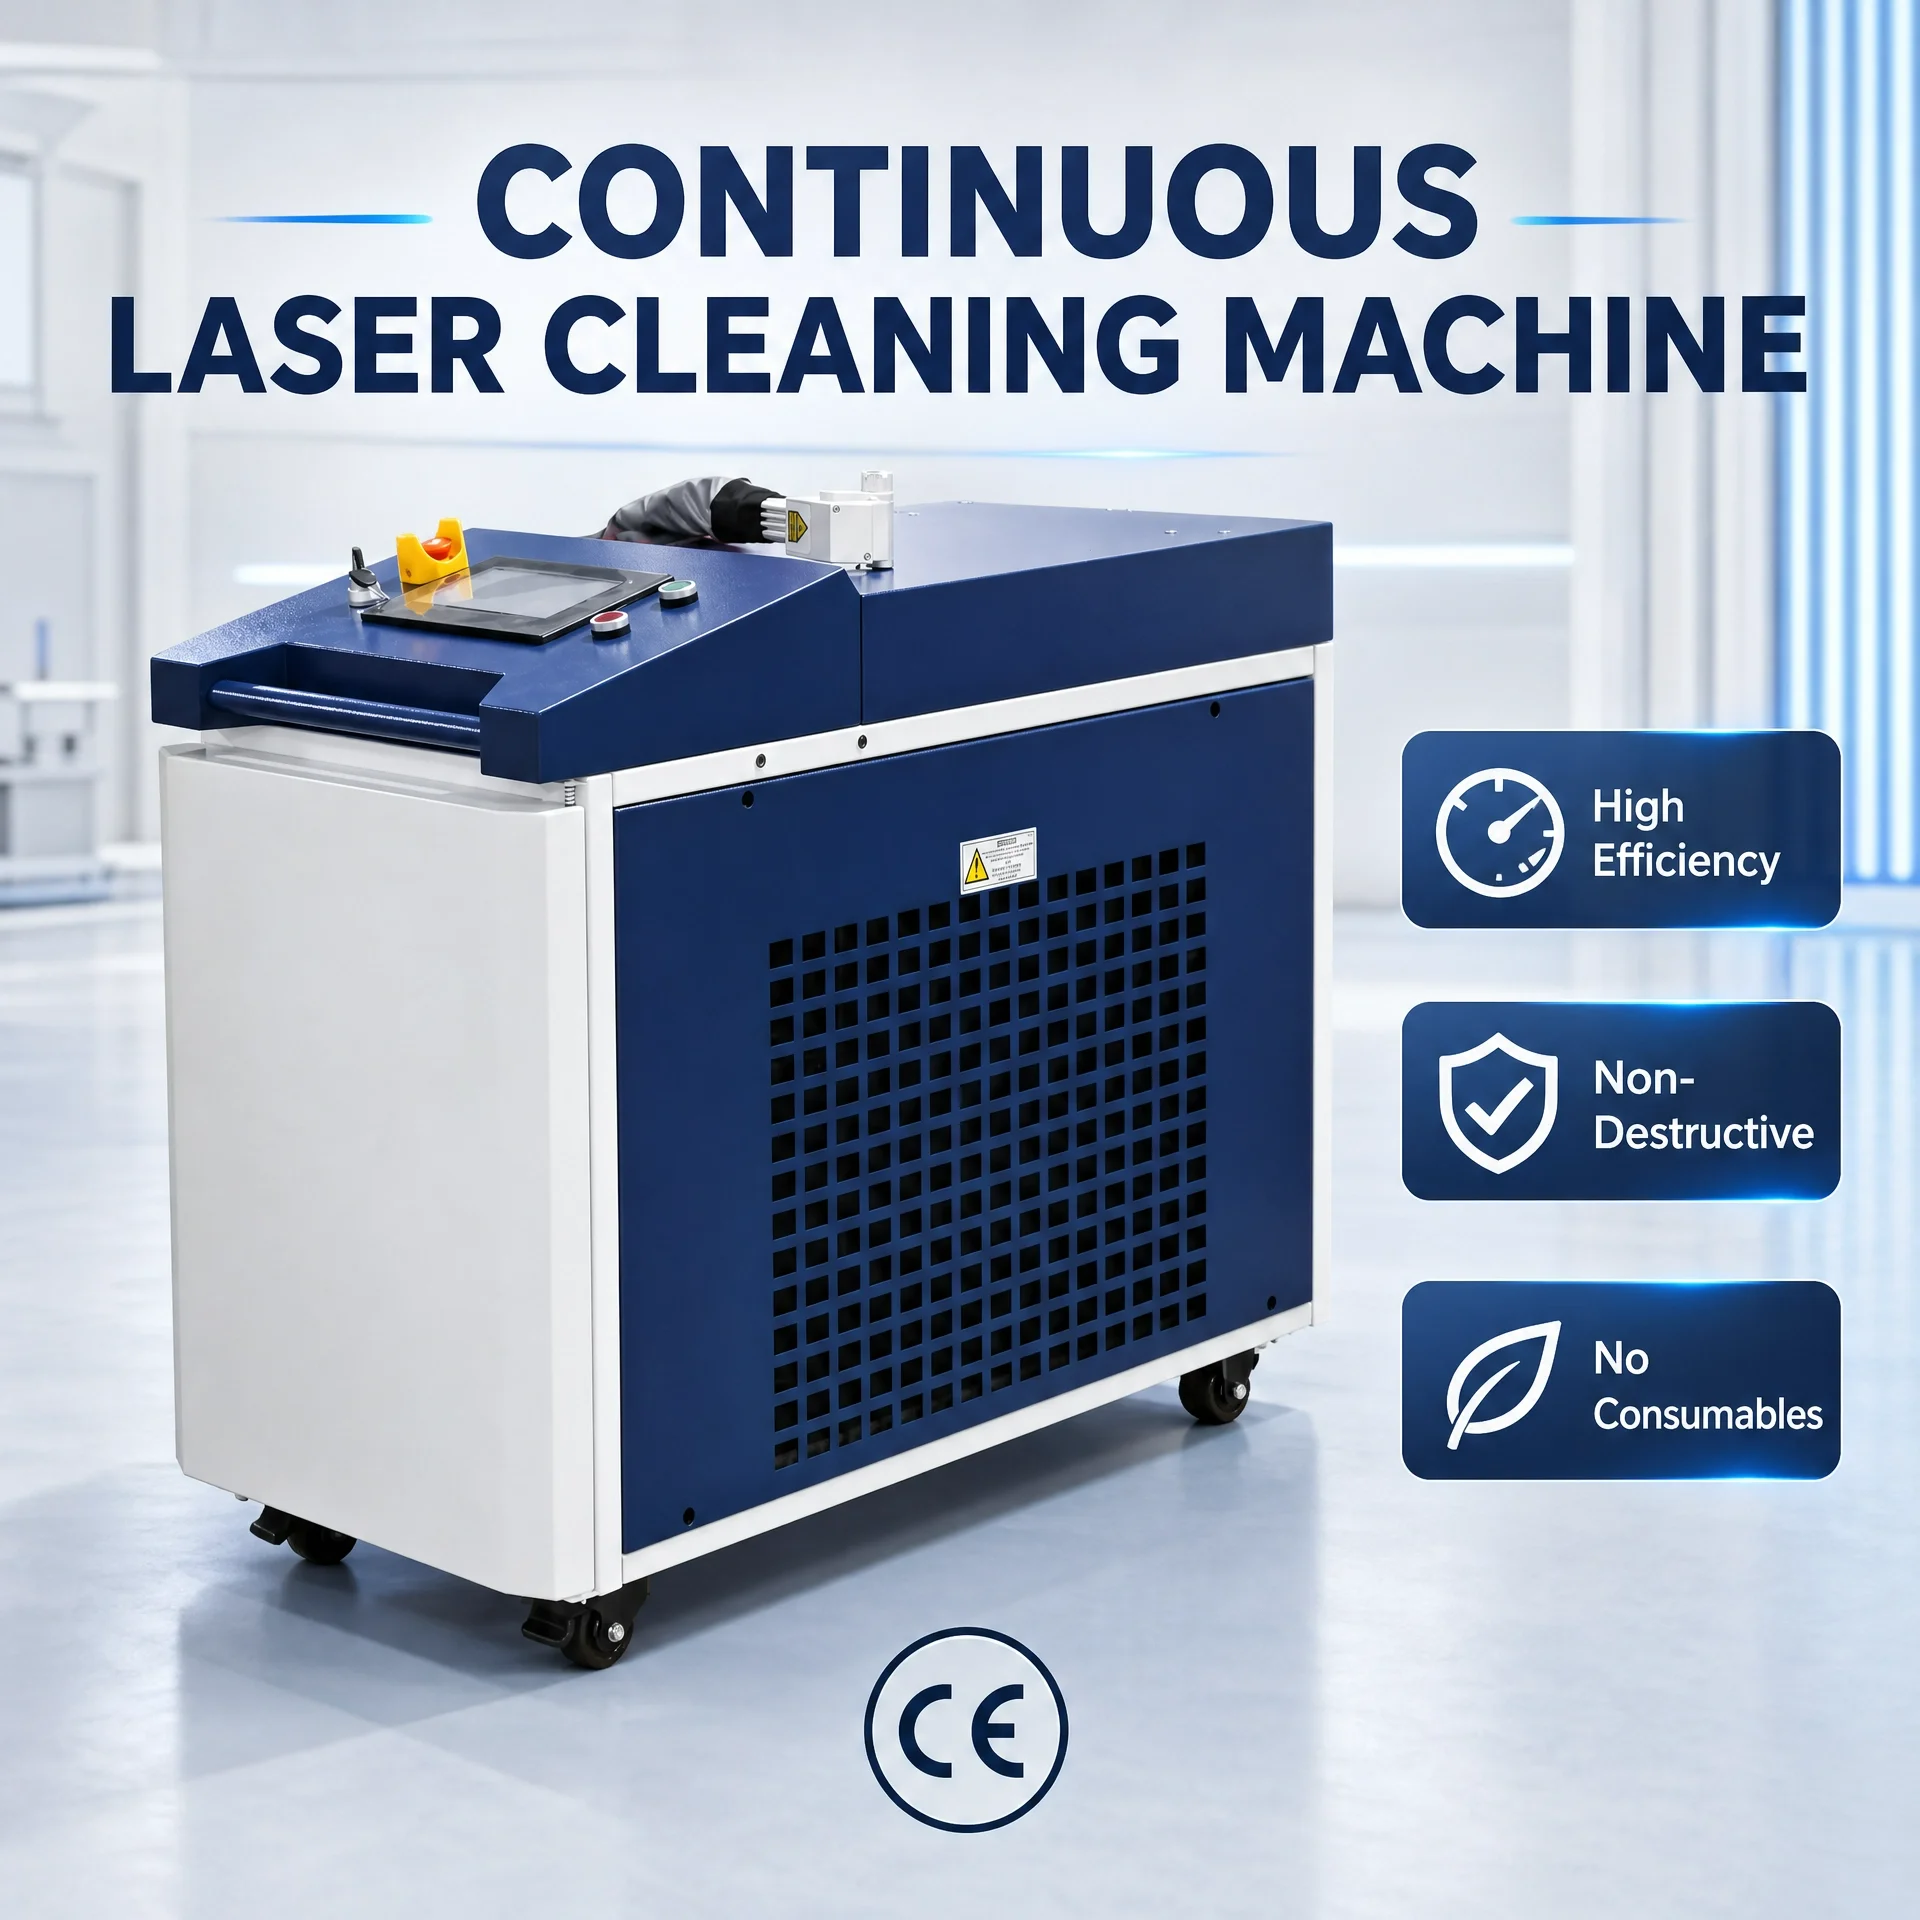
Número de productos: Removedor portátil de óxido por láser pulsado industrial de 1000 W para limpieza eficiente de superficies metálicas de alta exigencia
Número de productos: Máquina de limpieza por láser de pulsos de múltiples modos para suelos de madera domésticos y baldosas de patios JPT 300 W, 200 W, 500 W
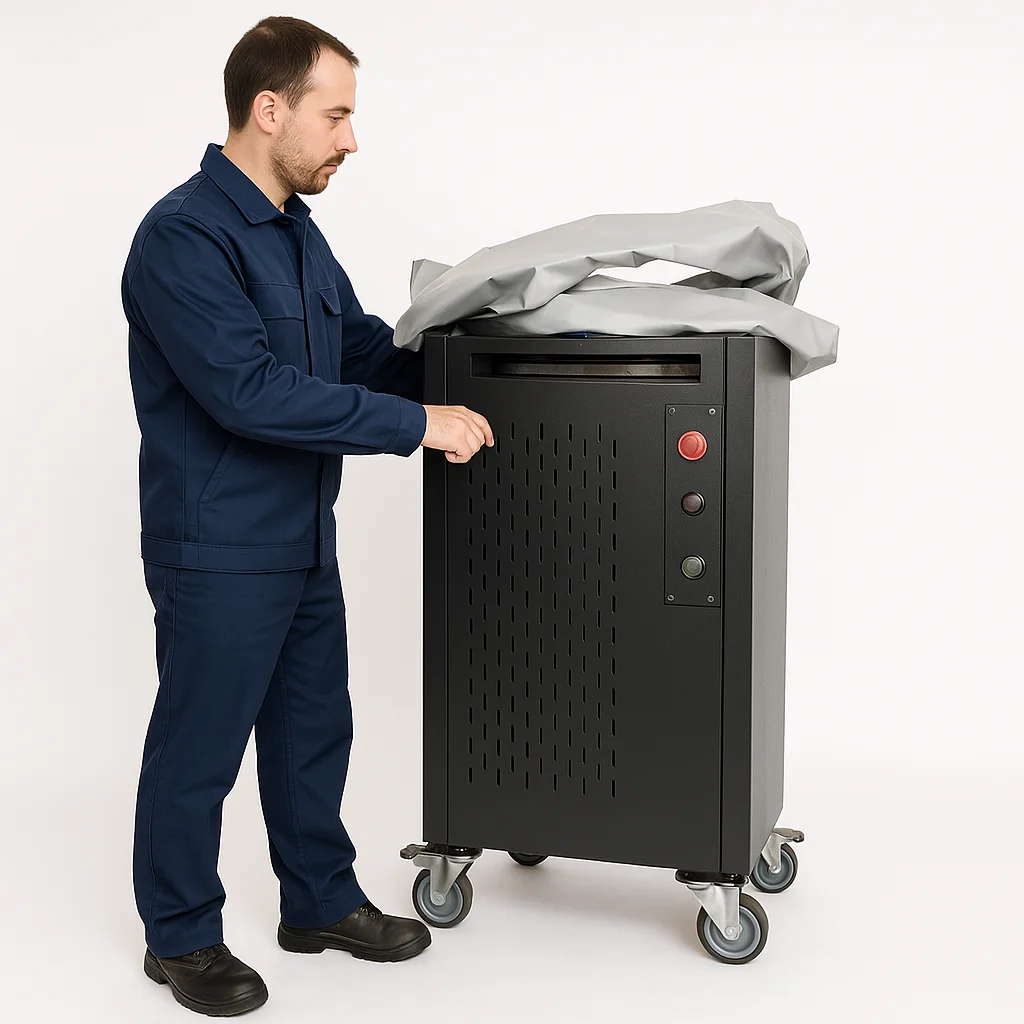
Número de productos: Equipo industrial de limpieza láser pulsado, potencias de 200 W y 300 W, con fuente Raycus o JPT, para eliminación de pintura y recubrimientos

 EN



